很多企业在设备管理上都有一个典型误区
问题出现之后才去维修
重复故障反复发生却找不到根因
产线刚启动
设备报警
简单处理恢复运行
过一段时间再次故障
最终影响整线效率甚至交付
如果问题总是重复
根本原因往往不在使用阶段
而是在设备设计和选型阶段就已经埋下隐患
要解决这一类问题
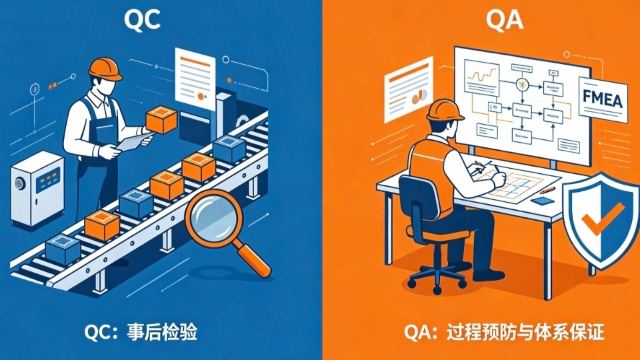
关键工具就是设备FMEA 也就是MFMEA
一 MFMEA的本质是什么
MFMEA并不是设备说明书
而是一种在设备投入使用前就预判风险的方法
它的核心是提前回答三个问题
设备可能以什么方式失效
失效后会造成什么影响
是否可以在设计阶段降低风险或快速发现
MFMEA关注的是设备本身的可靠性
与产品设计阶段使用的DFMEA不同
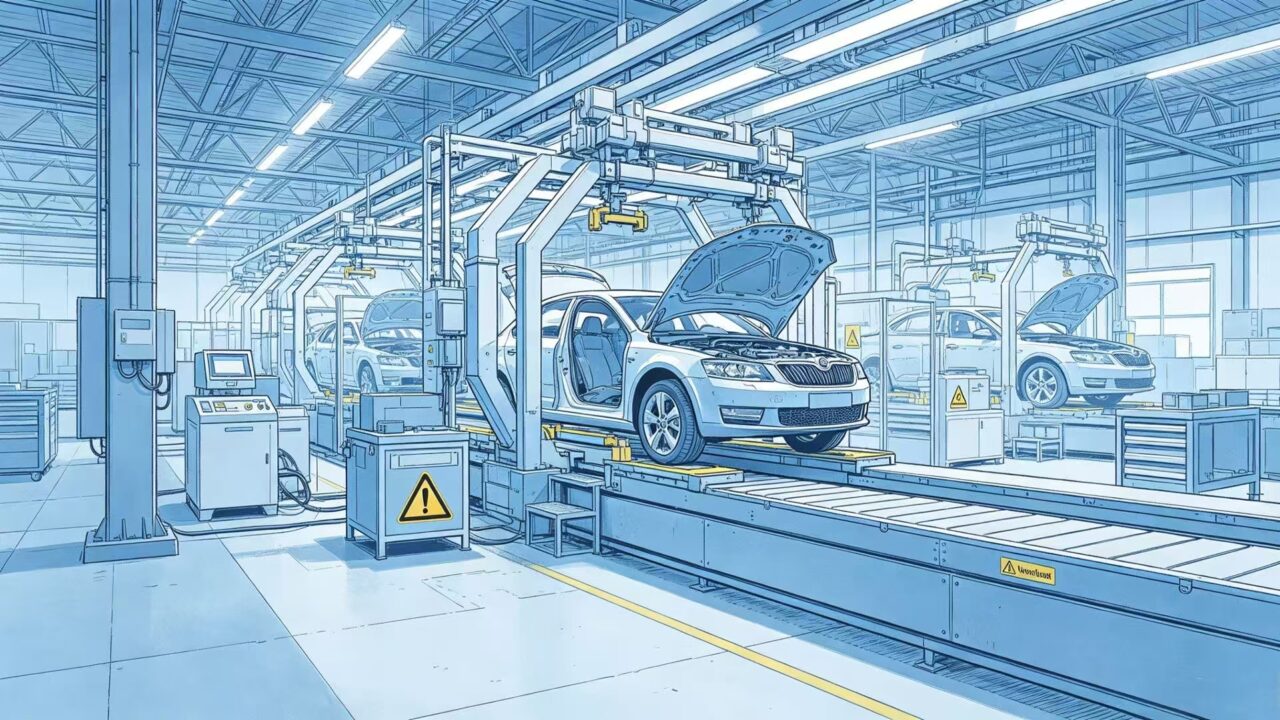
MFMEA的对象是设备 产线 工装和自动化系统
本质上
MFMEA是把设备从一个被动使用对象
转变为一个可设计 可优化的系统
二 四个核心概念
理解MFMEA不需要复杂理论
抓住四个核心点就够
失效模式
设备具体怎么出问题
例如传送带不转 电机过载 夹具不到位
失效影响
问题带来的结果
例如停线 不良品增加 安全风险
发生频度
问题出现的概率
通常基于历史数据或经验判断
探测能力
问题发生时是否能够被及时发现
例如是否有报警 是否能自动停机
风险优先数
由严重度 发生频度 探测能力三者组合形成
用于确定优先改进顺序
需要特别注意
当严重度很高时
即使分值不高也必须优先处理
三 MFMEA落地的关键步骤
第一步 明确分析范围
确定分析对象是单台设备还是整条产线
明确设备功能边界
第二步 识别失效模式
围绕设备各功能模块展开分析
通常通过跨部门讨论完成
第三步 分析失效影响
从设备本身 过程质量 终端客户三个层面评估
第四步 评估风险
对每个失效模式进行严重度 发生频度 探测能力评估
识别高风险项
第五步 制定改进措施
优先从设计和结构层面入手
例如优化选型 增加传感器 改进控制逻辑
第六步 重新评估
确认措施是否真正降低风险
形成闭环
四 实际应用中的关键点
第一 MFMEA必须前移
在设备方案设计阶段启动
而不是设备已经投产后才补做
第二 必须由设备设计或工艺主导
质量和维修参与
否则容易变成形式化文件
第三 措施必须是工程措施
例如结构优化 控制逻辑调整
单纯培训或提醒无法从根本解决问题
第四 MFMEA是持续更新的文件
每次故障都应反向补充到分析中
形成经验沉淀
五 常见误区
只做打分不做改进
导致风险识别没有转化为实际改善
只关注检测不关注预防
大量报警却无法减少故障发生
把问题归因于人员
忽视设备设计和过程设计问题
文件做完不再更新
导致同类问题重复发生
六 MFMEA真正的价值
MFMEA的目标不是提高维修效率
而是减少设备故障的发生
真正高水平的设备管理
不是依赖经验快速修复
而是通过设计让问题更难发生
当设备具备良好的自检测和防错能力
问题即使发生也能被快速识别和隔离
长期来看
MFMEA可以把零散经验转化为标准化能力
避免同类问题在不同设备上重复出现
如果你觉得设备问题总是重复出现
不是维修不够快
而是前端没有把风险想清楚