小服AI

很多制造企业始终深陷质量内耗:返工积压、偶发批量不良、客户投诉反复出现,却始终找不到问题根源。
事实上,制造业几乎所有质量隐患,都不是突发式的偶然事故,而是生产过程长期管控缺位、过程波动无人监控积累而成的结果。
当前很多工厂的质量管理模式依旧十分被动,将品质保障的希望完全寄托于成品终检环节。依靠事后筛选不良品填补质量漏洞,只能治标不治本,无法从根源杜绝质量风险。
真正具备高品质交付能力的标杆工厂,早已完成质量思维的迭代:品质不是靠检验筛选出来的,而是靠每一道工序的标准化、数据化管控做出来的。
质量管理升级的关键突破点,就是打破事后补救的固有模式,将风控端口全面前移,通过前置预防、过程监控、异常快控的方式,实现全流程品质可控。本文结合工业现场实战经验,全新拆解工序质量管控的底层逻辑、波动判定方式,以及行业三大核心质量工具的落地用法,为制造企业提供一套可落地、可复用的过程提质方案。
一、精准风控:分级管理锁定核心质量控制点
现场生产的品质结果,受人员操作、设备状态、原材料性能、工艺方案、生产环境、检测体系六大要素共同制约。但企业的管理精力、改善预算、人力资源都是有限的,全覆盖式的粗放管控,只会导致重点模糊、效率低下。
专业的工序质量管理,核心是差异化分级管控,依据质量特性的风险等级划分管控力度,精准聚焦高风险点位,实现提质增效。
1. 安全合规类核心特性
这类质量参数属于产品的红线标准,直接对接行业合规要求与产品使用安全。一旦出现参数偏差或性能失效,极易引发安全事故,同时会触发产品召回、巨额赔付、品牌信誉受损等重大经营风险。
现场执行标准
全流程执行最高等级管控策略,图纸、工艺文件、控制计划需做专属高亮标识。生产端优先搭载自动化防错系统、专用防错工装,必要时实施全工序100%全检,零容忍任何安全类质量偏差。
2. 体验装配类重要特性
该类特性不涉及安全风险,但直接决定产品外观、装配精度、使用体验,是影响客户满意度、造成订单退货、批量客诉的核心诱因,同时会直接影响上下游工序的生产衔接效率。
现场执行标准
建立常态化数据监控机制,依托SPC统计管控体系持续追踪过程波动,稳定维持合格的过程能力水平,杜绝过程波动引发的批量品质问题,保障交付稳定性。
二、穿透波动本质:区分正常波动与过程失控
工业生产不存在绝对零误差的加工成品,工序参数产生小幅波动是生产过程的客观常态。
很多现场管理者的最大误区:要么过度纠结正常小幅波动、盲目调整工艺;要么忽视隐性异常波动,最终演变成批量不良。
工序管控的核心能力,就是精准甄别波动类型,科学处置、精准施策,既不无效干预,也不放任失控。
常规随机波动(系统稳态波动)
由生产系统固有属性产生,是设备正常运行、环境轻微变化、原材料批次正常差异带来的微小随机偏差。
这类波动代表生产过程处于稳定受控状态,不会引发质量风险。企业无需频繁调整工艺参数、干预生产过程,过度整改反而会打破系统平衡,放大品质波动。若需优化此类偏差,只能通过设备升级、工艺革新、产线改造完成系统性提升。
突发异常波动(过程失控波动)
属于非固有、突发性、超幅度的异常偏差,由外部突发问题或人为失误导致,是工序失控的直接信号。
刀具异常磨损、工装定位偏移、物料型号错用、人工操作偏差、设备突发故障等,都是现场高频异常诱因。
这类波动必须即时停机处置,快速完成根因排查、问题整改与效果验证,彻底消除隐患后才可恢复生产,坚决杜绝不良半成品流转堆积。
三、三大工业核心工具,搭建工序质量硬核防线
现代化精益生产的品质稳定,从不依赖经验判断,而是依靠标准化、数据化的专业工具体系。
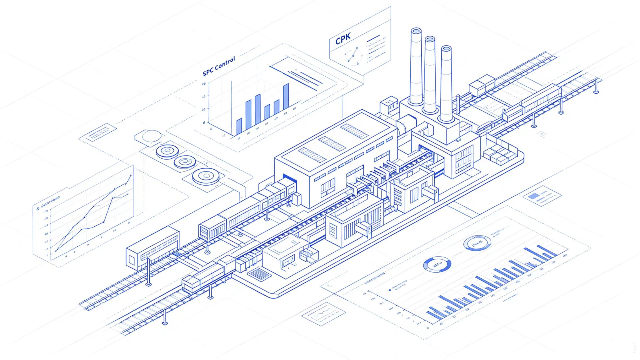
CPK、SPC、FMEA三大工具各司其职,从能力评估、动态监控、前置风控三个维度,构建全周期工序质量防护体系。
1. CPK过程能力指数:量化工序生产实力
工序能否稳定产出合格品,不能靠感觉,需要数据量化。
CPK是行业通用的工序能力评判标准,综合考量生产精度的稳定性与参数精准度,直观反映量产工况下的真实工艺水平。
行业落地硬标准
常态化量产的合格门槛为CPK≥1.33,代表工序能力充足、波动可控,可稳定保障批量品质;
若CPK<1.0,说明工序能力严重缺失,生产质量无保障,属于高风险生产状态。必须立即启动全员全检隔离不良品,同步开展工艺优化、设备调校、参数迭代,彻底整改工序短板。
2. SPC统计过程控制:动态预警隐性质量风险
多数工厂存在致命管理误区:只要产品尺寸、参数在公差范围内,就判定生产正常。
事实上,公差合格仅代表成品暂时达标,无法反映生产过程的波动趋势,很多质量隐患都隐藏在缓慢变化的参数波动中。
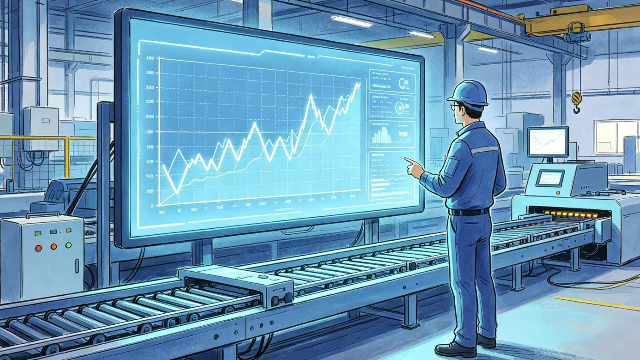
SPC通过建立3σ科学管控界限,实时采集温度、扭矩、尺寸、压力等核心工艺数据,动态监测过程波动趋势,提前捕捉失控前兆。
现场异常判定准则
无需等不良品产生,只要控制图出现七点同侧、六点连续升降的趋势性特征,即可判定为特殊变异,必须第一时间介入纠偏,实现问题前置化解。
3. FMEA失效模式分析:量产前置规避质量盲区
最优的质量管理,是从源头消灭问题发生的可能性,FMEA就是制造业核心的前置风控工具。
在产品批量投产前,技术团队全面推演全流程潜在失效场景,预判工艺偏差、操作失误、物料问题可能引发的各类质量缺陷,量化风险等级,锁定高危隐患点。
核心落地要求
坚决杜绝FMEA形式化、文件化、抽屉化。所有排查识别的高风险隐患,必须全部落地转化:更新标准化作业流程、增设防错工装、锁定工艺参数、增加专项巡检机制,让风险预判真正落地生产一线。
四、搭建迭代型质量体系,实现品质长效稳定
单一的工具应用、单点的问题整改,只能解决一时的质量问题,无法实现长期品质稳定。
想要彻底根治工序质量隐患,必须搭建一套标准化、可落地、可复制、可迭代的闭环管理体系。
1. 全工序作业标准化
彻底摒弃传统“经验化作业”模式,针对所有关键工序、核心工位,细化统一操作流程、工艺参数、作业规范与检验标准。通过可视化作业指导,统一全员操作标准,最大程度降低人为操作带来的品质波动。
2. 关键岗位能力持证化
针对特殊工序、高危质控点位,建立专项培训、技能考核、持证上岗机制。定期开展员工质量意识、异常识别、工具应用能力培训,考核合格方可上岗作业,从人员端夯实质量基础。
3. 优质经验全域常态化复制
将单工位、单产线的改善成果、防错方案、异常处置经验,快速横向复制推广至全厂区同类工序。同时结合月度不良数据、客户反馈、制程异常记录,动态更新工艺标准与管控阈值,让质量体系持续适配生产工况变化,实现长效提质。
结语
制造业的品质竞争,归根结底是过程管控能力的竞争。
所有优质的产品品质,都源自对每一道工序、每一组参数、每一次波动的精细化管控。放弃事后救火的被动模式,深耕生产过程、依托数据管控、依靠工具防错、依托体系沉淀,是制造企业夯实品质核心、构建行业竞争壁垒的必经之路。