小服AI
在很多工厂里,SPC系统已经运行了很久。数据自动采集,控制图自动生成,屏幕上各种曲线实时刷新。但一个非常现实的问题是,当异常真正出现时,现场却常常陷入一种尴尬状态。操作工在看图,工程师在看图,质量人员也在看图,所有人都在问同一个问题,这个信号到底算不算异常。
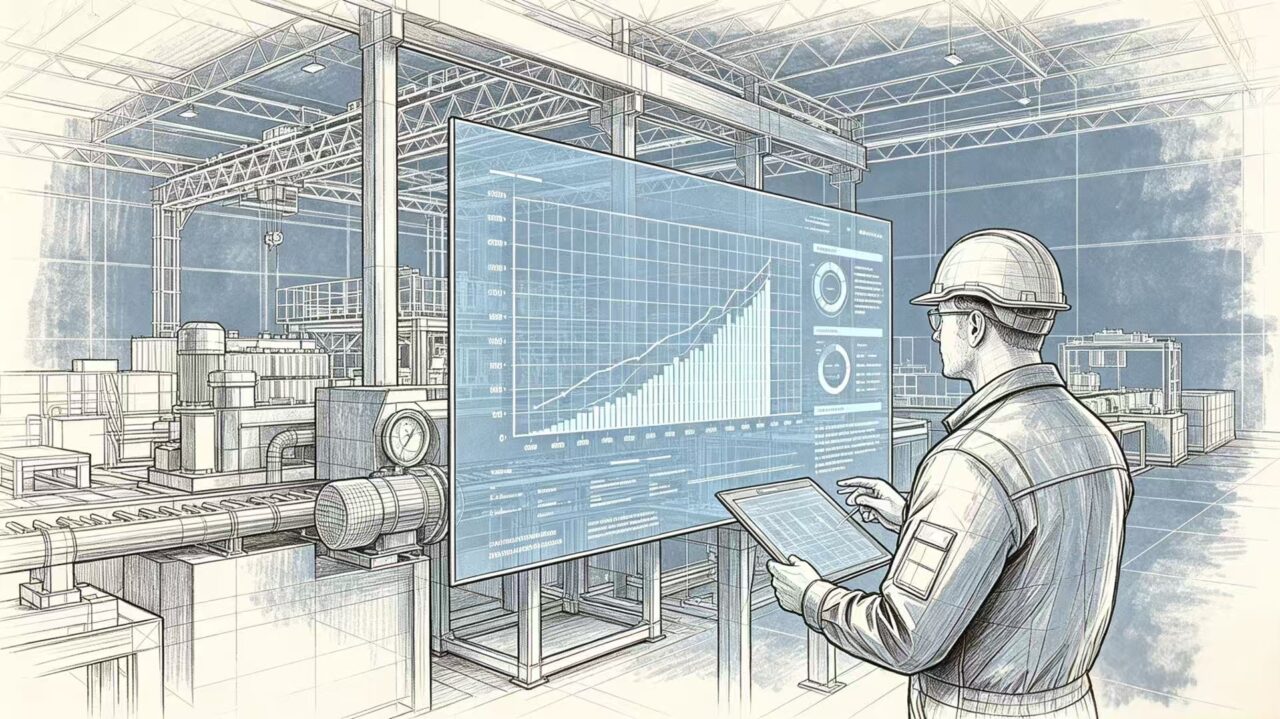
问题不在系统,而在认知。很多企业把SPC当成数据记录工具,却忽略了它真正的价值。SPC的核心不是记录数据,而是识别异常。控制图本身不会告诉你答案,只有掌握判异逻辑,它才是预警系统,否则只是一个展示数据的屏幕。
先把SPC说清楚,本质上它是在回答一个问题,当前过程是正常波动,还是已经发生变化。在稳定状态下,数据会围绕中心线随机波动,大部分会落在三倍标准差范围内。一旦数据超出控制限,或者出现有规律的变化模式,就说明过程已经不再稳定,而是发生了系统性变化。
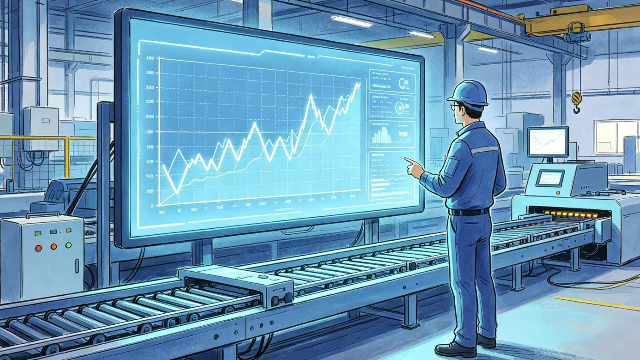
很多现场最大的误区,是只看有没有点超出控制限。只要没有出界,就默认过程正常。但现实中,大多数问题在真正爆发之前,都不会先超限,而是先出现趋势。比如数据持续上升或下降,或者长期偏在中心线一侧,这些都说明系统已经开始变化。
最常见、也是最应该掌握的三个判异信号,是点出界、连续偏一侧和持续趋势。点出界是最直接的异常信号,通常意味着设备、材料或操作出现明显问题。连续偏一侧说明过程均值已经发生偏移,这类问题不剧烈,但会持续影响质量。持续趋势则是最危险的一种,因为它代表系统在不断变差,如果不干预,最终一定会超出控制范围。
在此基础上,可以进一步理解更完整的判异逻辑。比如数据上下交替,可能意味着人为干预或者不同设备交替影响过程。数据集中在边界附近,说明过程正在逼近失控。数据分布过于集中,可能意味着测量系统或数据本身存在问题。数据异常分散,则可能存在分层或多种来源混合。
这些规则的本质,其实都是在判断一件事,数据是否仍然属于随机波动。一旦不是随机,就一定存在原因。
举一个典型案例。某发动机工厂在监控螺栓扭矩时,所有数据都在控制限内,看起来完全正常。但工程师发现一个现象,数据在持续上升。虽然没有超出控制限,但趋势非常明显。最终排查发现,设备校准参数发生偏移,同时部件存在磨损。如果当时只看是否出界,这个问题就会被忽略,但继续发展,一定会导致质量失控。
很多企业在使用SPC时,往往会出现几个典型问题。第一,只看结果,不看趋势。第二,同时使用所有判异规则,反而失去重点。第三,发现异常后只通过调整参数让数据回到中心,而没有真正解决问题。这种做法看似有效,但只是掩盖问题,无法消除风险。
真正有效的使用方式,是把SPC当成一个判断系统,而不是展示工具。正确的逻辑应该是,发现异常之后判断类型,分析原因,改变系统,再验证结果,而不是简单调整参数让数据看起来正常。
SPC控制图本质上是过程的信号系统。它一直在反映变化,只是很多人没有读懂。真正的差距,从来不在有没有系统,而在是否具备识别变化的能力。能不能从一张图中看出趋势、看出风险,决定了你是在被动应对问题,还是在问题发生之前就已经发现它。