前言
一直以来,很多企业沿用传统SPC操作逻辑:先算CPK/PPK,再用控制图验证过程稳定性,各类Excel模板、通用教程也大多遵循这套习惯。
但随着2026年AIAG‑VDA联合版SPC黄皮书正式发布,新版手册重构底层逻辑,直接推翻了沿用多年的操作顺序。本文对比新旧版SPC核心差异,拆解传统模板的局限性,给出新版标准下的实操逻辑与落地要点。
一、新旧版SPC底层逻辑大变,不止是条款修订
市面上主流SPC Excel模板,均基于旧版AIAG‑SPC第二版手册开发:采用A2、D3、D4等系数计算控制限,要求子组样本量固定,操作顺序是先计算CPK/PPK能力指数,再绘制控制图判断稳定性,判异规则依靠公式简单套用。
而2026年AIAG‑VDA联合发布新版SPC手册,整合美系与德系标准,并非简单条文更新,而是整套过程管控逻辑重构,直接改变企业做SPC、算过程能力的方式。
二、核心逻辑彻底反转:先判稳,再算能力指数
旧版逻辑
将过程能力分为短期CPK(组内变异)、长期PPK(总变异),二者边界模糊,审核中经常出现争议;操作上普遍先算CPK/PPK,后看控制图,即便数据不稳定也强行输出能力值,结果严重失真。
新版铁则
过程是否统计稳定,是计算能力指数的唯一前提:
1. 过程经控制图判定统计稳定 → 才可计算CPK;
2. 过程不稳定/量产初期未验证 → 只能计算PPK,或禁止出具正式能力指数。
简单来说:顺序彻底反过来,先做控制图判稳,再决定算哪个指数,不稳定的过程,CPK毫无参考意义。
三、数据处理升级:不再强制正态分布,适配真实生产场景
– 旧版核心前提:默认数据必须正态、过程稳定,非正态数据仅做简单变换,或直接忽略;
– 新版重大突破:不强制正态分布,引入分位数法直接处理非正态数据;针对刀具磨损、趋势漂移类过程,采用扩展休哈特控制图,控制限随趋势倾斜,避免误报警。
传统Excel模板无此类功能,面对真实生产中的非正态、漂移数据,极易出现误判。
四、判异规则从“越多越好”变为“精准匹配过程”
旧版8大判异规则,仅强制使用准则1,其余规则无优先级,多数企业闲置不用。
新版提出更严苛、更务实的落地要求:
1. 判异规则并非越多越好,8条全开,误报警率会从0.27%飙升至2%以上,导致操作工频繁调机或直接漠视报警;
2. 必须结合产品物理特性、生产工艺选择对应规则;例如CNC加工刀具正常磨损带来的尺寸漂移,若开启连续递增趋势规则,会产生大量无效报警;
3. 每条判异规则必须配套OCAP失控反应计划,明确异常触发后的排查、处置、验证步骤,实现异常闭环管理。
五、控制图类型全面扩容,覆盖更多生产场景
旧版以常规休哈特图为主,均值‑极差图仅适合大批量、固定子组生产,适用场景单一。
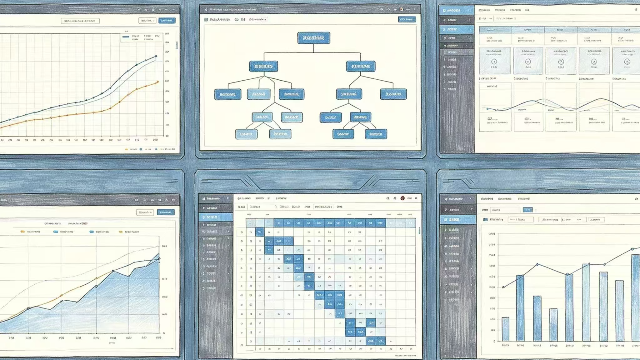
新版大幅丰富控制图体系,覆盖全生产模式:
– I‑MR图:适配单件流、自动化全检;
– P/NP/C/U图:用于合格率、缺陷数等离散型数据;
– Pearson控制图:专门处理非正态数据,无需数据变换;
– CUSUM/EWMA图:对微小偏移高度敏感,适合高精度管控;
– 扩展休哈特图:应对受控漂移过程;
– 验收控制图:用于批次准入判定。
六、新增设备性能指数,区分设备能力与过程能力
旧版仅定义CPK、PPK,无独立设备能力评估指标,设备验收、大修放行缺少量化依据。
新版新增Pm、Pmk机器性能指数,用于单独评估设备固有精度,剔除人员、物料、环境等干扰因素,要求在统一人机料法条件下连续生产50‑100件。
同时重新界定CPK、Ppk适用场景:Ppk用于不稳定过程/量产初期,CPK仅限稳定过程使用,传统模板完全无法区分。
七、SPC不再孤立,升级为全流程过程治理框架
旧版SPC只是独立工具,重点停留在画图、算指数;
新版将SPC定位为质量管理体系的核心一环:
1. 与过程流程图、PFMEA、控制计划深度联动,控制图发现的异常,需反向更新PFMEA失效模式与预防措施;
2. 强调与MES、工业4.0平台集成,实现高频实时数据处理;
3. 引入AI异常识别思路,赋能智能质量管控。
八、传统Excel模板还能用吗?辩证看待,按需升级
1. 简单大批量、正态稳定过程:传统模板依然适用,但必须遵守新版铁律——先判稳,再算CPK,不稳定过程禁止出具CPK;
2. 复杂场景禁用:多品种小批量、非正态数据、刀具磨损漂移、周期性波动等场景,老模板完全失效;
3. 必须补齐短板:新版要求的工艺匹配型判异规则、OCAP失控计划,传统模板均缺失,需企业手动完善。
结语
新版SPC的变革,本质是从“算数字”转向“管过程”。企业做质量管控,不能再依赖老旧模板与惯性操作,必须顺应AIAG‑VDA新标准,建立“先稳过程、再评能力”的正确逻辑,才能真正发挥SPC的预防价值,满足主机厂审核与IATF16949体系要求。