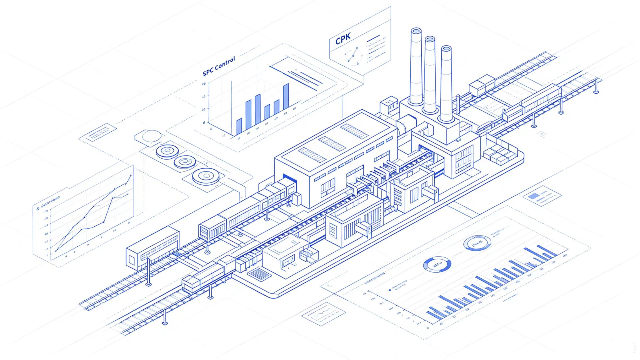
SPC(统计过程控制)本质不是画图,也不是算公式,而是一套用数据判断过程稳不稳的“现场语言体系”。
很多人学SPC卡住,不是不会算,而是没真正理解这些“词在现场代表什么”。
下面用最直白的方式重新解释一遍。
1. 变差(波动)
同一条产线、同一工艺条件下,产品不可能完全一样,这种自然存在的差异就是变差。
现场理解:
允许有波动,但不能“忽大忽小、忽左忽右”。
2. 普通原因波动
过程自带的正常波动,比如设备精度、环境轻微变化、人为微差。
现场理解:
这是“正常呼吸”,不能乱调,不然越调越乱。
3. 特殊原因波动
突发异常导致的波动,比如设备坏了、材料换批、操作错误。
现场理解:
这是“生病信号”,必须立刻停下来查原因。
4. 受控状态
过程只受普通原因影响,波动稳定,没有异常信号。
现场理解:
可以放心生产,不需要频繁干预。
5. 不受控状态
出现特殊原因,数据开始跑偏或异常波动。
现场理解:
必须停线排查,否则越生产越出问题。
6. 控制图
用数据画出来的一张“过程健康监测图”。
现场理解:
就是产线的“心电图”,用来看是否正常。
7. 中心线(CL)
数据的平均水平。
现场理解:
告诉你“现在整体水平在哪”。
8. 控制限(UCL / LCL)
过程自身波动范围的边界线,不是客户公差。
现场理解:
超出这个范围=过程不正常。
9. 规格限(USL / LSL)
客户或图纸规定的合格范围。
现场理解:
这是“能不能卖”的标准。
10. 过程能力
过程稳定生产合格产品的能力。
现场理解:
设备+工艺+人员综合实力。
11. Cp
只看波动大小,不看偏移。
现场理解:
“设备精不精”,不管打不打偏。
12. Cpk
同时看波动+是否居中。
现场理解:
“真实生产水平”,更接近现实。
13. 抽样
不全检,用部分数据代表整体。
现场理解:
用少量样本判断整批质量。
14. 子组
固定时间或规则抽取的一组样本。
现场理解:
SPC计算的“基本单位”。
15. 均值(X̄)
一组数据的平均水平。
现场理解:
看整体趋势,不看单点波动。
16. 极差(R)
一组数据最大值减最小值。
现场理解:
看这组数据“稳不稳”。
17. 层别
按机台、班次、物料分类分析数据。
现场理解:
问题要“分清来源”,不能混在一起看。
18. 判异准则
判断过程是否异常的一套规则。
现场理解:
不是靠感觉,而是按规则“判案”。
总结一句话
SPC不是统计学工具,而是一套: “判断过程是否正常的语言系统 + 现场决策规则”