一、SPC核心工具(X-R图)使用步骤(最常用,适配批量生产)
1. 数据收集:按同一生产条件,每批次取3-5个样本(如零件尺寸、产品合格率),连续收集20-25组数据。
2. 计算统计量:每组算样本均值(X)和极差(R=最大值-最小值),再算总均值(X̄)和平均极差(R̄)。
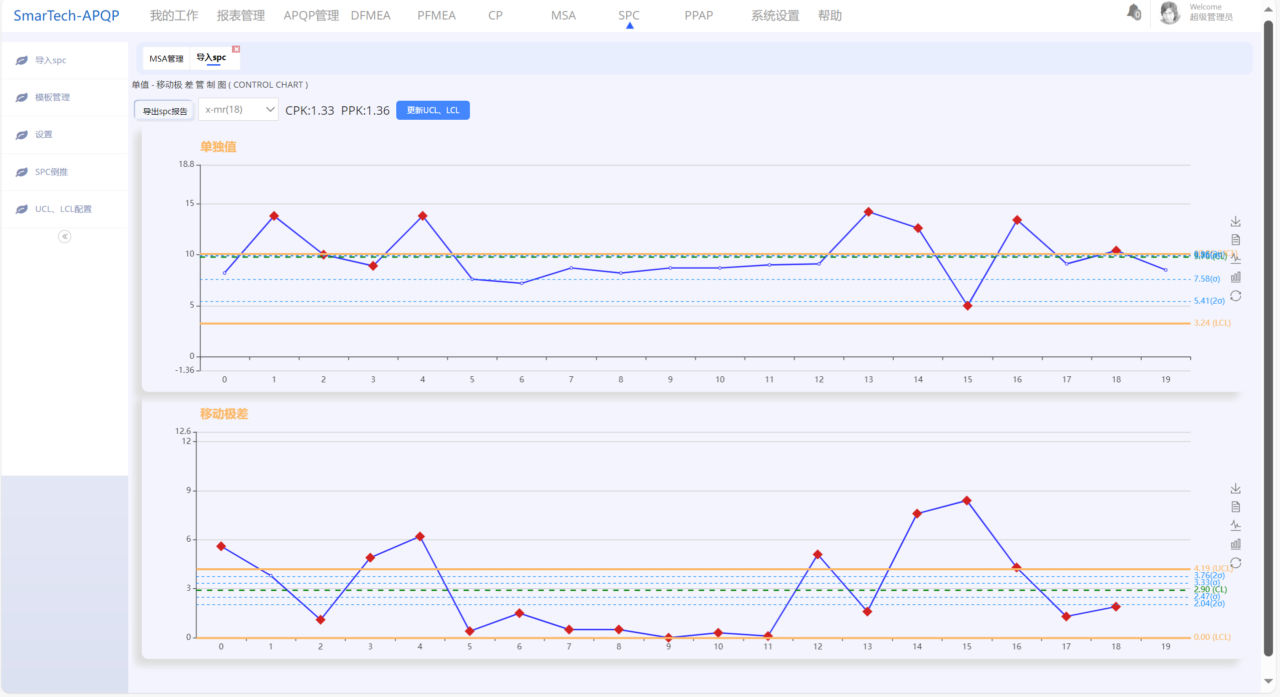
3. 确定控制限:用公式计算上下控制限(UCL/LCL),无需手动算——X图:UCL=X̄+A2×R̄、LCL=X̄-A2×R̄;R图:UCL=D4×R̄、LCL=D3×R̄(A2、D3、D4是查表常数,按样本量定)。
4. 绘制控制图:横轴为样本组号,纵轴为X值/R值,标注中心线(CL=X̄/R̄)和控制限,描点连线。
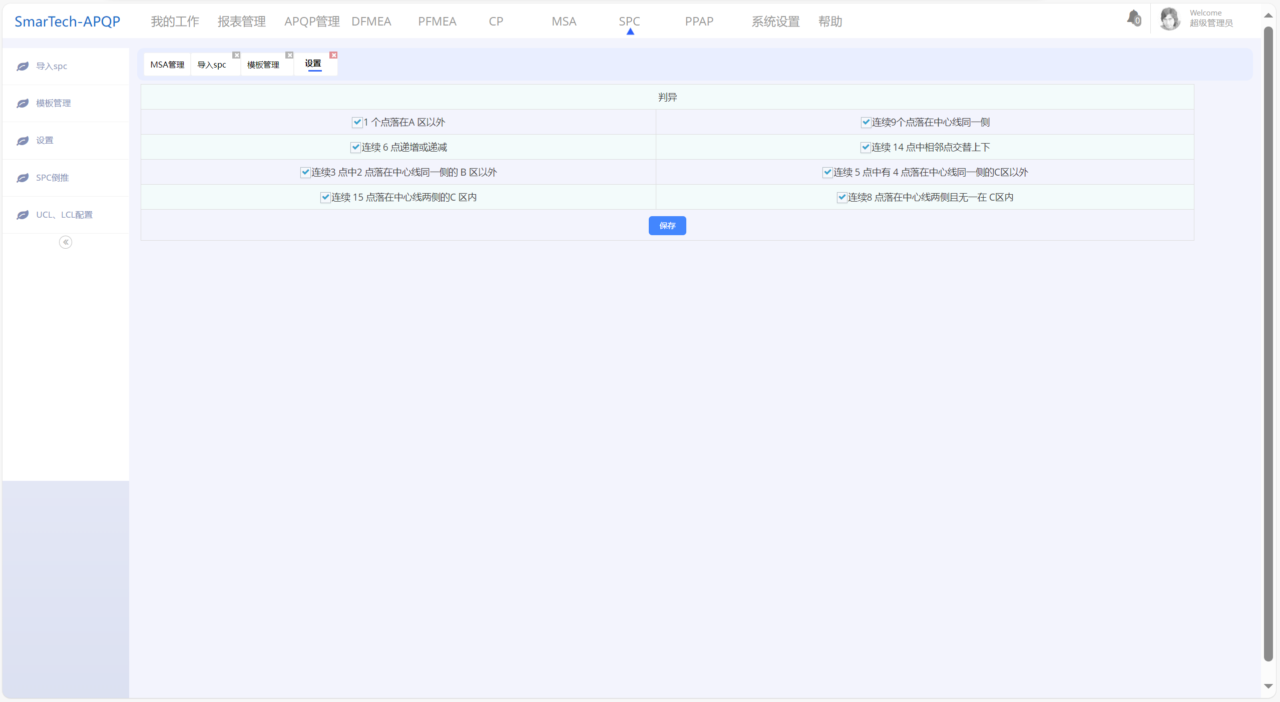
5. 判稳与改进:无点超出控制限、无连续7点偏一侧等异常模式,说明过程稳定;有异常则追溯原因(如设备、原料)并整改。
二、制造业 科特新材料和国泰华荣 SPC落地方案(通用适配,可直接套用)
1. 前期准备:
– 明确监控指标:选关键质量特性(CTQ),如尺寸公差、装配不良率、材料强度(可量化、易收集数据)。
– 人员培训:教会操作工读控制图、记录数据,质检人员掌握判异规则。
2. 中期执行:
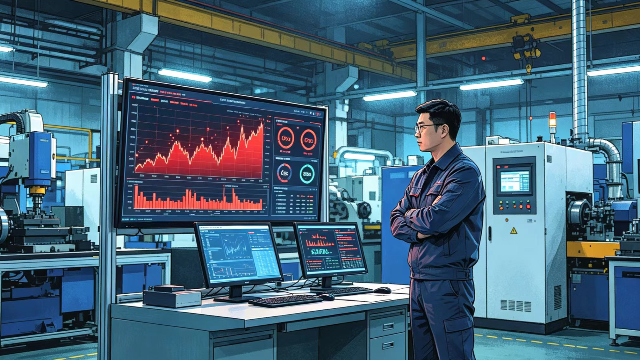
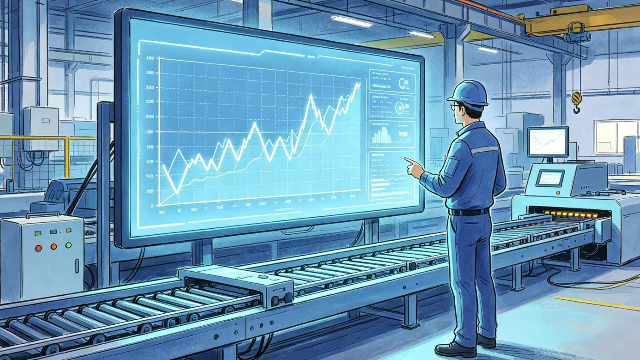
– 现场布点:在关键工序(如冲压、注塑、焊接)设数据采集点,用看板实时展示控制图。
– 数据录入:直接从MES抓取数据,自动生成图表,避免人工计算误差,超出范围自动预警,推送消息至邮箱或微信、钉。
3. 后期优化:
– 定期复盘:每周分析控制图,统计异常次数及原因(如30%异常来自设备磨损)。
– 持续改进:针对高频原因制定措施(如设备定期校准),更新控制限,形成PDCA循环。
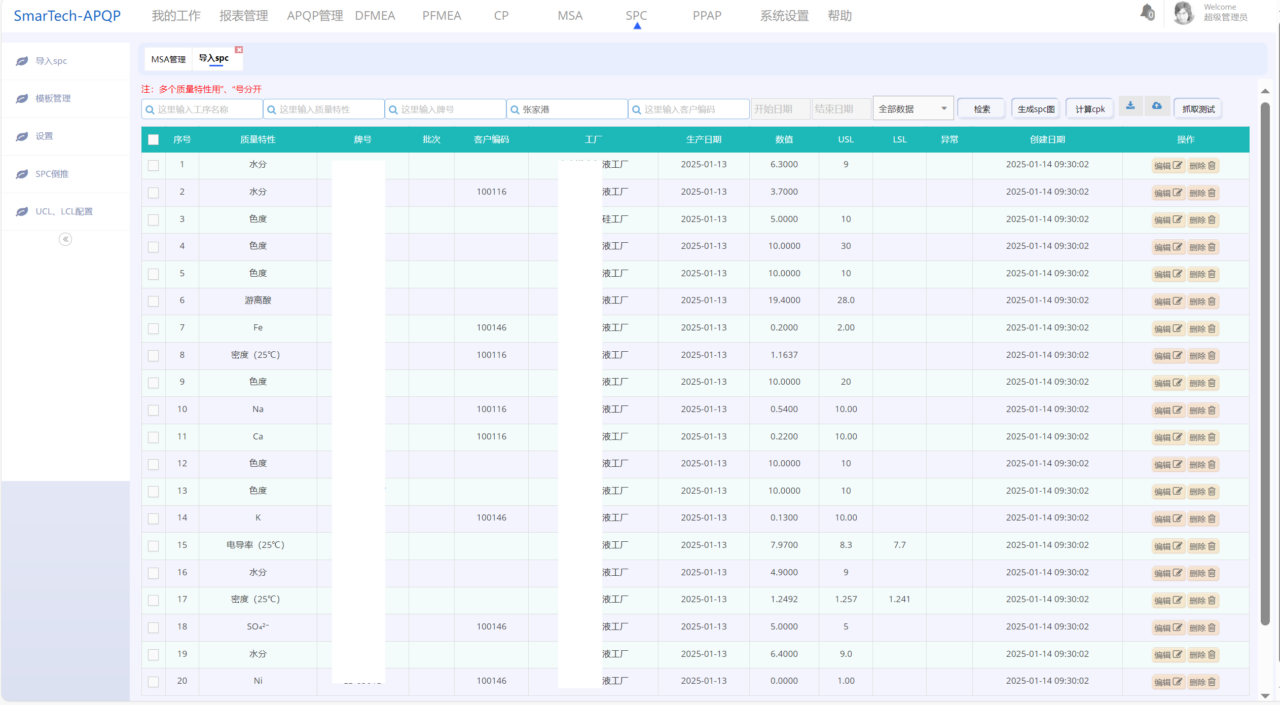
SPC(统计过程控制) 是通过统计工具监控生产过程波动,提前预警异常、预防缺陷,从“事后检验”转向“事前控制”,守住产品质量底线。
核心价值:
1. 实时监控过程稳定性(如用控制图识别波动);
2. 区分正常波动与异常原因(如设备故障、人为失误);
3. 持续优化流程,降低不良率与成本。