小服AI
在制造现场,经常会出现一个典型争议:同样是带公差的尺寸,有的工程师要求全部纳入SPC控制图管理,有的则认为通过抽样检验即可满足要求。两种做法看似都有依据,但本质上判断逻辑不同。
先给出明确结论:是否实施SPC控制,关键不取决于是否存在公差,而取决于该特性是否被定义为特殊特性。
一、SPC的强制边界来自特性分类,而非数据形式
在IATF16949及APQP体系中,产品特性通常被划分为特殊特性与一般特性两类。
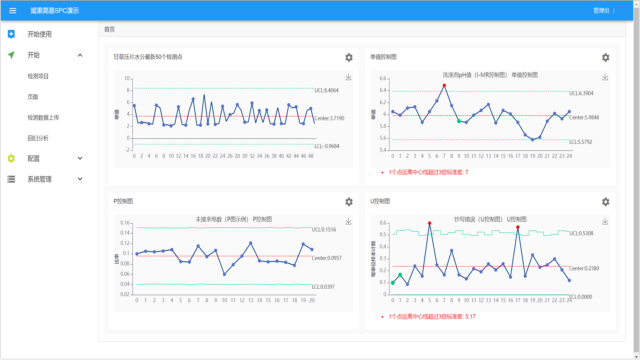
特殊特性是指对产品安全、法规符合性、关键装配关系或客户核心功能产生直接影响的特性。例如涉及制动系统、转向系统或密封性能的关键尺寸。这类特性的共同特点是,一旦发生偏差,可能直接导致安全风险或功能失效。因此,体系要求必须对其实施统计过程控制,不仅需要建立控制图,还需要进行过程能力分析,并对过程稳定性进行持续监控。
相比之下,一般特性属于非关键、非安全类的常规特性,例如普通结构尺寸或一般外观要求。这类特性在失控情况下对产品整体风险影响较低,因此体系并未强制要求实施SPC,而是允许通过首件确认、过程巡检及抽样检验等常规手段进行控制。
二、常见误区:将“有公差”等同于“必须SPC”
在实际工作中,很多企业容易陷入一个误区,即只要特性带有上下公差,就默认必须实施SPC控制。这种理解是不准确的。
公差本质上是结果判定标准,用于界定产品是否合格;而SPC属于过程控制方法,用于评估过程稳定性与能力。两者关注的维度不同,不能简单划等号。
正确的判断逻辑应当是:是否实施SPC,应基于特性的重要性及过程风险,而不是是否存在公差。
三、三类典型场景的正确处理方式
在实际应用中,可以将情况归纳为三类。
第一类是既有公差又属于特殊特性的情形,例如涉及安全或关键功能的尺寸。这类特性必须实施SPC控制,需建立控制图并进行Cpk或Ppk分析,以确保过程受控且具备稳定能力。
第二类是有公差但属于一般特性的情形,例如普通配合尺寸或非关键结构尺寸。这类特性不要求强制实施SPC,采用首件确认、定时巡检及抽样检验即可满足体系要求。
第三类是虽为一般特性,但过程波动较大或质量问题频发的情形。在这种情况下,可以基于改进需要主动引入SPC工具,用于降低波动、提升稳定性。但需要明确,这属于企业自发的过程优化行为,而非体系强制要求。
四、判断原则的简化表达
在实际工作中,可以用一句话进行快速判断:是否实施SPC,应看特性等级,而不是是否存在公差。
如果是特殊特性,则必须实施SPC;如果是一般特性,则不作强制要求。
五、审核场景中的标准应对逻辑
在审核过程中,审核员常会提出类似问题:某尺寸存在公差,为什么未实施SPC控制。
对此可以从特性分类角度进行回应。可以说明该特性虽为计量型且存在公差,但未被识别为特殊特性,因此当前采用首件确认、过程巡检及抽样检验的方式进行控制,符合控制计划及APQP相关要求,因此未实施SPC统计控制。
这种回答逻辑清晰,且符合体系要求,通常可以被审核员接受。
六、需要特别注意的几个误区
在实践中,还需避免几个常见错误。
第一,将所有计量型特性都纳入SPC控制。这种做法会显著增加管理成本,但未必带来有效收益。只有计量型且属于特殊特性的组合,才是强制要求。
第二,将公差作为是否实施SPC的唯一依据。这种做法忽略了风险维度,容易导致资源错配。
第三,对计数型特性盲目实施SPC。例如外观合格与否或通止规判断,这类特性更适合采用抽样或全检方式,而不是建立控制图。
第四,忽视客户的特殊要求。如果客户在图纸或技术规范中明确要求某特性实施SPC,即使其本身属于一般特性,也必须按客户要求执行。
七、资源配置的核心思路
从管理角度看,企业面临的主要问题往往不是SPC实施不足,而是实施不当。将大量资源投入到低风险特性上,反而会削弱对关键特性的控制能力。
更合理的做法是,将SPC资源优先配置在特殊特性和高风险工序上,同时对一般特性采用轻量化的控制策略。通过这种方式,可以在满足体系要求的同时,实现效率与效果的平衡。
八、结论
SPC并不是普遍适用的通用工具,而是针对关键过程风险的控制手段。是否实施SPC,应基于特性的重要性和风险水平进行判断。
一般特性无需强制实施SPC,而特殊特性必须进行严格的统计过程控制。只有将SPC应用在真正关键的位置,才能发挥其应有价值。
从本质上看,SPC的意义不在于应对审核,而在于确保关键过程处于受控状态,从而支撑产品质量的稳定输出。