模块说明
1.快速轻松地生成 5 轴 NC 程序
尽管 5 轴铣削是最具挑战的 CNC 加工形式之一,但 OPEN MIND 的 hyperMILL® CAM 软件能够让编程人员快速轻松地生成 5 轴 NC 程序,同时加工时间更短,表面精加工质量更高。
5 轴编程不再费时或不可靠。OPEN MIND 的创新 5 轴技术因其简单易用的编程、可靠的碰撞检测算法和智能避碰在众多解决方案中脱颖而出。
2.通过 hyperMILL® 充分优化 5 轴加工!
5 轴编程和加工不一定就是费时、疑惑和不可靠的。
3.引领 5 轴策略趋势
hyperMILL® 中的引领趋势的 5 轴技术在降低刀具磨损,提高轮廓精度的同时通常能够节省 25% 以上的时间,从而凭借连续加工实现更经济高效的生产。诸如较高陡壁等极具挑战性的几何形状在精密描绘的铣削区域需要很多不同的刀具倾角。
4.5 轴铣削是标准
使用 hyperMILL® 5AXIS 进行的 5 轴同步加工是以用户已经熟悉的方法为基础:即,采用倾斜刀具铣削。现在加工过程更快速,曲面结果更优,编程更简单。凭借具有自动碰撞检查和避免的简单编程,该技术还可以用作很多标准铣削作业的解决方案。
5.5 轴特殊应用
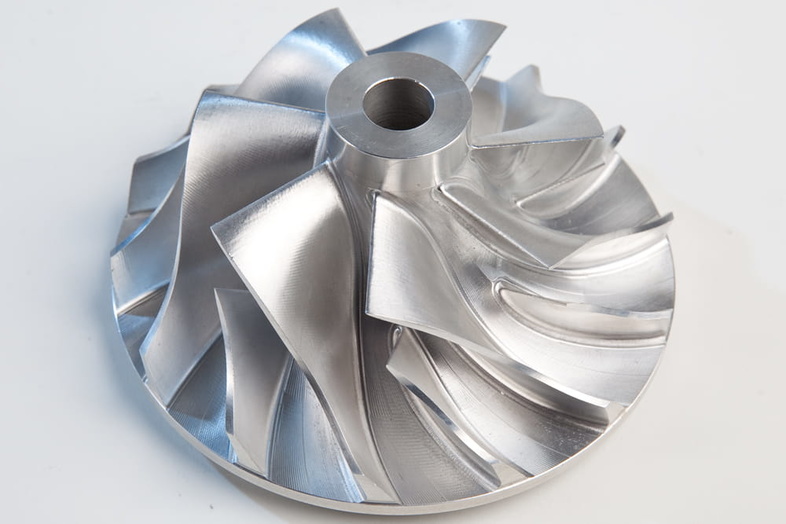
1)叶轮叶盘
OPEN MIND 的叶轮程序包: 与标准应用程序一样简易。
2)涡轮叶片
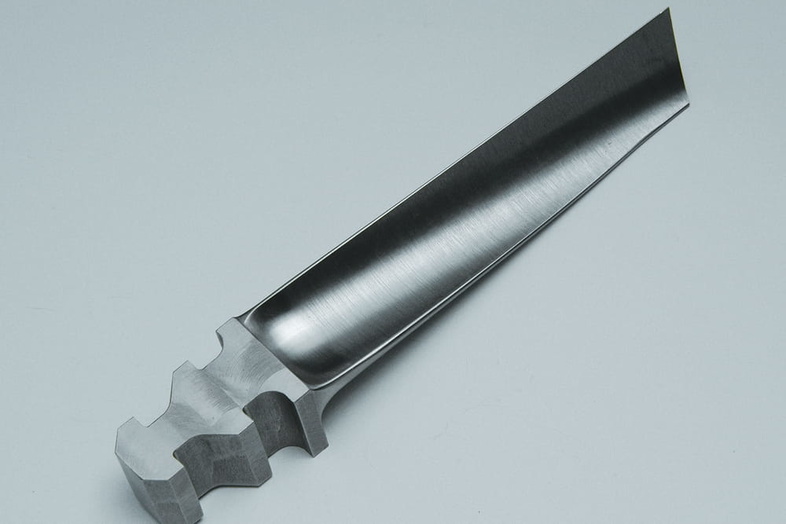
OPEN MIND 的叶片程序包: 优化铣削策略以实现完整加工。
3)弯管
OPEN MIND 的弯管程序包: 优化锐削策略以实现完整加工。
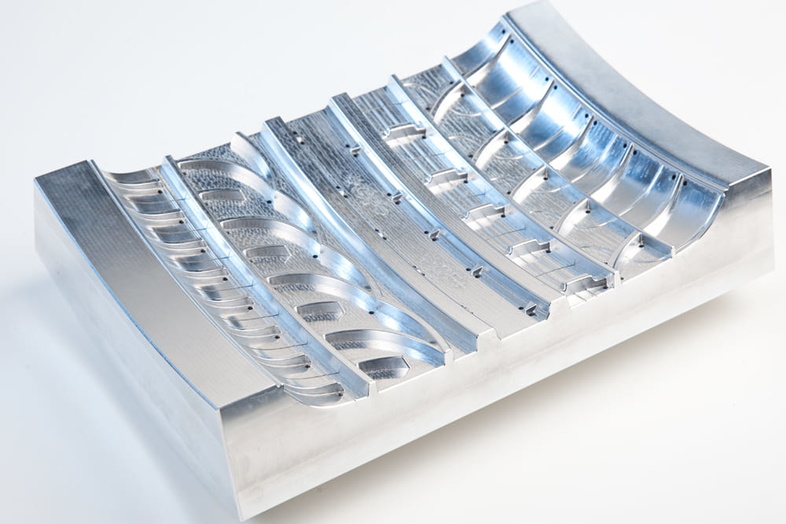
4)轮胎模
5 轴 CAM 软件 -OPEN MIND 的轮胎程序包: 通过重复提高效率
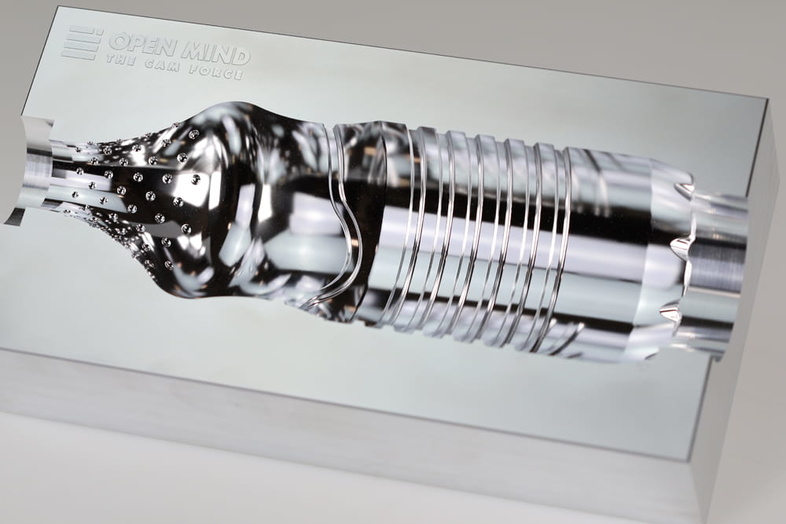
5)吹塑
使用 hyperMILL实现优质吹塑模具制造
6.5 轴铣削详细信息
用于具有分度方向的铣削应用的简单编程。
经过证实的全自动碰撞检查和避让确保工序可靠性。
可提供多种倾斜策略:3+2、自动分度和 5 轴同步加工。
Z 轴加工或残料加工等熟悉的 3D 策略已经扩展,现已包括 5 轴处理。
范围广泛的加工策略可用于曲面、型腔和特殊加工任务。
在 hyperMILL® 界面可提供所有的 5 轴策略。
5 轴形状偏置粗加工和精加工可让成形和包裹曲面的编程简单省时。
软件功能集
全自动碰撞检查和避免。
可靠的碰撞检查和避免是先决条件,这不仅适于可靠的 5 轴加工。hyperMILL® 检测碰撞并为避碰提供高效的解决方案。
全自动避碰提供了众多策略。自动为 5 轴同步加工计算无碰撞刀具的角度。用户可以根据机床运动确定优先使用哪个旋转轴以避免碰撞。如果存在碰撞,3D 和/或倾斜加工将被取消,存在碰撞的刀具路径将被留下,然后使用较长的刀具长度和/或修改的刀具角度执行铣削。另外,在粗加工期间,路径可以横向移动,因此可以实现更大的加工深度。该软件可以预测刀具长度,伸缩以优化该参数,同时确保刀具路径无碰撞。
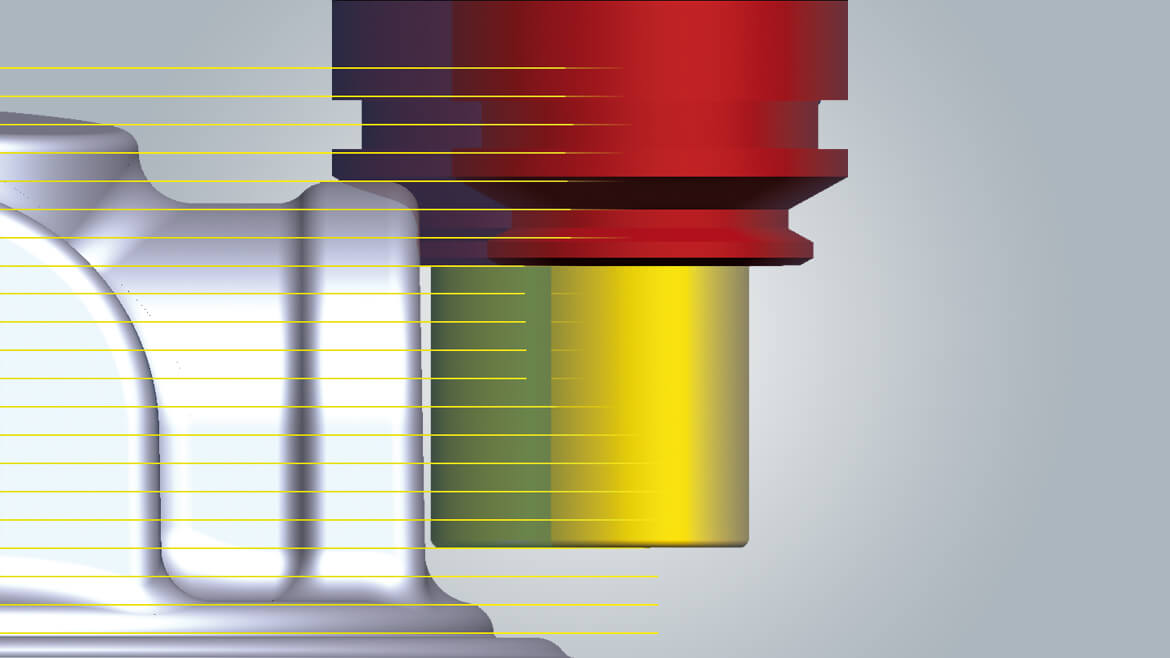
基于机床运动学和几何学的最优倾斜策略
hyperMILL® CAM 软件提供使用固定刀具角度、使用自动分度和使用同步加工的 5 轴铣削。可根据机床运动和几何形状选择最优倾斜策略。
1.使用固定刀具倾斜的多轴分度
通过移动和倾斜工作平面即可从不同方向对零件进行加工,而无需重新装夹。加工方向与刀具方向对应。转换至偏移或倾斜工作平面的功能将降低编程时间。
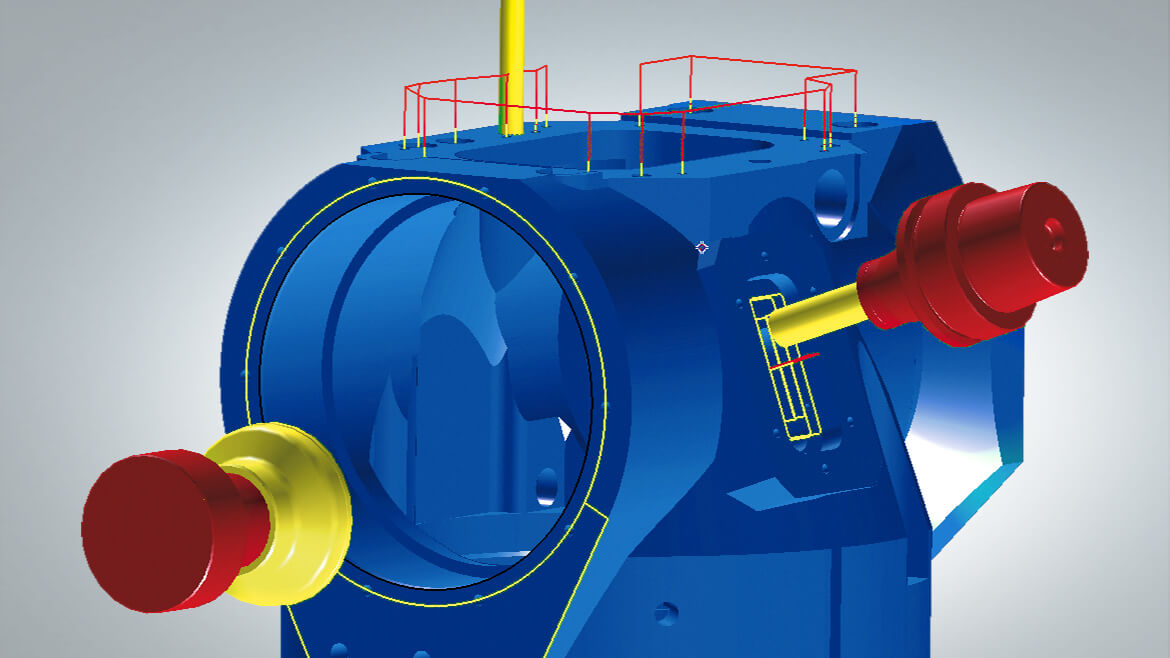
2.具有固定选项 3+2 的铣削
对于使用相对于加工方向倾斜的刀具的 3D 加工,铣削区域编程十分简单,定义确保不含重叠和间隙,并进行碰撞检查。此策略可确保完全计算所有区域,包括细节。
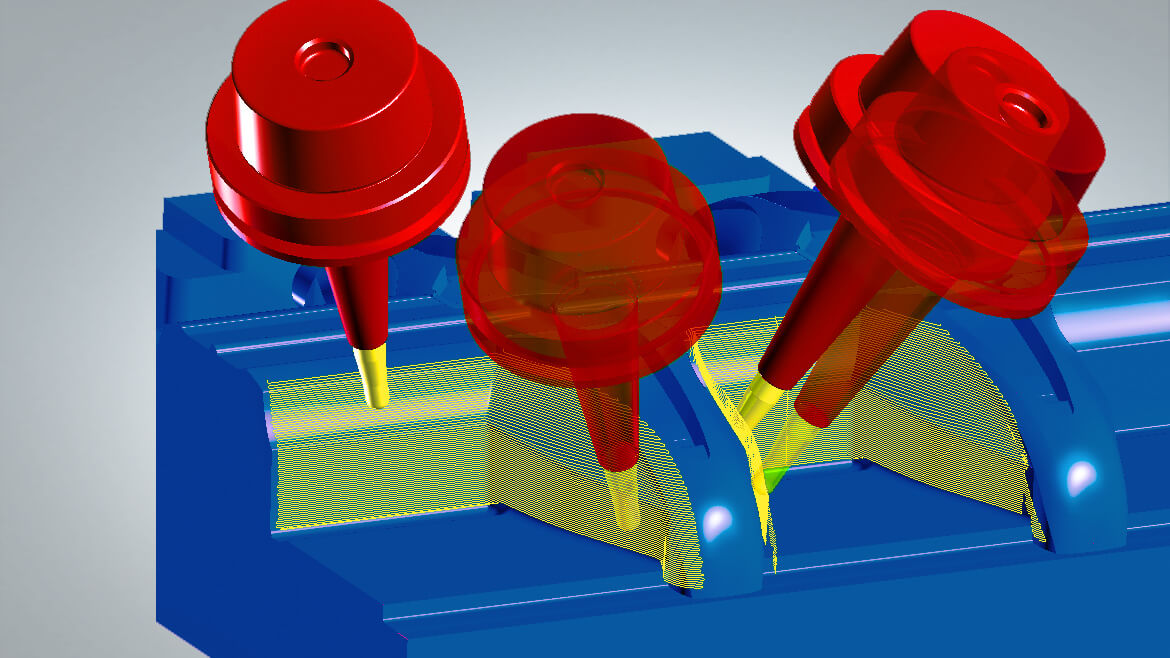
3.自动分度
如果铣床不符合 5 轴同步铣削的动态要求,可以选择自动化 3+2 铣削。需要各种刀具角度的较大区域只需一次操作便可进行编程和铣削。自动分度会扫描相应刀具路径的固定刀具倾斜。如果刀柄可能发生碰撞,则各个刀具的路径段将会根据相应的刀具位置自动细分为多个小段。
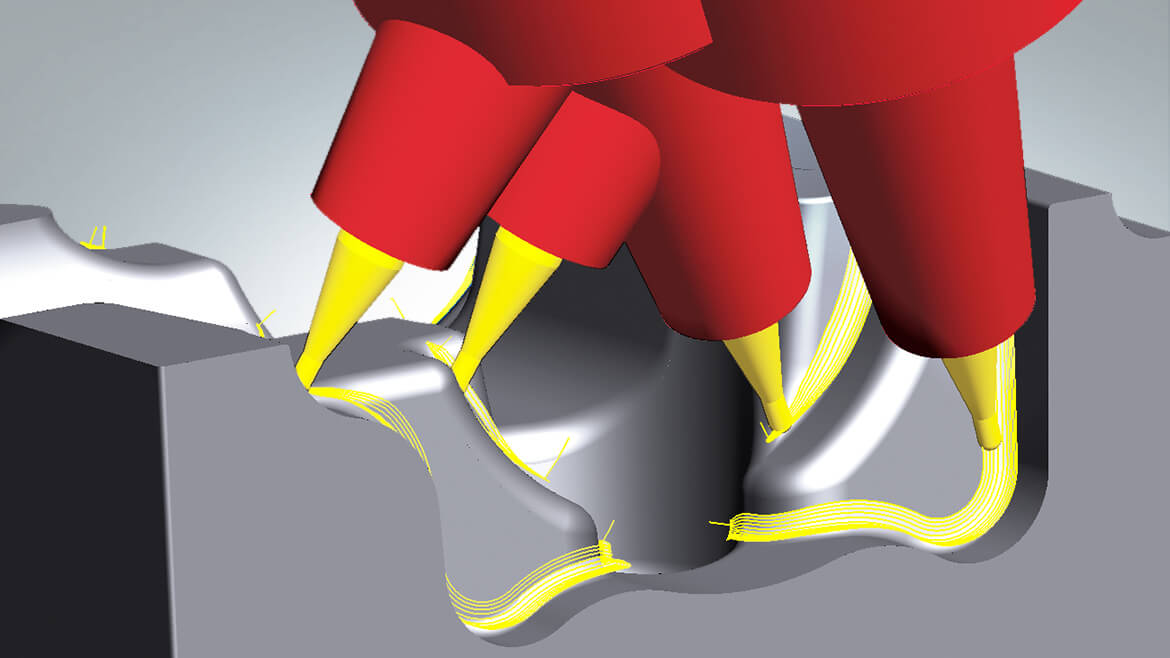
4.5 轴同步加工
在陡壁上或其附近加工时,可用该 5 轴加工循环替代传统的 3+2 铣削。同样,可以预先定义向 Z 轴倾斜的刀具,避免碰撞(如有可能)。hyperMILL® 可以全自动或根据定义的倾斜曲线来计算刀具围绕 Z 轴的连续运动。通过更改刀具角度自动检测并避免可能的碰撞。铣削曲面时,优化的刀具倾斜角度可改善切削条件。
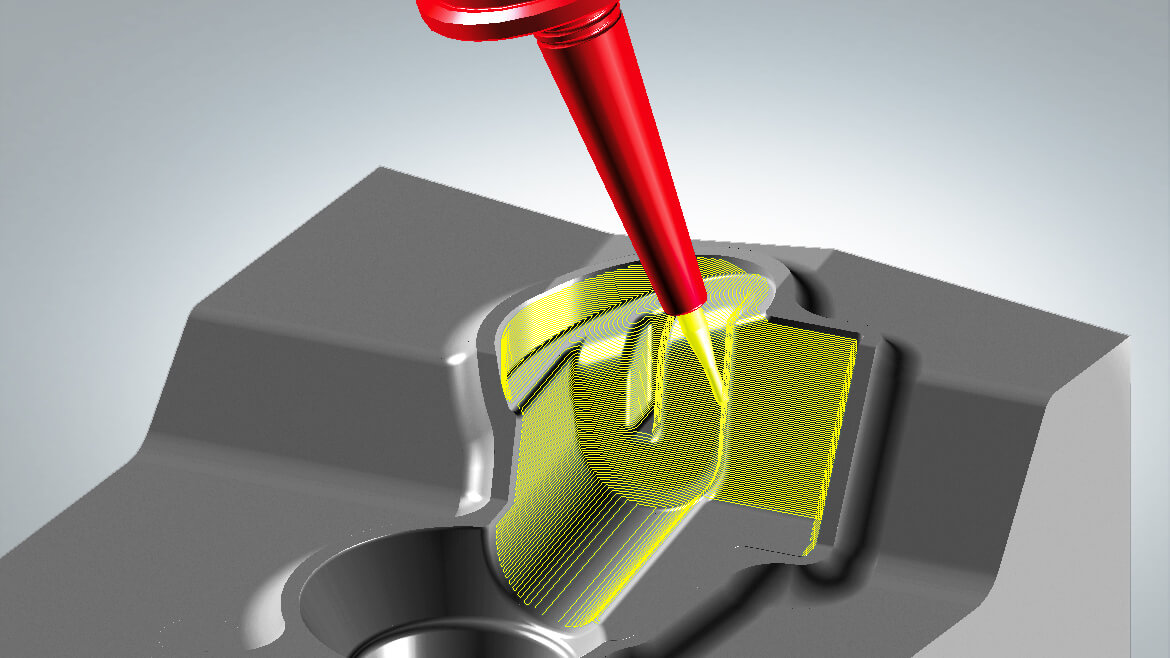
用于型腔加工的创新 5 轴策略
OPEN MIND 提供用于型腔加工的创新 5 轴策略。这些策略可对深腔以及高陡壁等苛刻几何形状编程并立即进行铣削。
1.具有同动加工的 5 轴等高精加工
5 轴“等高精加工”可将陡峭曲面作为平面或型腔加工。在这种类型的精加工中可自动排除平坦区域。
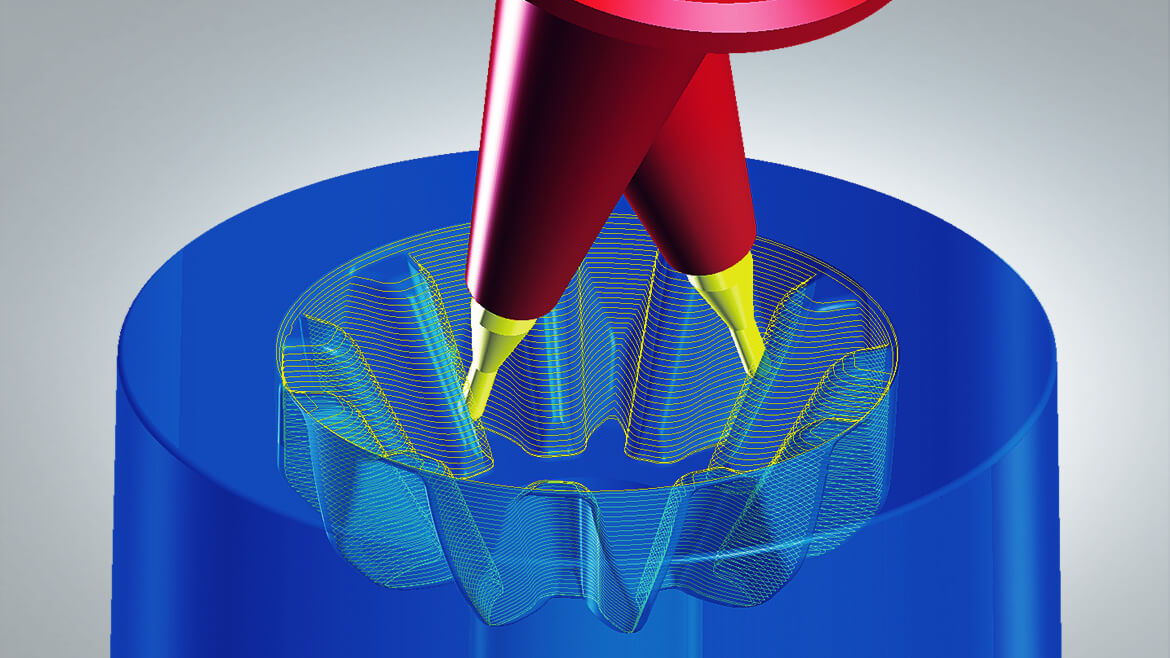
2.具有自动分度的 5 轴投影精加工
同传统 3D 任务一样,可使用 5 轴投影精加工来加工平坦或稍有曲度的区域。5 轴避碰功能支持使用更短的刀具长度在一个步骤中铣削陡壁附近区域。与自动分度结合,还可在模具的脱离方向加工陡壁区域。
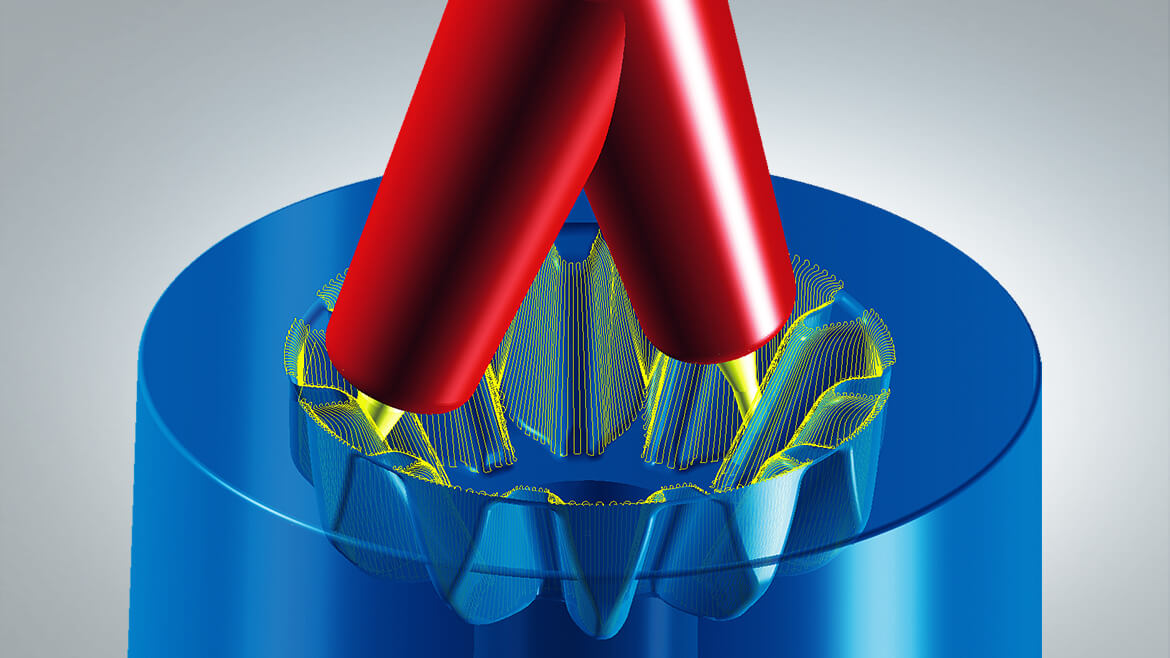
3.具有同步加工的 5 轴等距精加工
5 轴等距精加工可让用户在一次作业中加工陡峭和平坦区域。此策略在各个刀具路径之间产生了特别平滑的过渡。这有助于延长刀具和机床的使用寿命并确保提供最佳的表面质量。
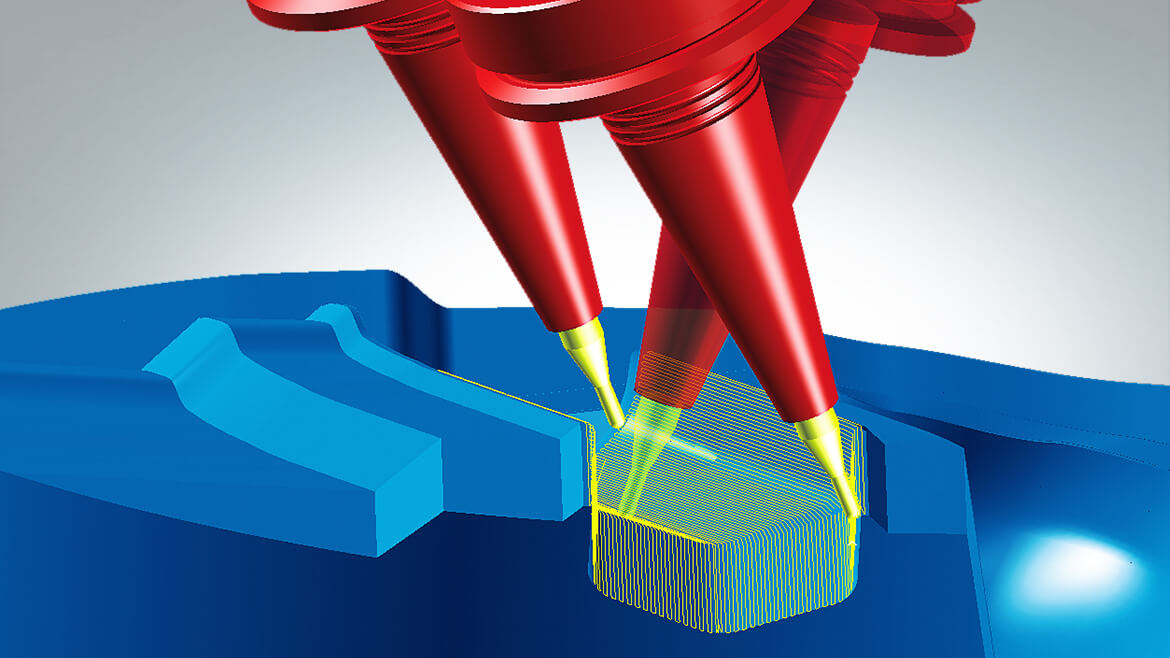
4.具有自动分度的 5 轴自由路径铣削
5 轴曲线加工支持使用较短刀具进行刻痕铣削,而不会发生碰撞,甚至可在陡壁附近进行加工。
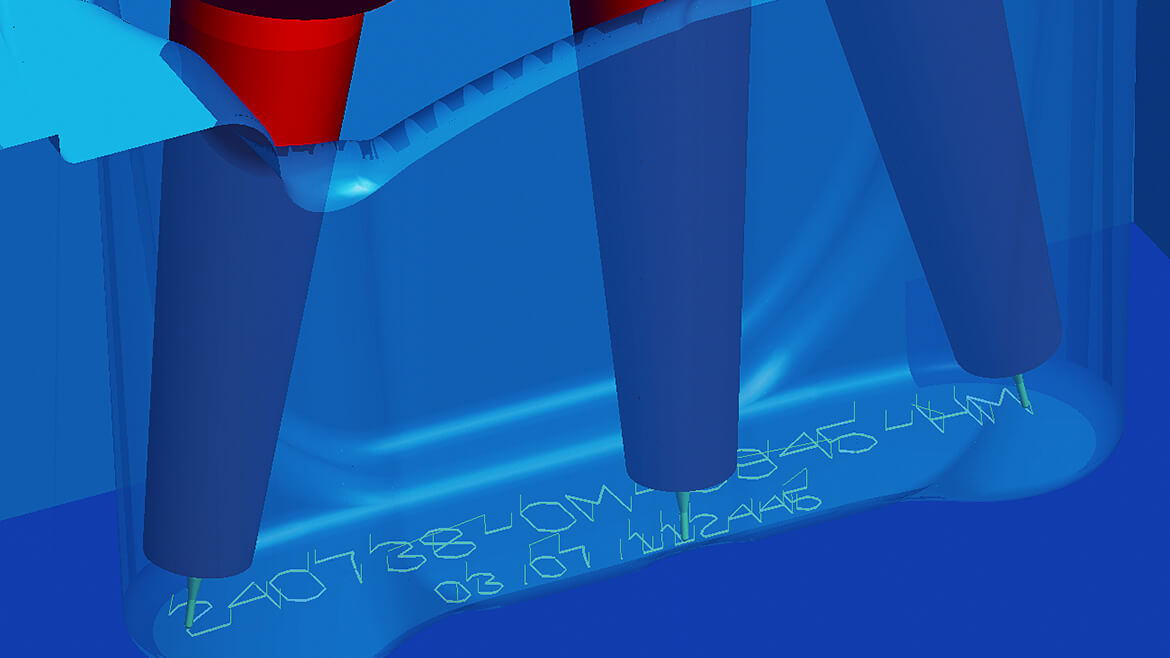
5.具有同动加工的 5 轴再加工
5 轴再加工(编辑器)用于将 3D 程序转换为 5 轴程序。像在 5 轴同动加工工单中或使用自动计算的定轴加工中, 都可使用3D 刀具,并避免碰撞加工。为改善铣削结果,也可对所有 3D 和 5 轴刀具路径进行优化。
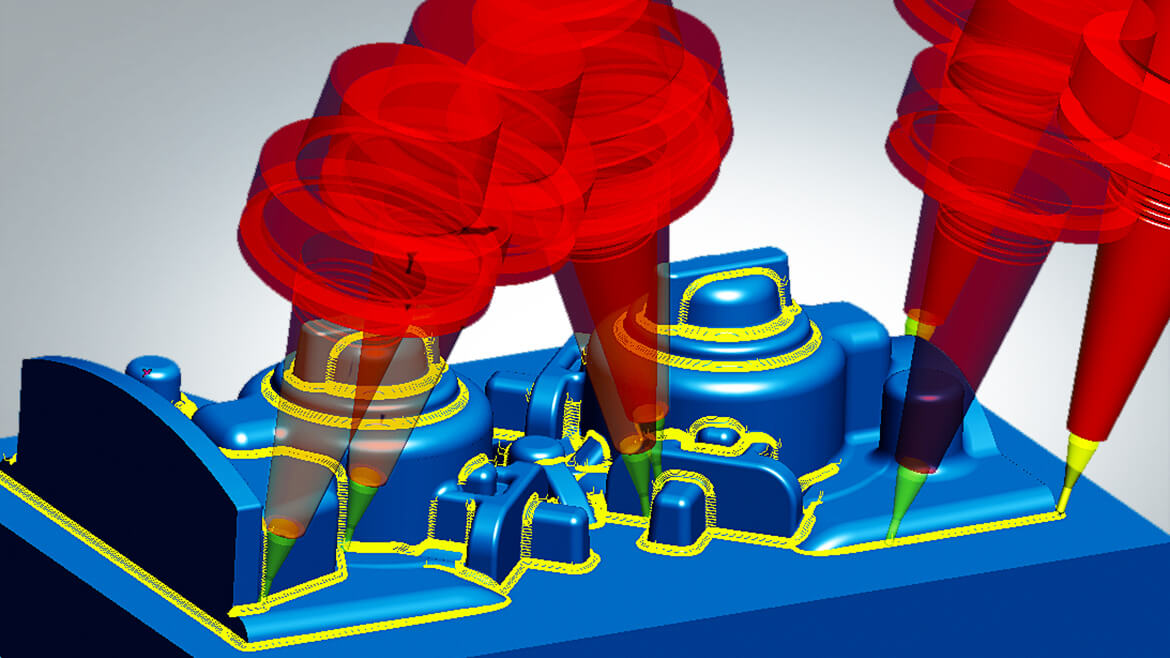
6.具有自动分度的 5 轴残料加工
除了 5 轴刀具位置外,5 轴残料加工还提供 3D 残料加工的所有选项。自动分度确定位置和区域,以便在一次操作中完整加工零件。
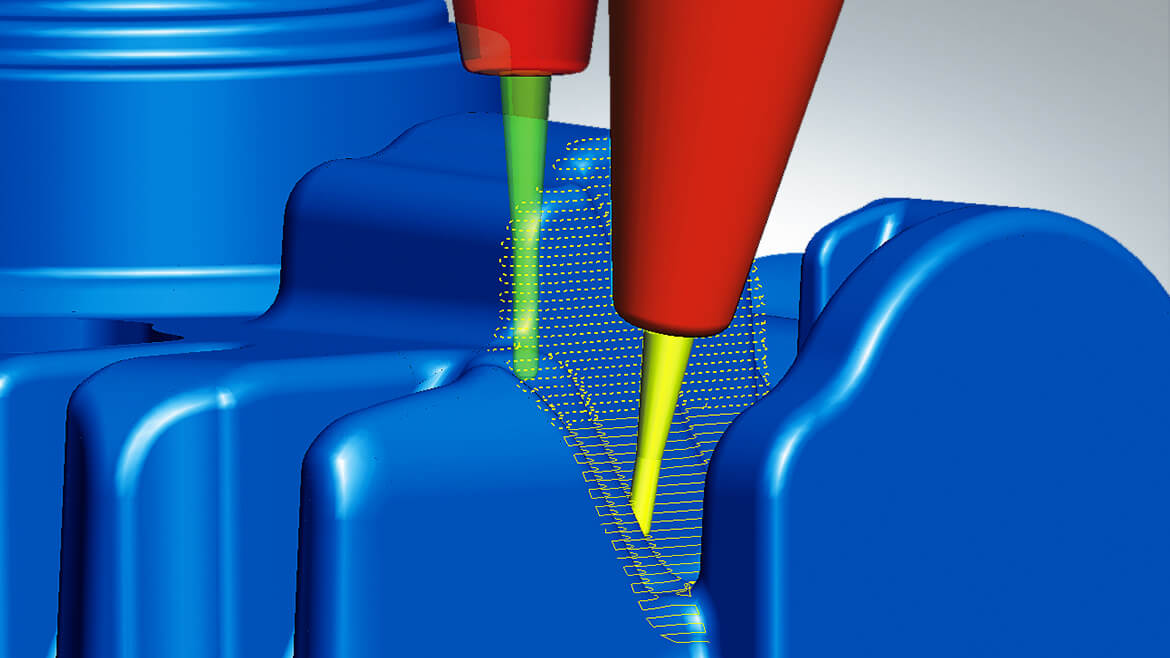
用于面和特殊任务的铣削策略,通过简单的 CAM 编程快速解决各种制造任务
通过简单的 CAM 编程实现最佳表面质量。轮廓加工、顶部铣削、侧刃切削和外形偏置精加工等 5 轴策略可让 hyperMILL® 用户成功完成各种制造任务。
1.5 轴轮廓加工
用于铣槽、划线、雕痕、毛刺和倒角。在 5 轴轮廓加工时,刀具会以固定的方向沿着曲线或曲线的侧边向曲面运动。用户可根据需要在整个区域或特定区域内手动更改刀具方向。
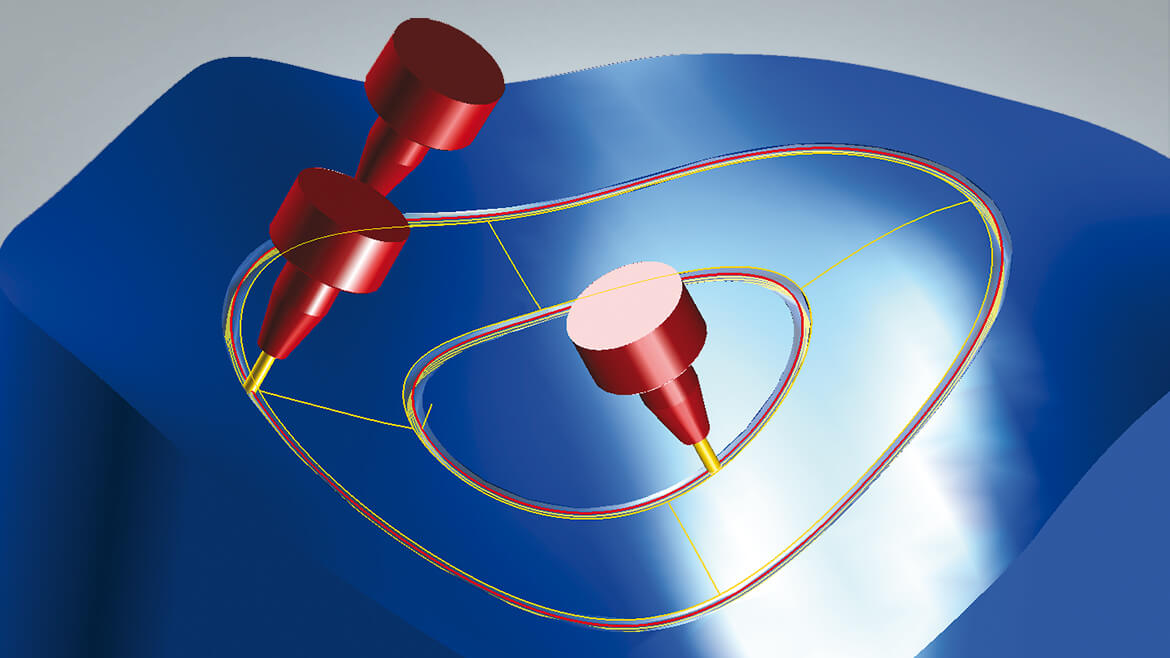
2.5 轴顶部铣削
加工呈适度拱形的大曲面时,顶部铣削在相邻路径之间使用更大的步长,可节省切削时间。自动调整刀具倾斜角度可确保凹面的高表面质量。此策略可以检测进给和毛坯,因此也适用于非常高效的 5 轴粗加工。
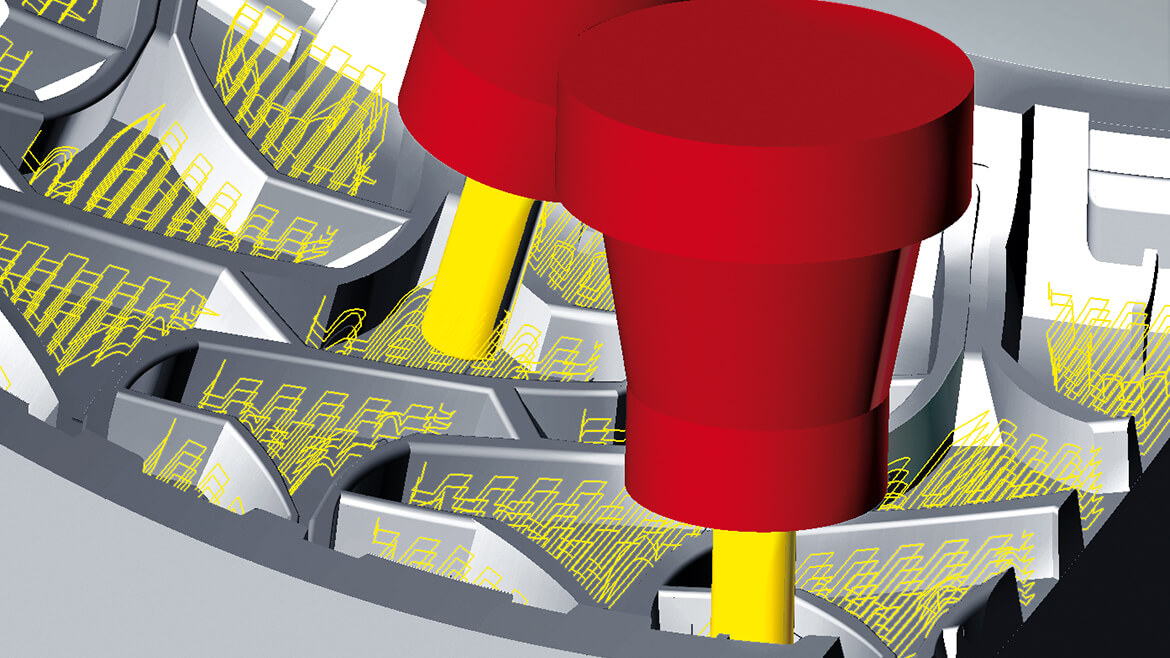
3.5 轴侧刃切削
加工拱形曲面时,侧刃切削使用刀具侧刃加工工件曲面。路径之间的大步长或完全深度切削节省了铣削时间,改善了工件曲面的质量。多轴和侧面进给使侧刃切削也适用于粗加工或半精加工和精加工。定义停止和铣削曲面以及毛坯跟踪后,便可实现简单而精确的最优加工操作。
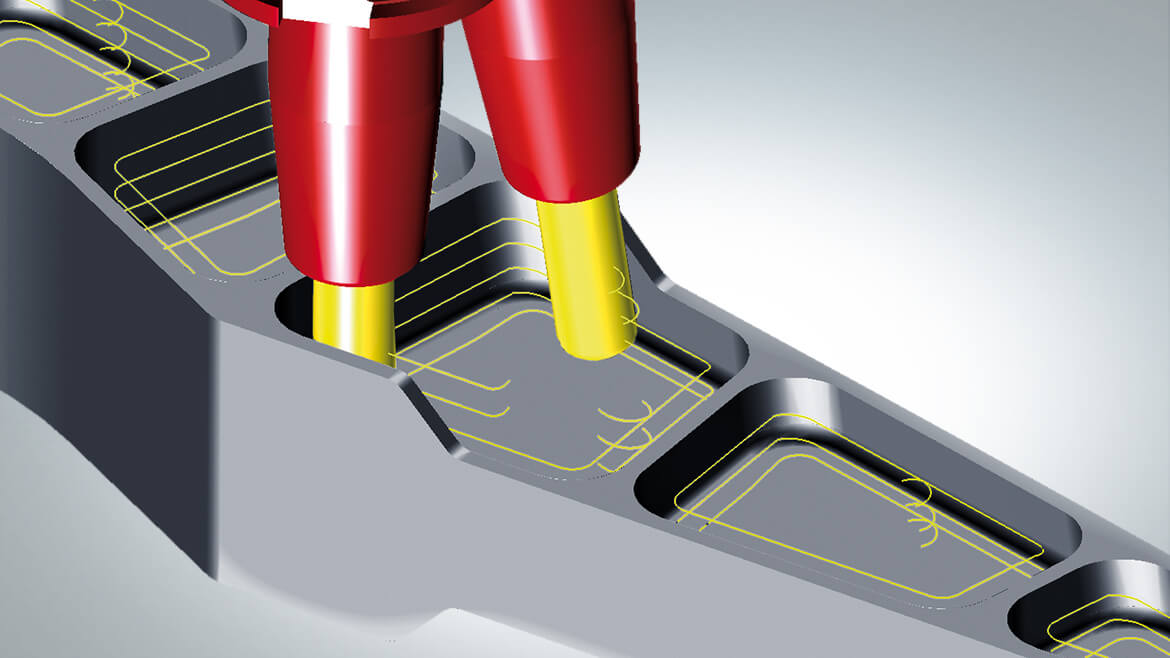
4.5 轴形状偏置精加工
在精加工相对平缓的曲率曲面时,对比球头刀具,使用圆鼻刀会得到更高的生产效率。这个策略会让刀具的刀轴方向始终与曲面法线保持一致,同时也能让铣削路径跟随所选导引曲面以恒定相等的偏置量来加工零件。另外,也可使用此策略对侧壁进行铣削。
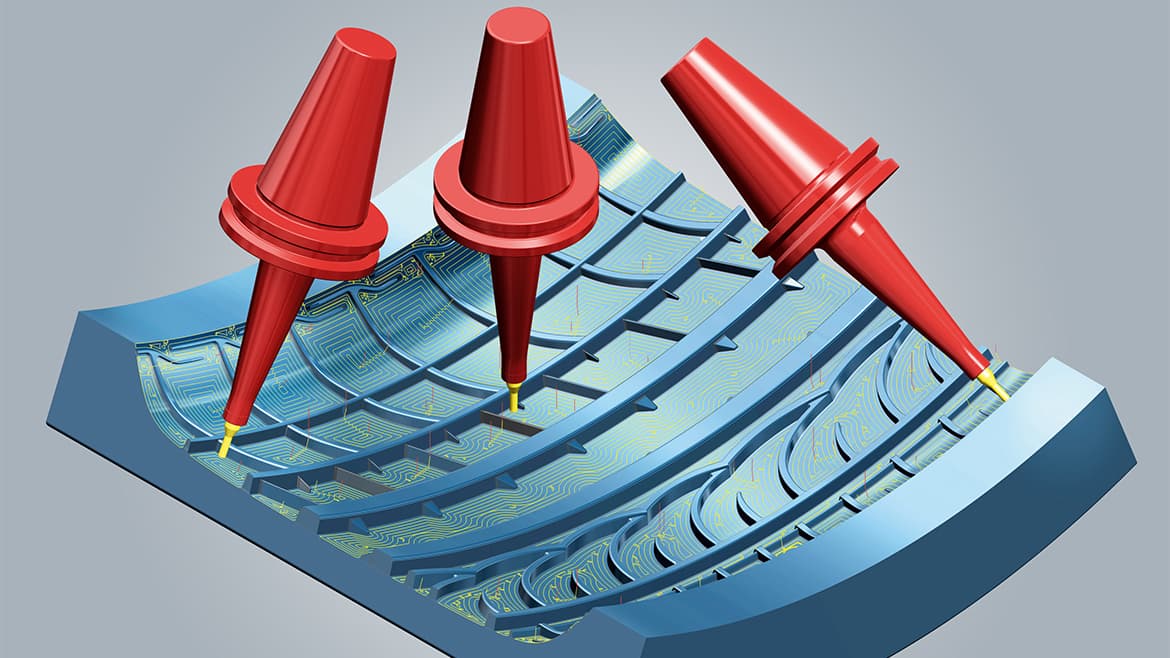
叶轮程序包
5 轴 CAM 软件 - OPEN MIND 的叶轮程序包:与标准应用程序一样简易。
即使不具备使用此应用程序的专业知识,也可以对叶轮和叶盘编程。叶轮程序包集成了自动化功能,最大限度地减少了需要输入的参数数量。久经考验的碰撞检查保证了极高的流程可靠性。使用坚固的刀具可支持很高的进给量参数和进给速度。
5 轴加工:叶轮铣削
使用 FANUC 和 CAM 软件 hyperMILL® 加工更快:攻克引擎部件制造中的难题。
1.叶轮粗加工
在粗加工周期中,叶片在一个始于预车削毛坯或半精加工工件的连续工序中加工。无需花时间来模拟材料切削。
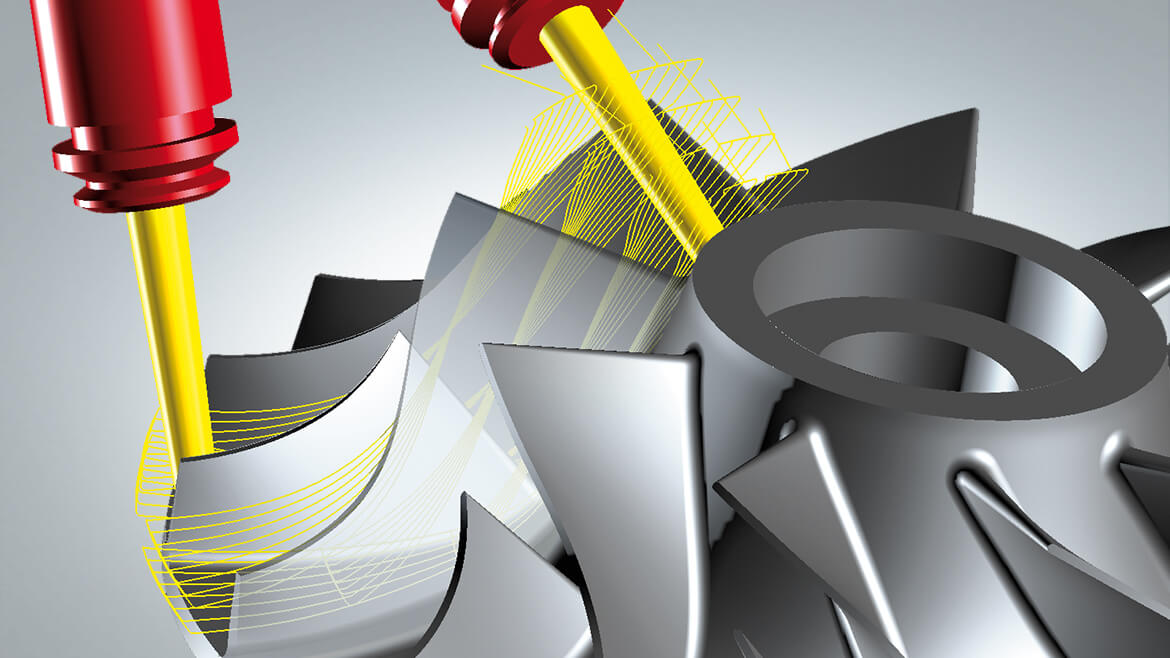
2.叶轮插铣粗加工
如果使用细长刀具不能高效进行水平进给加工,则可选择插铣粗加工。此工序是一个可选的模块,可使用最坚固的刀具在叶片之间打开一个型腔。
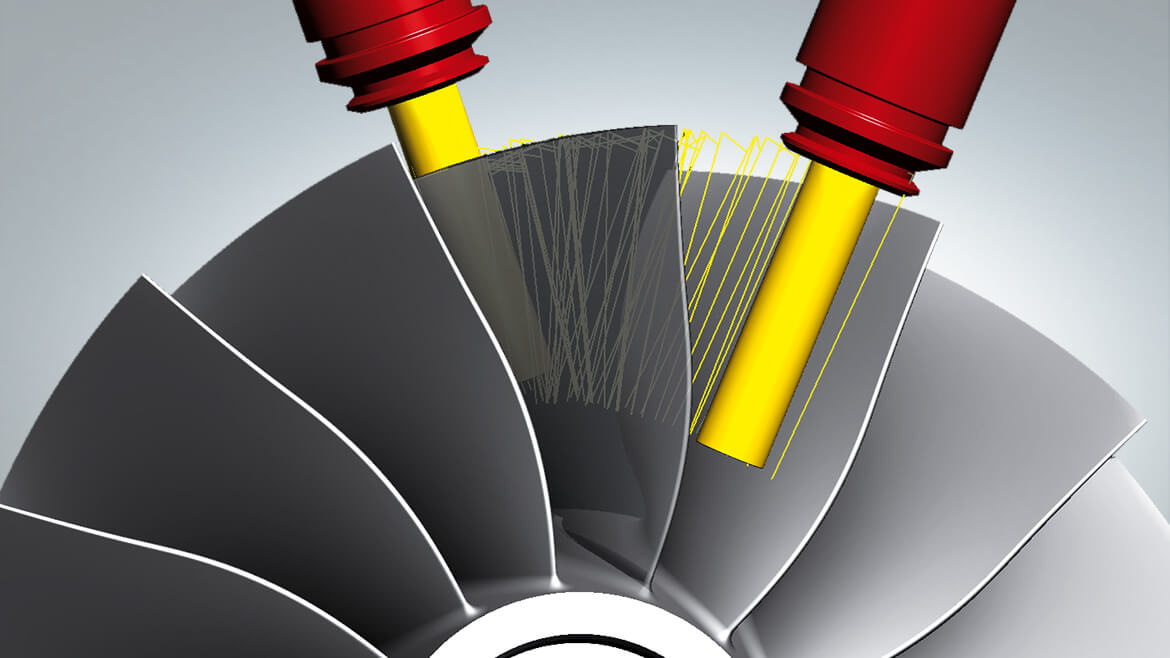
3.叶轮流道精加工
刀具路径配置文件可根据各个客户的要求调整流道的空气动力学行为和外观。此加工策略也适用于叶片附近的残余加工。
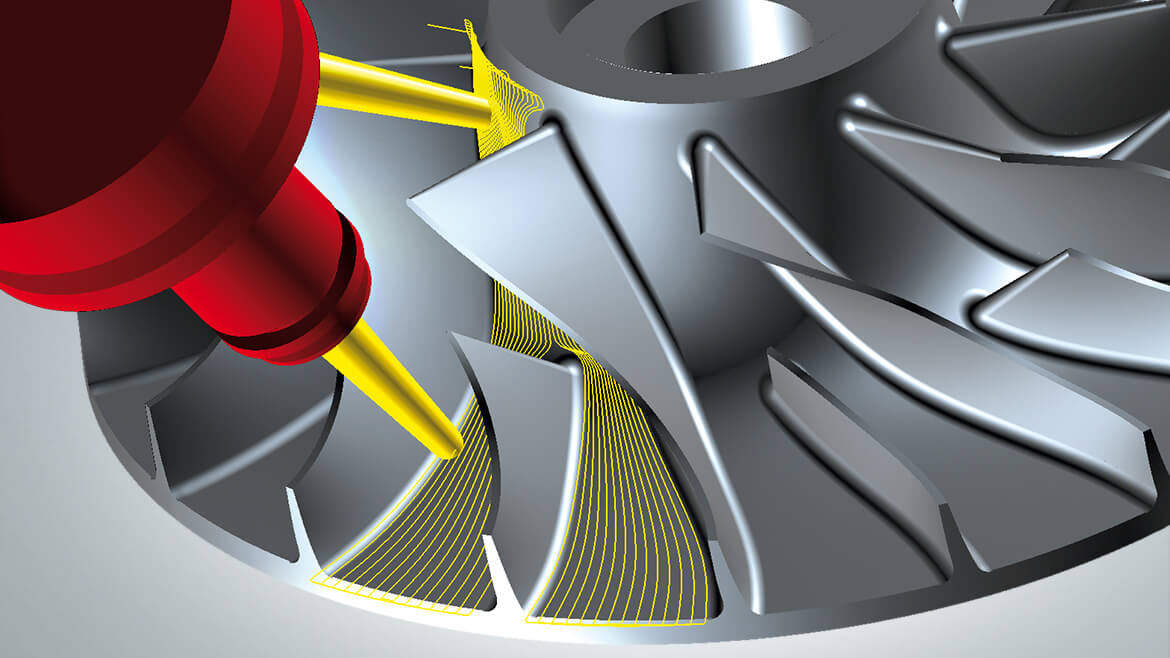
4.叶轮点铣削
此 HSC 策略的特点是刀具在接触点的连续螺旋加工运动。即使对高度弯曲的叶片,也能进行高质量的铣削。
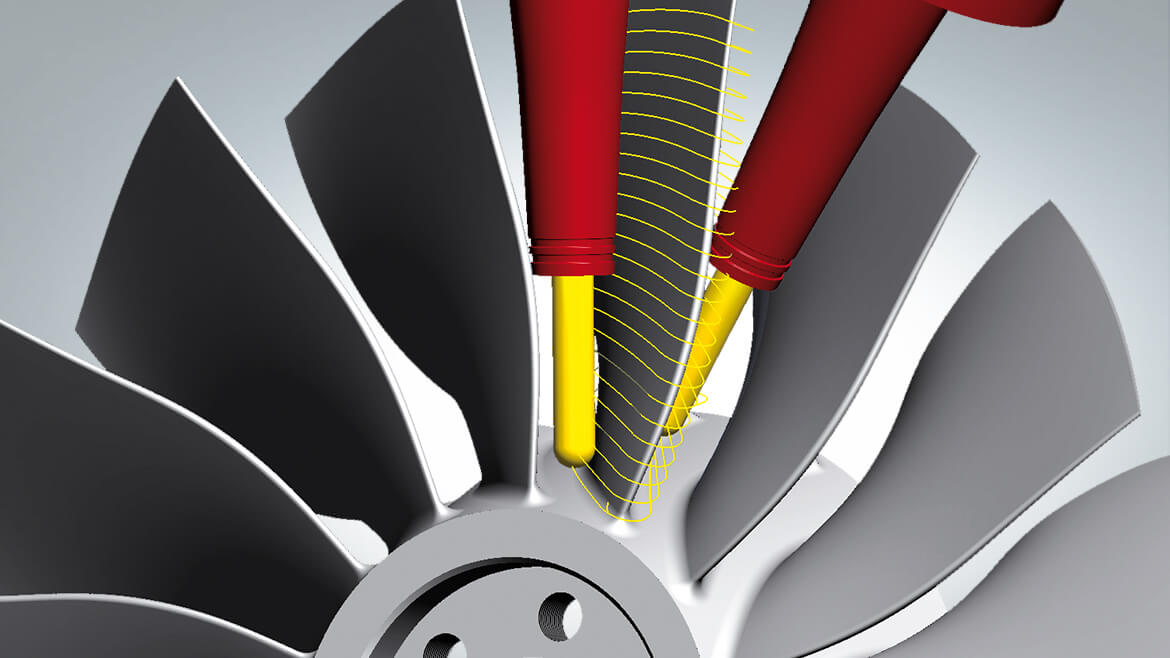
5.叶轮侧刃铣削
如果可在叶片曲面上进行非常精确的侧刃切削,那么便可使用侧刃铣削循环。hyperMILL® 5AXIS 可自动计算最佳刀具触点,从而缩短加工时间。
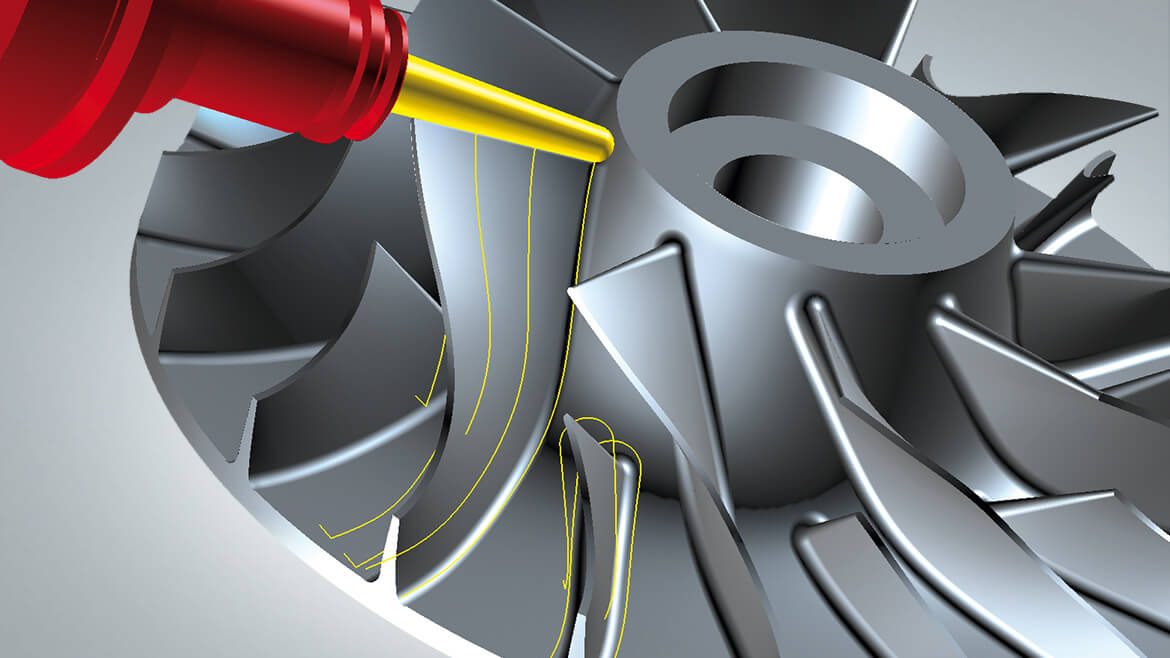
6.叶轮边缘铣削
此加工策略适用于前缘和后缘在单步操作中无法与流线区域同时生成的情况。
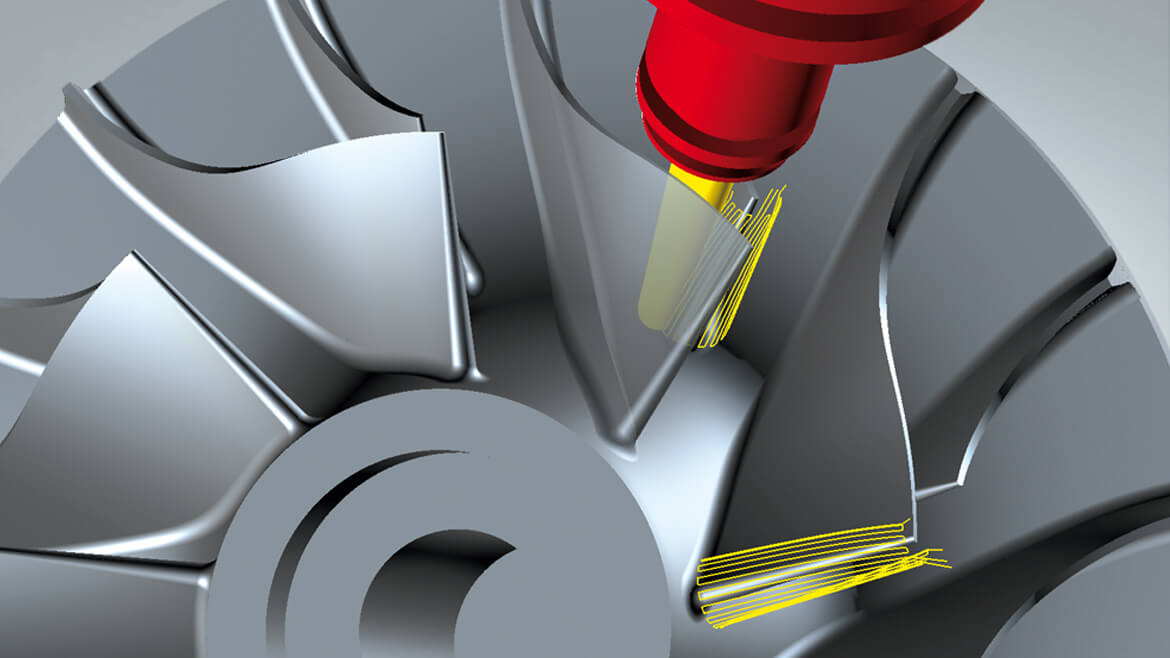
7.叶轮圆角铣削
流道与叶片曲面之间的半径不同时,非常适合使用此策略。此策略还可以简化残料加工,选择叶片和流道加工最佳刀具的基本要求。
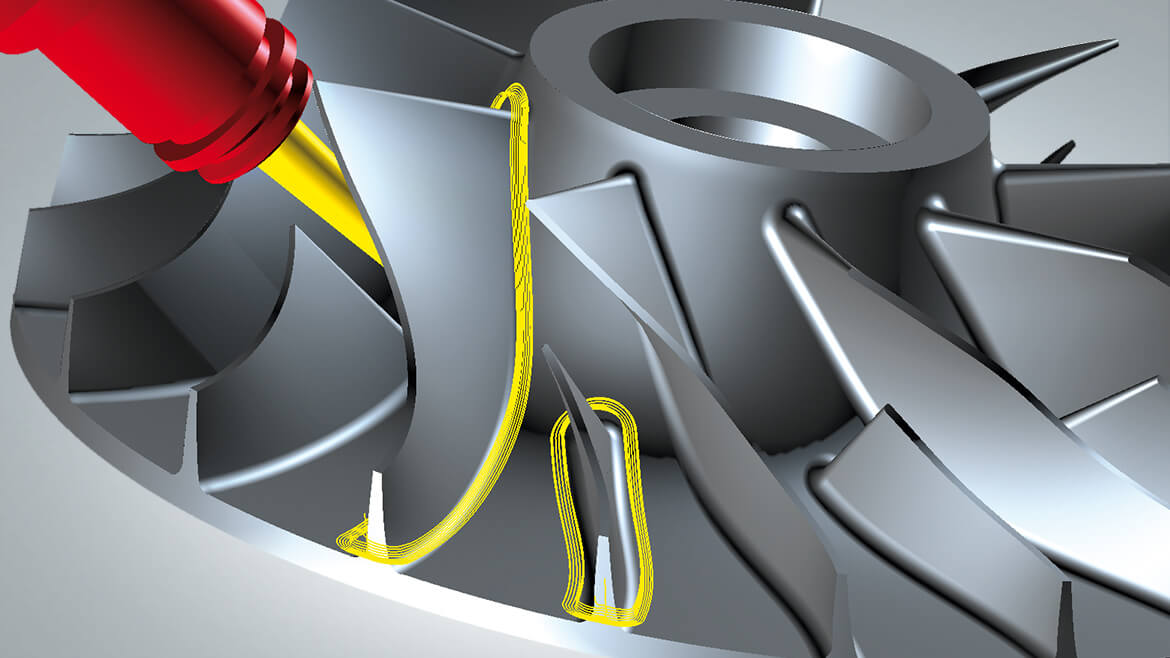
叶片程序包
5 轴 CAM 软件 – OPEN MIND 的叶片程序包:优化铣削策略以实现完整加工。
叶片程序包中含有许多可以简化加工定义和大幅缩短编程时间的自动化功能,其中包括用于铣削过渡半径的滚动球功能,用于自动设置精加工循环最佳起始位置的最佳配合功能,或用于避免刀面与凹面碰撞的自动引导角校正功能。
hyperMILL叶片程序包包含以下3种合金叶片包。
GROB G550
GROB G352
Mazak Variaxis C-600
1.3D 任意毛坯粗加工
在可以自由定义的毛坯基础上,从各个方向加工叶片。
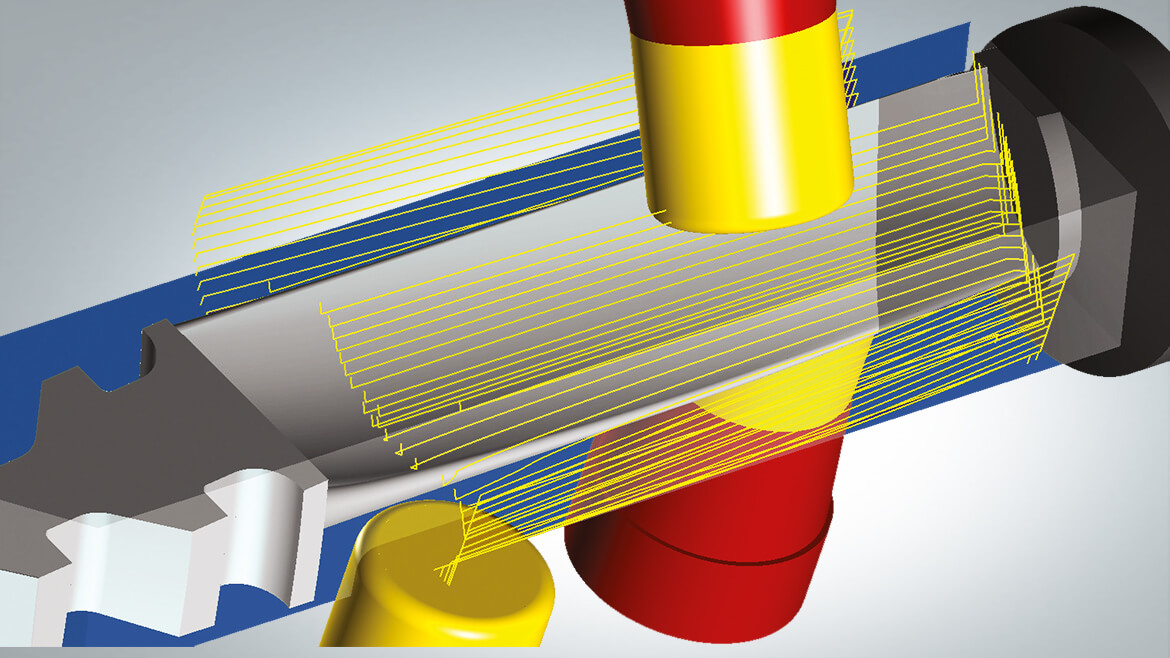
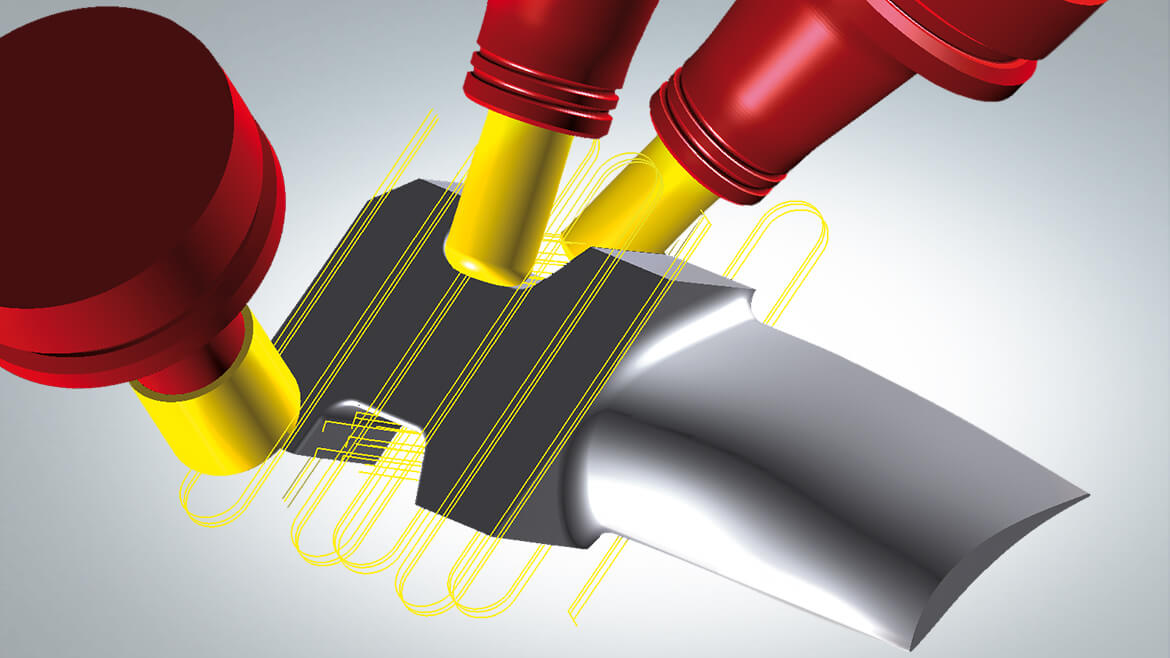
2.5 轴叶片顶部铣削
此策略用于精加工叶片曲面。使用球头或圆鼻刀进行 5 轴或 4 轴同步加工时,可能会生成螺旋形刀具路径。
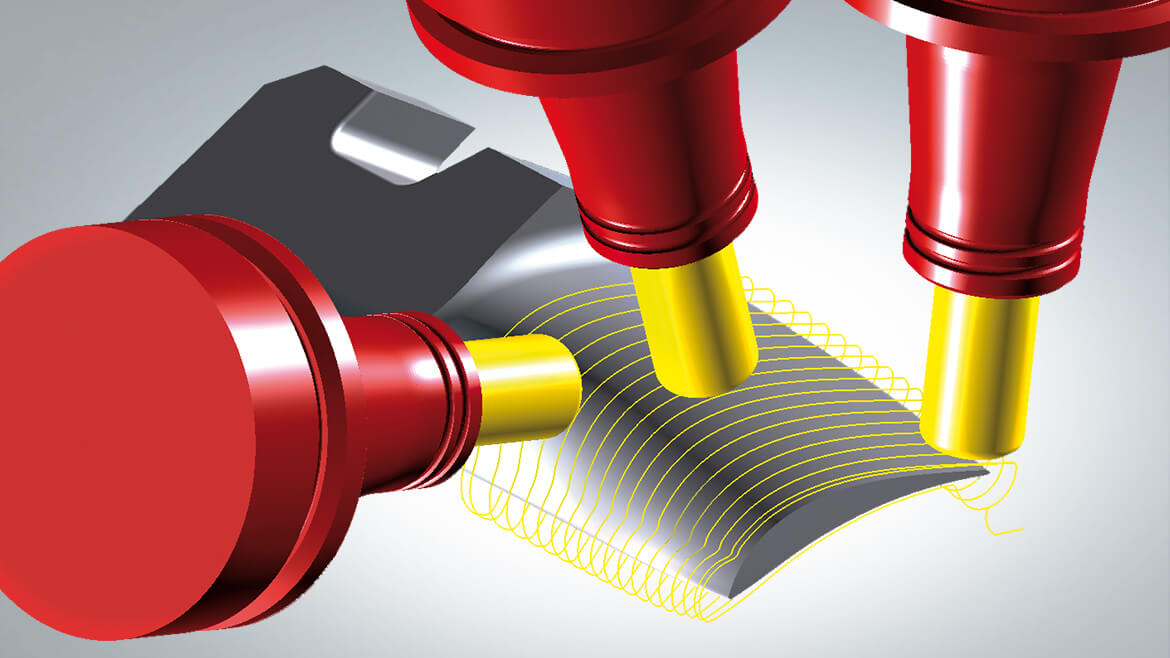
3.5 轴叶片侧刃切削
此策略用于侧刃切削平台曲面。对于不能使用 5 轴顶部铣削加工的叶片与平台曲面之间的过渡,也可以使用侧刃切削。
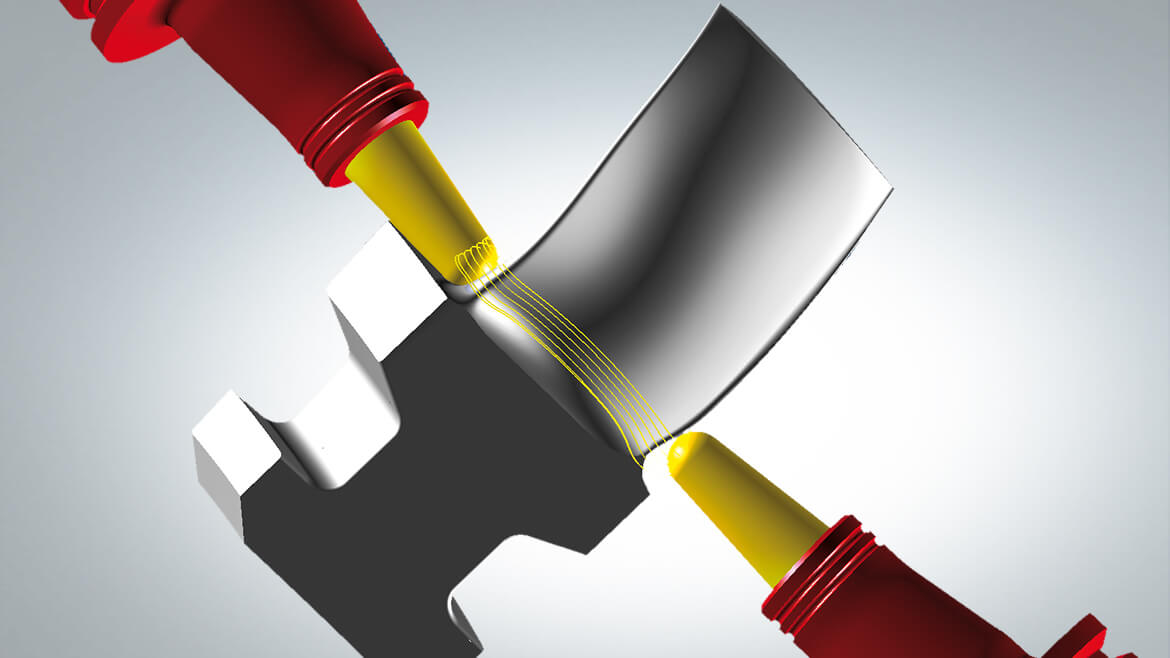
4.5 轴叶片圆角铣削
此功能可更优地精加工叶片与平台曲面顶部或底部的过渡。
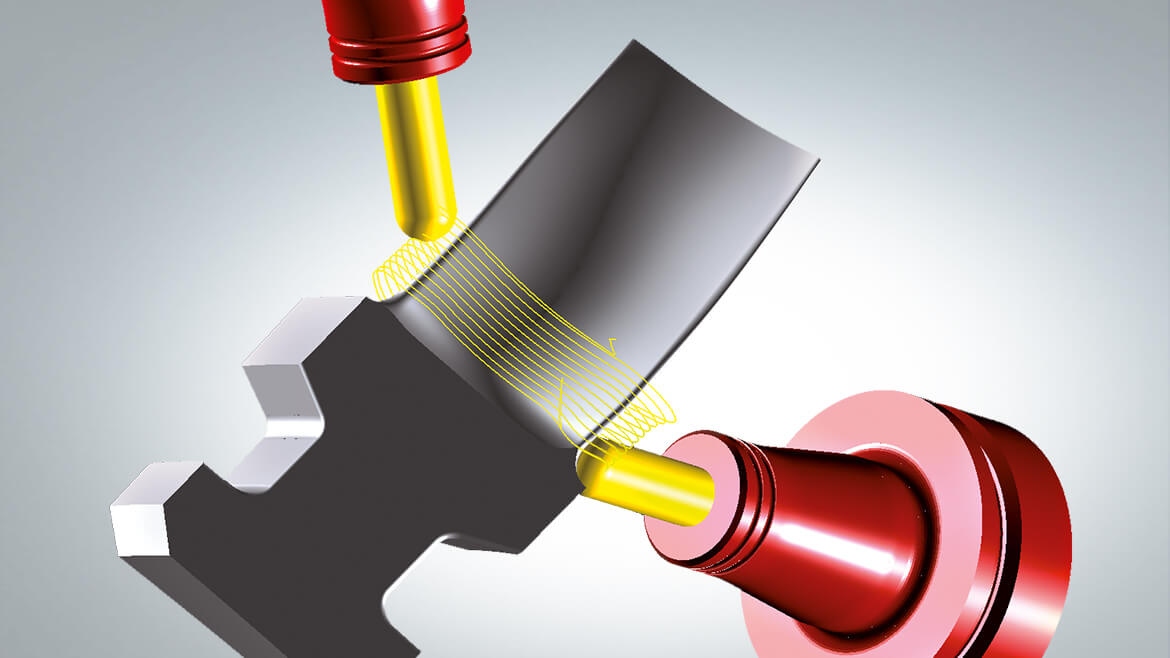
5.其它平台加工循环
一系列的 2.5D 和 3D 策略都可用于加工叶片平台和底部截面。
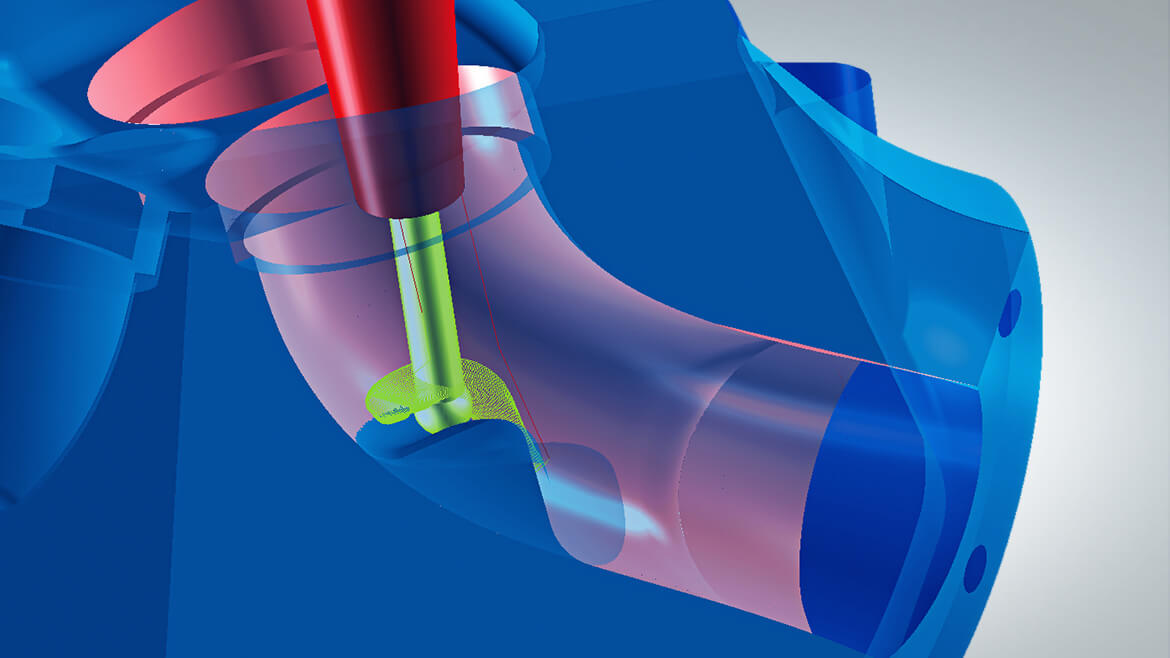
弯管程序包
5 轴 CAM 软件 – OPEN MIND 的弯管程序包:优化铣削策略以实现完整加工。
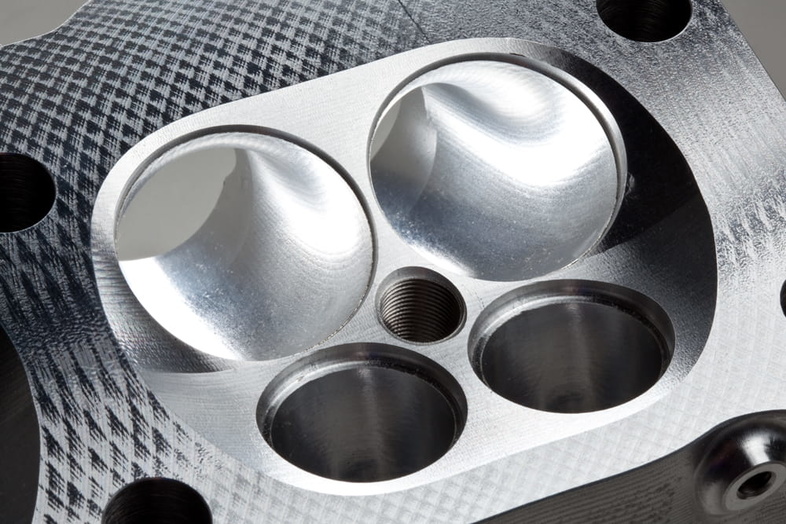
此程序包适于引擎的进气管和排气管,以及泵和冷凝器的入口管和出水管。5 轴弯管加工可在最简单的导引曲线基础上,以单步操作连续加工强倒扣的几何形状。由于数据模型没有特殊的要求,因此间隙的修剪、封闭和曲面反馈可以一次性分配。这款简单易用的程序包便于用户快速获取结果,而无需执行耗时的测试。久经考验的碰撞检查和避让系统可确保 5 轴铣削操作的安全。
5 轴加工:发动机毛坯铣削
使用 hyperMILL® 编程,在 DMG 机床上铣削。
1.5 轴弯管粗加工
此策略是一个 5 轴同步加工策略,可用一个连续的工序从毛坯铣削弯管,是使用多个轴在固定位置加工的有效替代方式。以螺旋式进给到底部,而作业是在平面上执行。切削可以从外到内,也可以从内到外。
2.5 轴弯管精加工
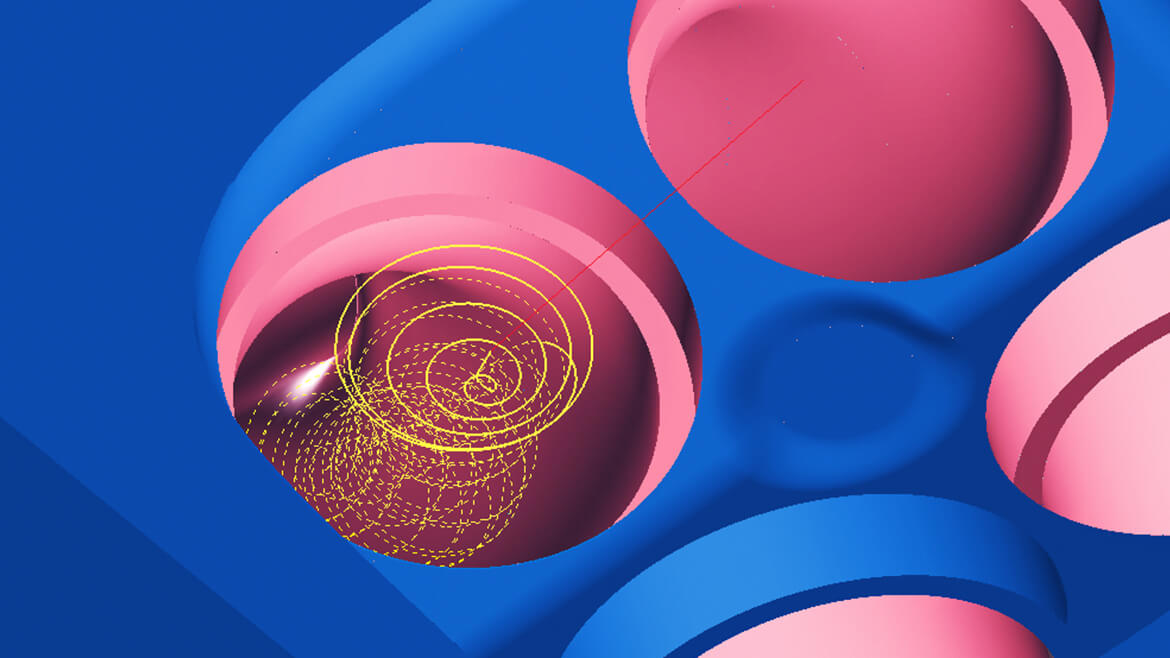
此策略可用螺旋或平行刀具路径对弯管进行精加工。螺旋刀具路径会产生无缝的优质表面,而平行加工可避免旋转轴的不必要运动。
3.5 轴弯管残料加工
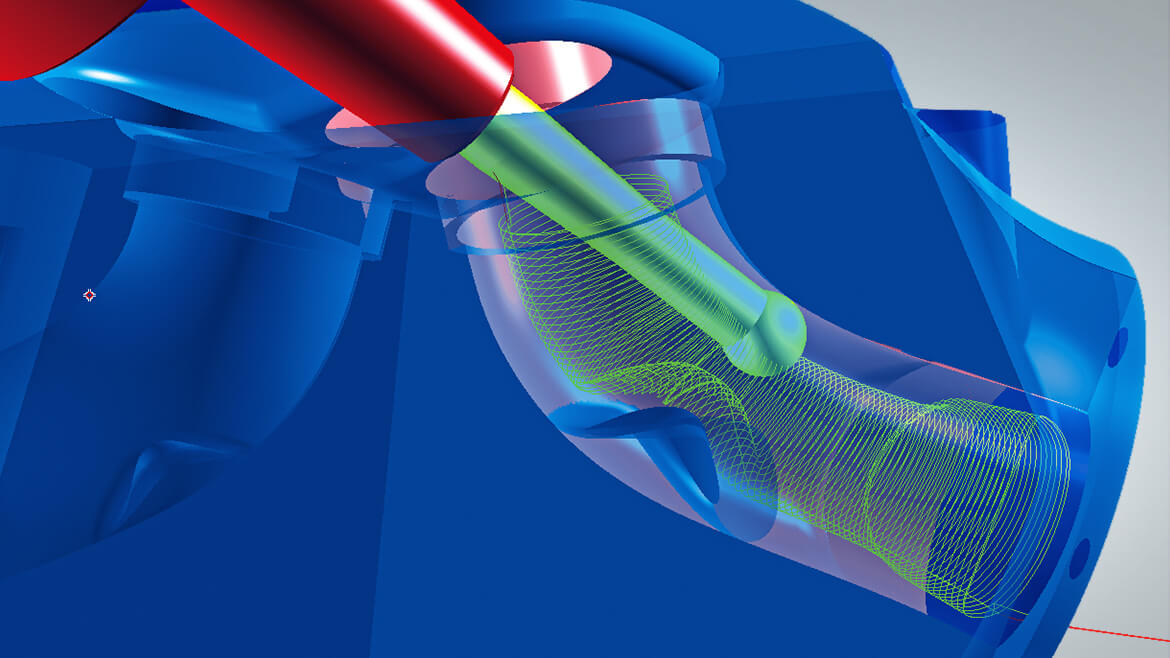
此策略以螺旋或平行运动加工残料区域。要加工的区域由参考曲线规定。加工宽度可通过定义与参考曲线对称的值来限制。