小服AI
原因指向一个现实问题:泛离散行业天然具有“设备杂、流程碎、响应急”的特点。一条产线上,可能同时存在数控机床、AGV、检测仪,以及自研的装配线。它们协议不同,数据不通。所谓的“数字化”,在很多场景下只是给设备装了一个数据采集器,管理者能在屏幕上看到“运行”或“停机”状态。但要想让系统主动调整一个加工参数、修改一条AGV路径、或提前预警一次潜在故障——做不到。
这背后反映的是一种普遍现状:只有监控,没有掌控。豪森智源HSFIC工厂智控中心的出现,正是要改变这一点。它和传统方案的本质区别,不在界面或报表,而在于一个核心能力——控制深度。
01
传统系统的边界,大致停留在“采集设备状态、展示给管理者”。而HSFIC把边界向下推进了三层:从数据读到指令下达,从指令下达到执行反馈,从执行反馈到闭环优化。

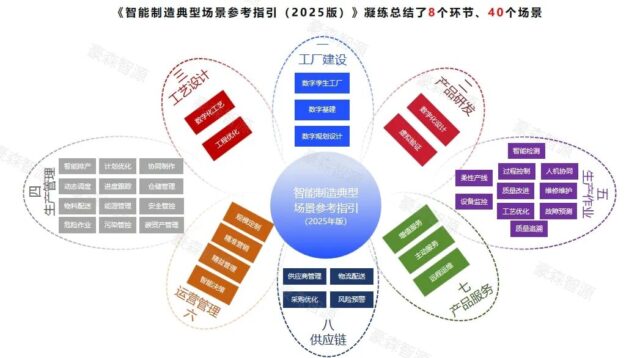
▲工厂智控中心HSFIC-功能地图
这是一条完整的链路:计划→ 指令 → 执行 → 反馈 → 调整。不再是“出了问题再报警”,而是系统主动介入、主动调节、主动闭环。
以最基础的设备控制为例。HSFIC内置了覆盖95%以上离散制造常用设备的协议库,直接对接设备底层控制模块。这意味着,它不仅能读,更能写——系统可以实时调节数控机床的加工参数、修改AGV的行驶路径、调整检测设备的公差阈值。生产计划一下发,系统自动向产线PLC、AGV调度系统下达具体执行指令,并实时接收执行结果,形成闭环。
这种“指令级交互”的能力,让产线第一次具备了被远程、自动、精细化调度的可能。
02
异常控制深度
不是“报警”,而是“自动处置”
泛离散工厂最头疼的,不是正常生产,而是异常情况。物料缺了、设备振了、尺寸偏了……每一个小问题都可能让整条线停摆。传统的方式,能做到的就是弹出一个红色报警框,然后人工去排查、协调、处理。这个过程少则半小时,多则半天。
HSFIC的做法完全不同。它内置了离散制造常见异常规则库,比如“物料缺料”“设备振动超标”“加工尺寸偏差”。系统通过实时工况数据,能自动识别异常类型,甚至预判即将发生的故障。
更关键的是,它能自动下达处置指令:
-
物料缺料→ 自动向WCS系统下达“AGV紧急补料”指令
-
设备故障→ 自动触发“工序转移”,将任务分配给备用设备
-
质量偏差→ 自动调整上游工艺参数
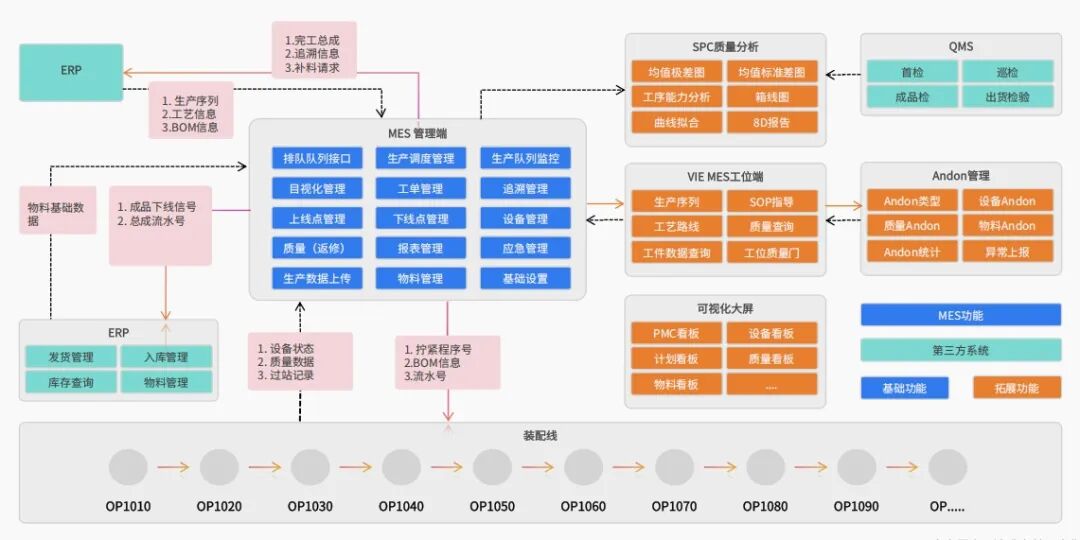
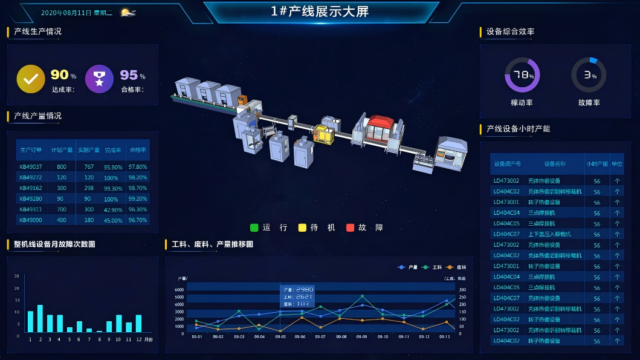
▲工厂智控中心HSFIC-高端装备产线控制
异常发生、诊断、处置、记录、闭环,都可以通过系统完成。而且每一次异常都会更新到知识库,下次同类问题响应更快。这就是从“被动报警”到“实时诊断+自动处置”的跨越。对于追求连续生产的工厂来说,这不是锦上添花,而是刚需。
03
协同控制深度
泛离散制造的另一个痛点是“系统割裂”。产线等物料、物料送错工位、设备还没预热……这些都是协同失败的典型表现。
HSFIC的定位,不是一个单一模块,而是一个一体化控制平台。它整合了MES、WCS、IOT的能力,让生产计划下发时,自动向MES下达“生产指令”、向WCS下达“物料配送指令”、向IOT下达“设备预热指令”——三者同步联动,无需人工协调。
更进一步,它支持集团化多工厂管理。总部可以远程监控各个工厂的生产状态,统一下达调度指令,实现产能均衡分配。对于有多基地的离散制造企业,这种“远程掌控”能力,意味着真正的集约化运营。
真正的数字化,是系统能够主动掌控生产,而不仅仅是被动呈现。豪森智源HSFIC所做的,正是将母公司二十年制造业底蕴,沉淀为一种可落地、可复制的“控制深度”能力。从设备指令,到异常处置,到跨系统协同,它让产线拥有了“主动思考”和“自动行动”的能力。对于泛离散行业而言,这不仅仅是一次软件升级,而是一场生产控制范式的变革。从“看到问题”到“解决问题”——这是工厂智控中心应有的样子。