 小服AI
马路上的新能源汽车,车身上常常带着明显的凹坑:车尾触碰壁挂式充电桩、洗车时手掌按压车身、小孩子靠在车身上,就发生了钣金塌陷,影响智能豪华车的精致感,甚至被消费者贴上“皮薄”、“不安全”的标签。
这种车门、机盖、翼子板等车身外覆盖件上的凹坑,根源在于为了造型曲面更漂亮、以及轻量化减重,覆盖件越做越大、厚度越来越薄、曲率越做越平,结构的刚性和抗凹稳定性(即 Oil Canning 油罐效应)变差,在力学上属于极度非线性的壳体局部屈曲与失稳问题。
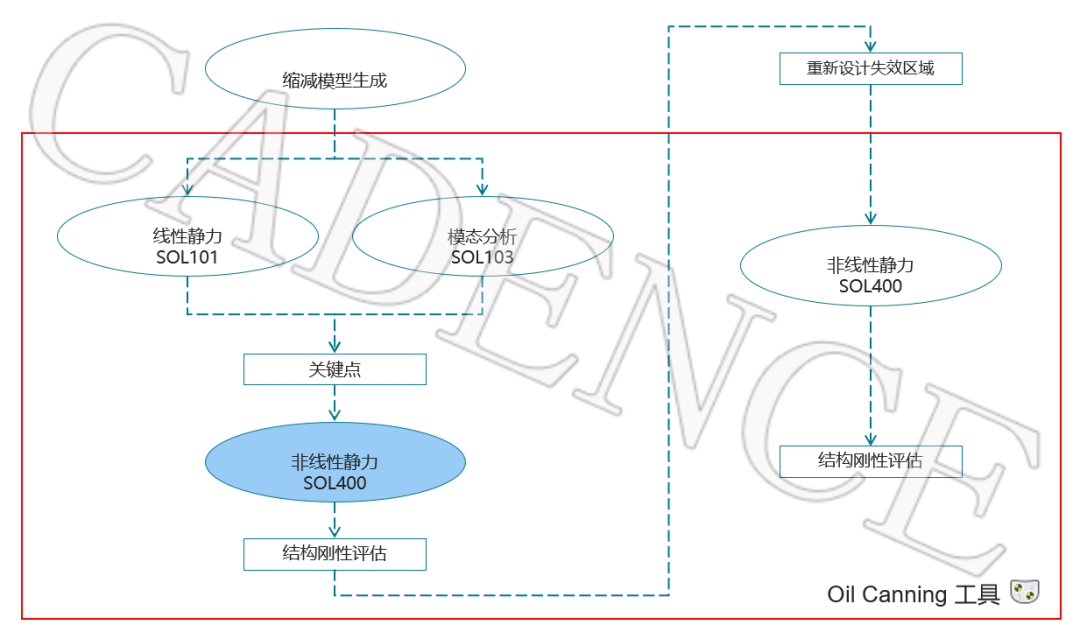
传统的仿真分析流程,是在白车身表面上遍历布点、使用压头(Impactor)加载、评估面板法向位移。一般先以 Nastran 求解器的 SOL101 线性静力、 SOL103 模态分析定位关键风险点,再对风险点执行 SOL400 非线性静力分析,得到刚性不达标的位置点,再改进设计和重新评估。难点在于,对上百个点执行重复性计算,流程繁琐,工作量巨大。
ANSA 推出的 Oil Canning 工具,结合 Nastran 求解器,将上述全流程自动化,评估效率提升多倍。
模型简化:Superlement 超单元法与模型截断法
白车身模型规模庞大,直接用于上百个工况的求解并不现实。Oil Canning 提供两种简化方法,Superelement 超单元法和模型截断法。
1
超单元法
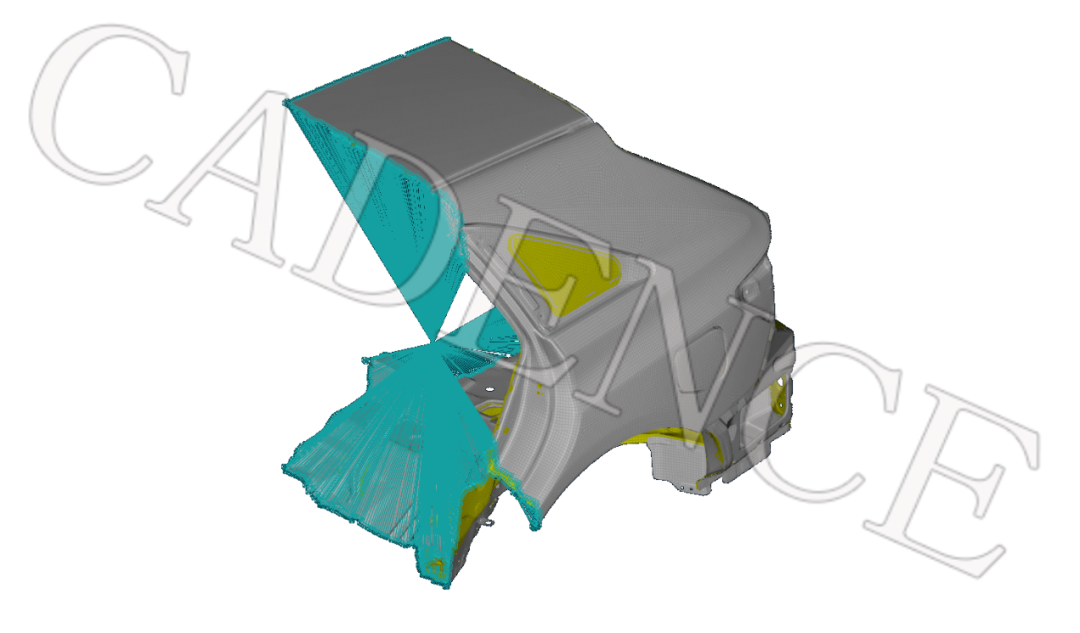
标准的超单元(Superelement)方式将模型拆分为两个独立部分:一个用于生成超单元并计算缩聚刚度矩阵,缩聚刚度矩阵作为边界条件施加于界面点,另一个为残余单元模型,即 Oil Canning 工具所要分析的模型。这种方法可以缩短求解时间、减小文件体积,保证计算精度,同时通过超单元封装,实现模型保密。
2
模型截断法
另一种简化替代方案是在切割位置施加固定边界条件。当切割位置距压盘作用区域足够远时,可获得与超单元相近的结果,并进一步缩短计算时间。
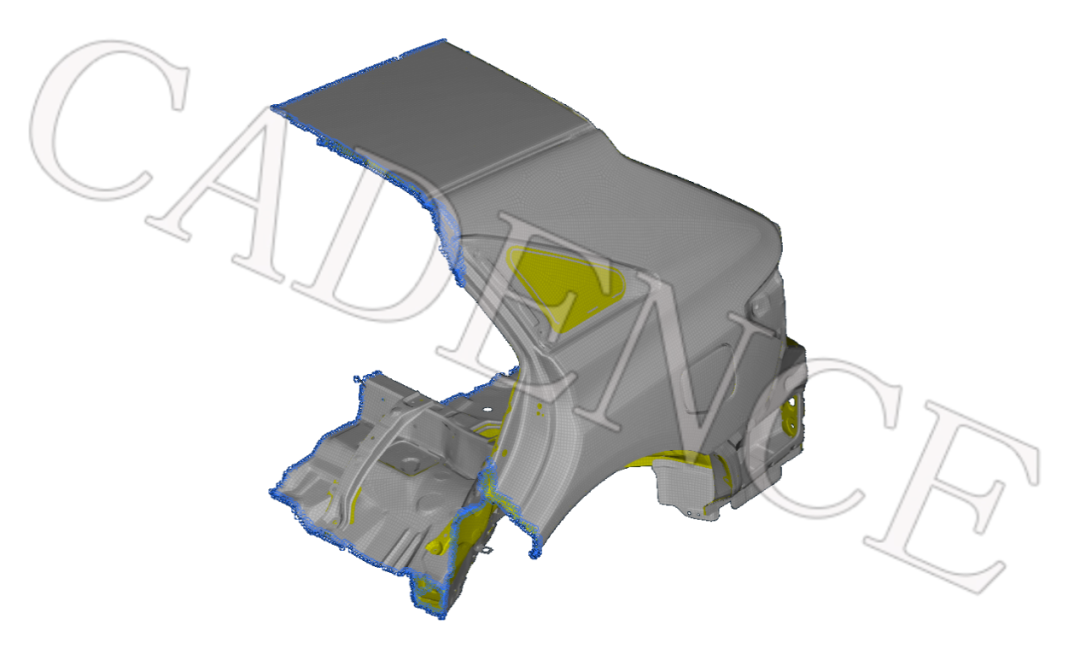
在 ANSA 中,该步骤由 Model Cut 功能创建切割平面,定义用户区域、超单元与界面点。
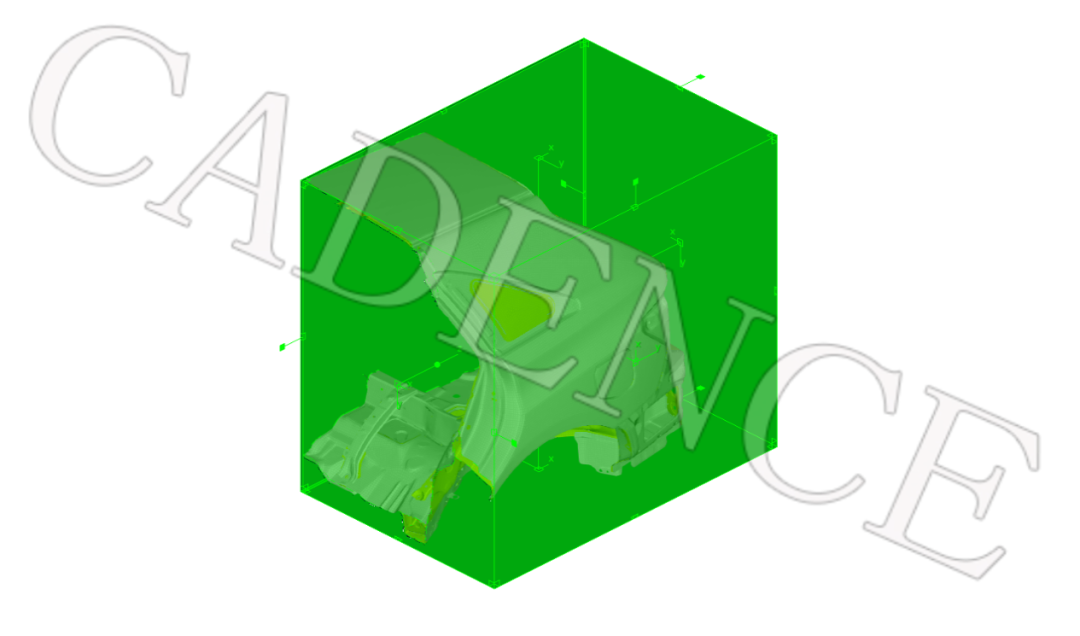
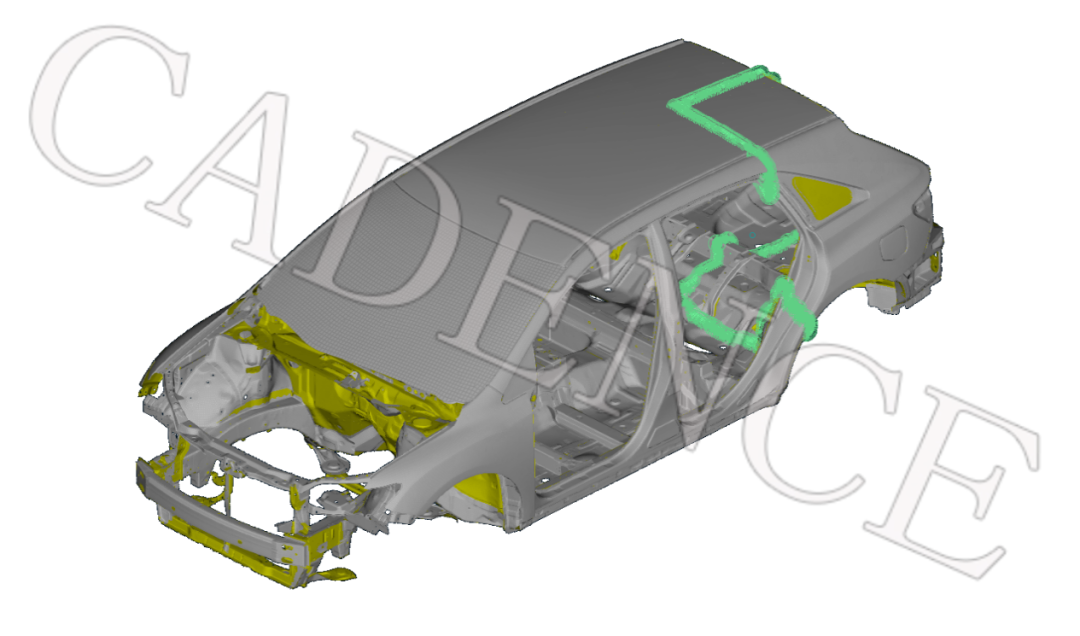
随后通过 Reduced Model 功能完成超单元模型设置与求解器文件输出。
Oil Canning 分析流程自动化工具
简化模型之后,首先进行风险点识别。Oil Canning 工具中有两种识别方法:线性静力识别法和模态识别法:
1 线性静力识别法
先通过投影栅格或导入 CSV 文件生成目标点,导入压盘模型创建接触和载荷工况,执行测试装置定位,输出求解器头文件,提交 Nastran SOL101 线性静力求解器计算,最后分析结果,识别风险点。
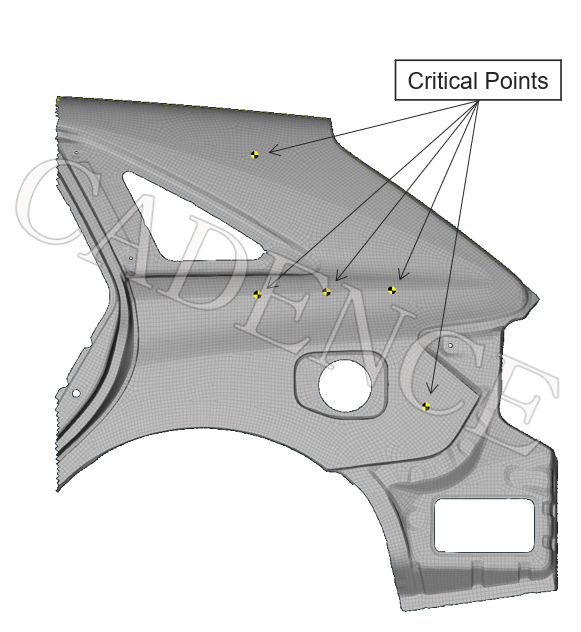
SOL101 线性静力分析得到的关键点
2 模态识别法
设置模态求解卡片,输出求解器头文件,提交 Nastran SOL103 模态求解器计算,最后分析结果,识别出拥有局部模态的风险点。
完成识别后,工具自动导入压盘模型、对齐压盘与钣金件的法向、创建接触对与求解头文件,提交计算;
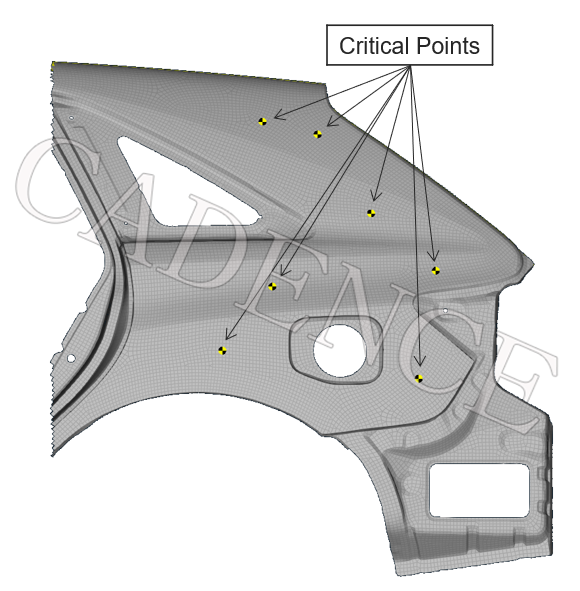
SOL103 模态分析得到的关键点
后处理过程中,工具自动生成位移限值和载荷力限值曲线、结构刚性评估表和报告,判读结果,识别关键风险点。对于超标点,使用 ANSA Morphing 工具进行几何重设计,针对抗凹工况,采用 DFM(Direct Fitting Movement)功能执行直接位移操作,修改局部曲率,重新提交评估。
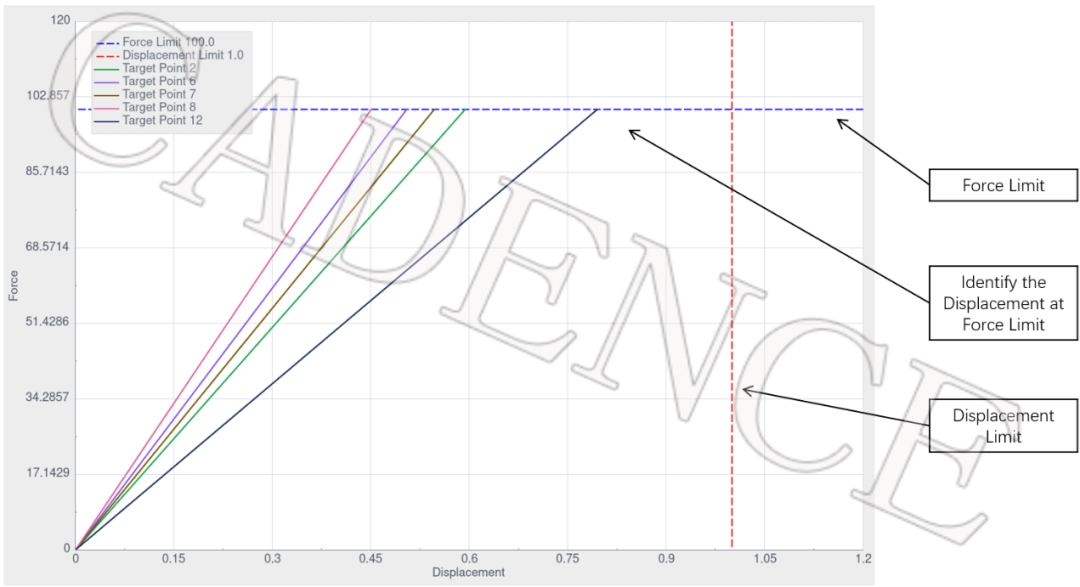
通过位移限值和载荷限值来评估风险点
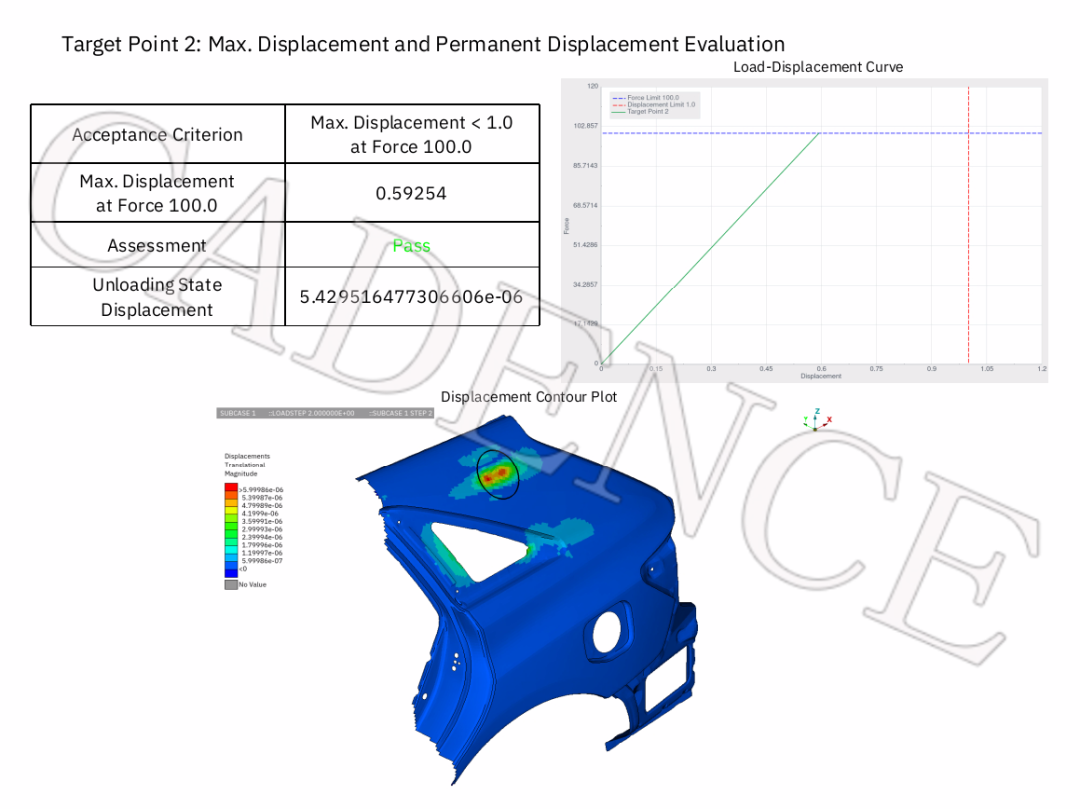
某一目标点的载荷-位移曲线与位移云图生成
这个复杂的分析过程,ANSA Oil Canning 工具箱进行了全流程自动化,如图所示。
总结
随着汽车轻量化与造型自由度需求的提升,车身覆盖件的刚度面临较大挑战,为平衡这一矛盾,抗凹刚度分析日趋重要。当前,平台车型开发周期短,高密度风险点的车身外板刚性分析,给车身开发团队带来巨大工作压力。采用 ANSA Oil Canning 工具箱,结合 Nastran 、META 实现全流程自动化,提高效率,将研发时间缩减多倍,成为覆盖件抗凹性能分析的利器。