小服AI
在IATF 16949体系框架内,特殊特性管控是质量管理体系的核心板块,贯穿产品设计开发全生命周期,是保障零部件安全、合规与长期可靠性的基础。这套管理逻辑的核心,是识别、管控、监测并持续优化那些会影响产品安全法规、装配匹配、功能性能以及后续加工处理的关键特性。对汽车零部件供应商而言,它不只是体系审核的合规项,更是规避产线停线、高额召回、品牌受损这类重大质量风险的核心防线。
特殊特性管控绝非一项孤立的文件工作,它会系统性渗透到制造全流程,最终影响产品市场表现,直接关系企业质量水平、制造成本与市场竞争力。
一、特殊特性完整管理实施流程
1. 识别:锁定需要重点管控的特性
识别是整套管控流程的起点,决定后续质量管控资源投放的精准度。特殊特性来源主要分为四类:
- 客户指定特性
OEM或上游客户会在图纸、技术规范、客户特定要求(CSR)中明确划定特殊特性,并配套专属标识。这类要求具备强制性,必须完整识别并落地。 - 法规强制要求
满足国家安全、环保法规的必要特性,例如制动部件耐久性能、燃油系统密封性、内饰VOC挥发指标。一旦这类特性失效,会带来法律风险,甚至造成产品无法准入市场。 - 基于内部风险分析
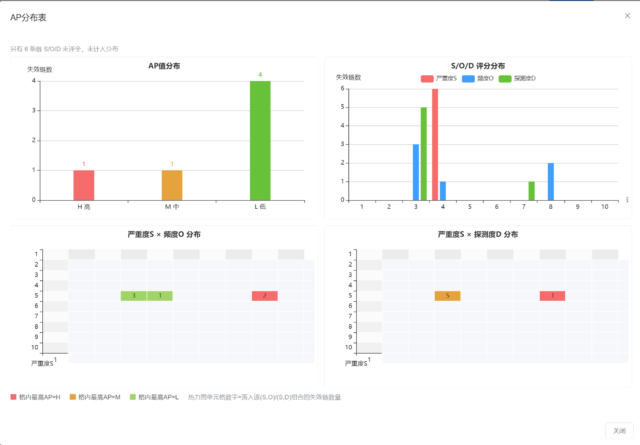
跨职能团队借助DFMEA、PFMEA开展失效风险评估,严重度高(通常Severity≥8或9)的失效模式所关联的产品或过程特性,应定义为特殊特性。典型例子包括发动机连杆硬度、安全药剂装填量、密封圈压缩永久变形率。 - 历史经验沉淀
从同类产品保修数据、客户投诉、8D失效报告中提炼历史问题点。把过往踩过的质量痛点纳入管控范围,实现同类问题前置预防。
完成识别后,所有文件使用统一标识进行标注,搭建完整追溯链路,并编制特殊特性清单,作为项目核心管控文件。
2. 文件化:搭建全链条追溯体系
识别完成的特殊特性,需要在全链路技术文件同步标记,保证从设计、生产一直延伸至供应链端的管控一致性。这套追溯资料,既是客户审核的证据,也是发生质量问题后的追溯依据,覆盖文件包括:
- 设计输出文件:工程图纸、三维模型、技术规范,准确传递设计意图;
- FMEA文档:DFMEA与PFMEA中,在对应条目标记特殊特性,完成风险源头锁定;
- 控制计划:管控总纲领,标注和特殊特性相关的产品、过程特性,明确管控策略;
- 作业指导书WI/SOS:在现场作业文件中标注管控要点、方法与接收准则,把管控要求传递给一线操作人员;
- 检验规范:定义检测方式,配套经过MSA验证合格的检测设备,保障检测结果可信。
3. 管控:分层落地预防性控制手段
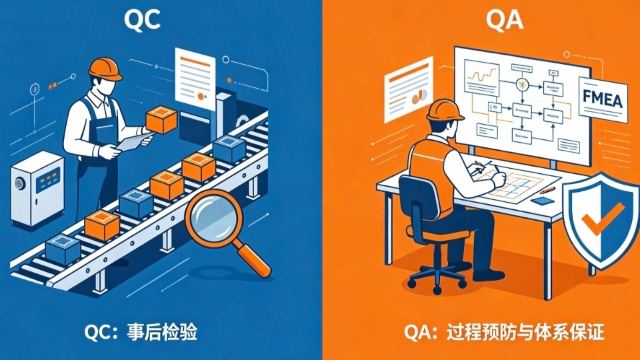
管控环节重在事前预防,减少不良产出,而不是依靠事后检验拦截缺陷,所有措施以控制计划为执行依据。
- 过程参数管控
对影响特殊特性的过程参数实施重点监控,例如热处理温区曲线、焊接电流电压、涂胶压力与出胶量。稳定过程特性,是保证产品特性达标的先决条件,关键参数优先纳入SPC统计管控。 - 统计过程控制SPC
特殊特性优先开展SPC管控,利用控制图监测过程波动,评估过程能力Ppk、Cpk。量产稳定阶段,行业普遍要求Cpk≥1.67,以此证明工艺具备稳健的过程能力。 - 防错Poka-Yoke
汽车行业最推荐的管控手段,从根源规避人为失误。例如带传感器的定位工装防止零件错装、视觉检测识别焊接螺母漏装偏位,消除缺陷产生的可能性。 - 全检
当过程能力无法满足管控要求时,可采取100%检验,但属于兜底方案。全检成本高,还存在人员疲劳带来的漏检风险,优先搭配自动化检测设备使用。 - 人员资质管理
所有参与特殊特性操作、检验、监控的人员,需要专项培训并通过实操考核,充分理解该特性失控带来的安全、交付与经济后果。
4. 监测与反应计划
监测:按照控制计划规定频次持续采集特性数据,核心目标是捕捉过程异常趋势,而不只是判定单件产品合格与否。
反应计划是控制计划的关键组成,内容必须可落地、现场人员熟知。明确一旦特性出现异常或过程失稳时的处置动作:设备自动停机报警、通知主管与质量工程师、隔离上一次合格之后的全部可疑产品、授权人员调整工艺参数。反应计划作为最后一道屏障,快速遏制风险,避免不良品流出到客户端。
5. 资料留存归档
完整保存特殊特性相关记录,作为体系审核与质量问题复盘的客观证据。归档资料包含SPC控制图与分析报告、过程能力研究报告、检测试验记录、设备参数日志、反应计划执行记录。资料保存周期按照客户及企业内部规定执行,一般至少覆盖产品全生命周期,部分场景要求更长。
二、特殊特性管控的深层价值
这套管控流程,背后是成熟的质量逻辑,直接影响企业经营结果。
1. 管控的底层质量逻辑
风险前置识别:在设计和工艺早期,依靠DFMEA/PFMEA识别特殊特性,将质量管理从事后救火转为事前风险防控。在投入大量工装、产线资源前识别隐患,避免先天存在缺陷的设计与工艺进入量产。质量管控源头在于设计,特殊特性就是把设计要求稳定传递到制造现场的关键纽带。
减少变差,预防缺陷:借助SPC和防错手段,系统性降低过程波动。稳定且高能力的工艺(Cpk≥1.67),可以保证产品一致性。防错手段更是直接消除特定缺陷产生的条件。优质产品不是依靠检验筛选出来,而是通过管控关键过程波动生产出来,特殊特性管控就是该理念最直接的落地方式。
规避高额失效成本:特殊特性一旦失控,外部失效成本会急剧增加,召回、索赔、品牌损失的代价,远高于前期投入的预防成本。对特殊特性的管控投入,相当于企业质量风险的保障,用较低的预防投入规避灾难性损失。
2. 失控带来的多层级连锁影响
特殊特性失控的危害会逐层向外传导:
第一层,产品安全与功能失效(直接影响)。这是最严重的红线问题。举例来说,发动机气门弹簧疲劳强度属于安全类特性,如果热处理工艺失控造成强度不足,弹簧提前断裂,会引发发动机停机甚至损坏,带来安全事故,直接冲击产品安全底线。
第二层,生产与供应链中断(运营层面)。如变速箱壳体轴承座孔径超标,会导致整车厂装配线无法装配,造成客户产线停线。停线会带来高额损失,触发客户8D整改、库存筛选、紧急响应,打乱整条供应链节奏,带来额外成本。
第三层,品牌信誉丢失,业务萎缩(长期战略层面)。频繁发生特殊特性相关投诉、召回,企业会被客户标记为高风险供应商,新项目份额缩减甚至直接剔除。反之,能够长期稳定管控特殊特性的供应商,更容易成为客户的核心合作伙伴,拿到更多新项目机会。
3. 管控到位,实现价值创造
完善的特殊特性管理,不只是减少损失,更能创造收益:
- 提升生产效率,降低报废返工,提高设备综合效率OEE,削减质量成本;
- 持续稳定的质量表现增强客户信任,获取长期稳定订单;
- 长期积累的特性监测数据,为失效分析、工艺迭代提供数据基础,驱动企业技术与质量管理持续升级。
三、特殊特性管理核心工具闭环
特殊特性整套管理,依托五大质量工具联动,构成完整风控网络:
- FMEA:风险识别,判定哪些属于特殊特性;
- 控制计划:风险管控策划,明确管控方法、取样频次、异常处置方案;
- SPC:在线监控,验证过程稳定性与过程能力;
- MSA:保证测量系统可靠。如果测量系统误差过大,SPC数据与检验结果都失去参考意义。开展特殊特性统计研究前,必须完成MSA验证,GR&R满足标准(一般要求低于10%)。
简单概括闭环逻辑:
通过FMEA识别关键风险点 → 使用控制计划策划管控方案 → 现场依托SPC、防错、作业人员执行监测 → 异常触发反应计划快速处置 → 8D根本原因分析、持续改进,同步更新FMEA与控制计划。
结语
特殊特性管控,是串联设计意图、制造落地和客户满意的关键枢纽。管控效果直接体现在产品不良率、客户PPM、质量成本与企业盈利水平。做好特殊特性管理,不只是满足IATF16949体系要求,更是守住零部件安全底线,降低经营风险,赢得客户长期信任的战略性动作。它不只是体系里的一项条款,更是企业质量文化、工程能力与风险管理水平的试金石。