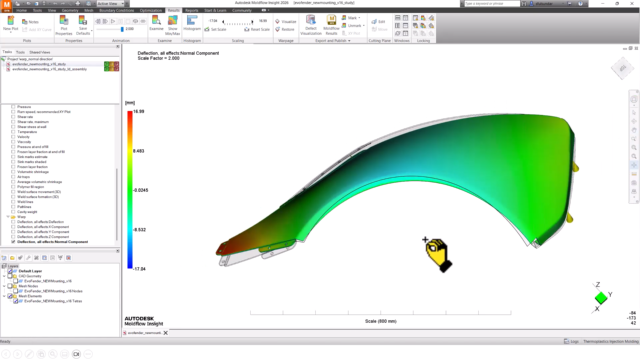
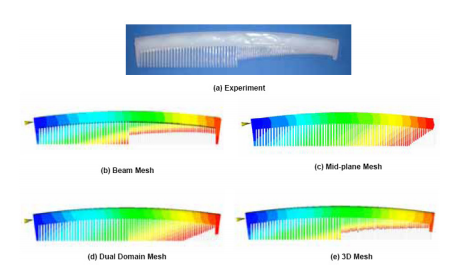
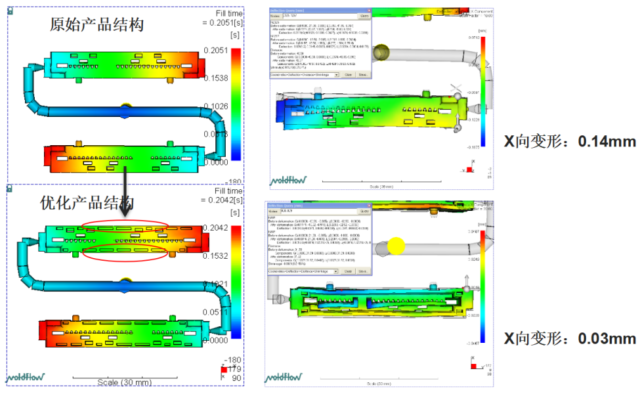
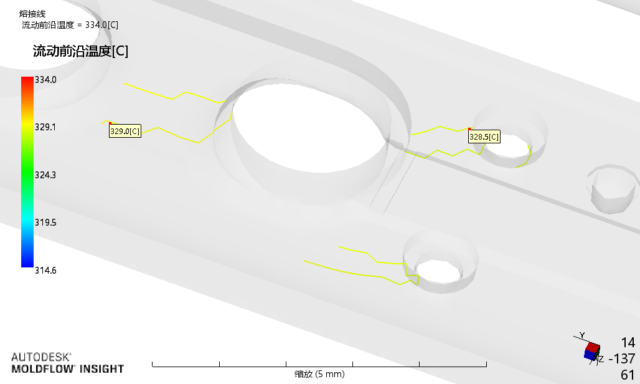
竞争日趋激烈的市场对汽车生产成本及轻量化提出了越来越高的要求,以塑代钢,产品越做越薄,为了满足相这些要求,玻纤塑料广泛应用不失为解决问题的有效途径之一。然而在成型过程中增强纤维的取向各异,因此玻纤增强材料的熔体流动及增强纤维的取向进行分析,预测最终制件中的纤维取向分布具有重要的意义。运用注射成型Moldflow技术可有效地在制造模具之前预测制件设计中潜在的缺陷,为设计人员修改设计提供科学的依据。
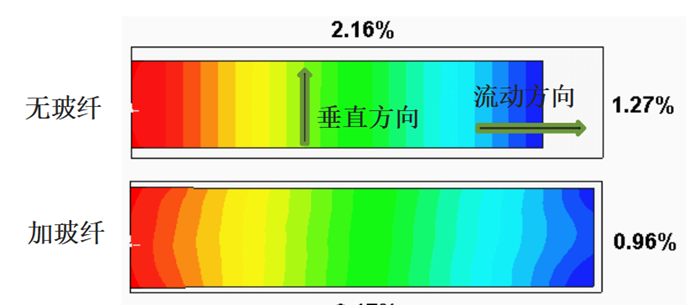
一、玻纤取向对产品收缩的影响
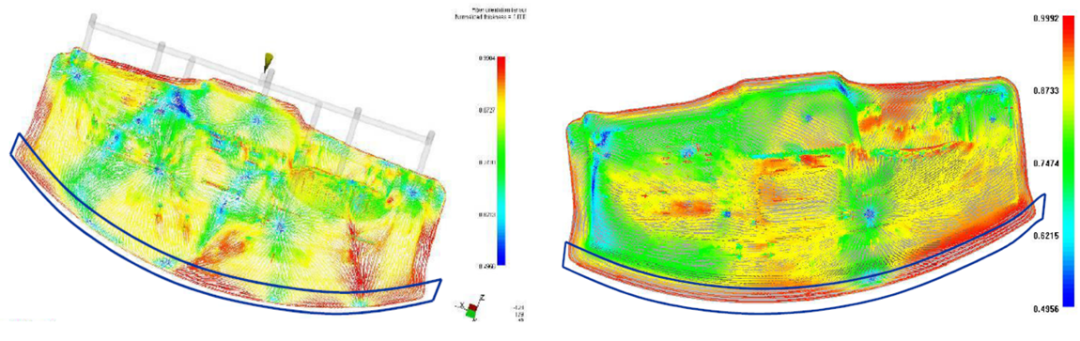
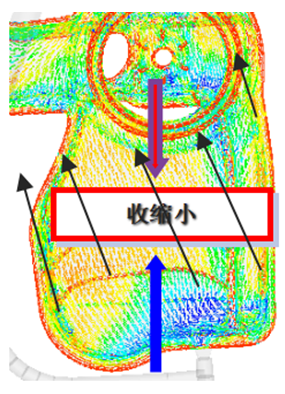
– 无玻纤:流动方向的收缩大于垂直流动方向的收缩
– 加玻纤:垂直流动方向的收缩大于流动方向的收缩
二、Moldflow翘曲变形分析及解决方案
应用Moldflow软件对玻纤增强材料汽车件仪表盘骨架、油箱盖、风扇罩的纤维分布进行有限元模拟,得出较为合理的纤维分布,以降低翘曲变形,为模具设计提供可靠的技术保障。
1. 仪表盘骨架模流分析:
1)材料:Celanese PP+20% LGF
2)浇口设计:通过模流分析确定本产品采用7点热流道可满足充填要求。
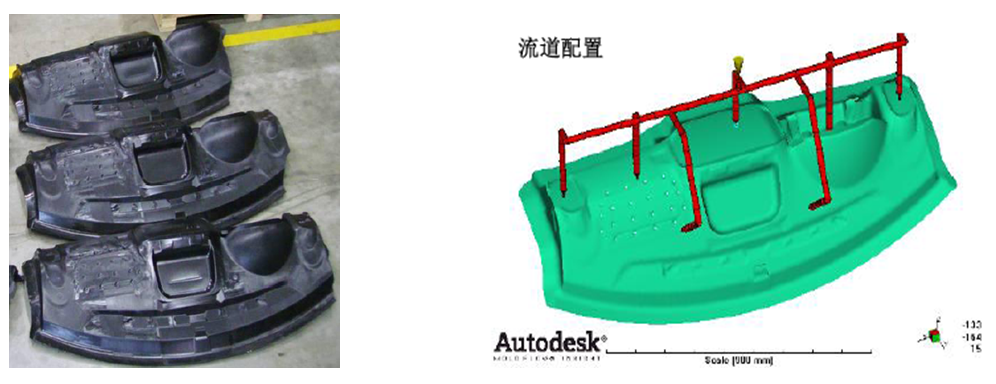
图2 热流道设计
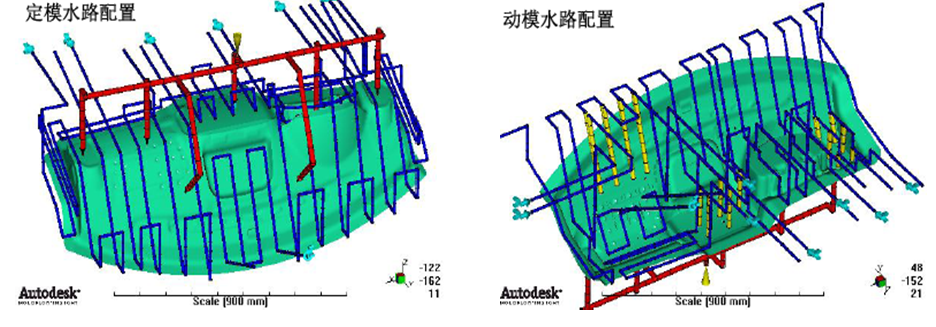
图3 水路设计
4)充填分析: 项目初期按照仪表板常规方式,保证产品充填平衡,从中间向各个方向充填满整个产品。
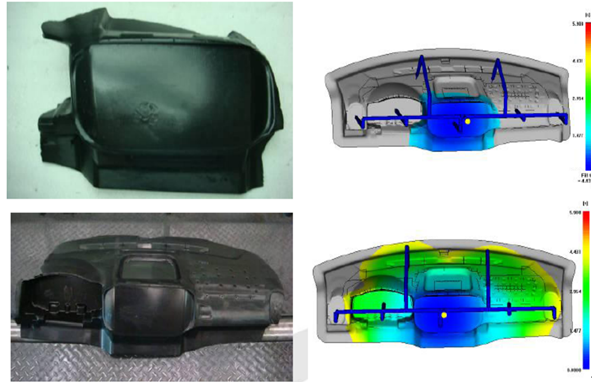
图4 流动模式
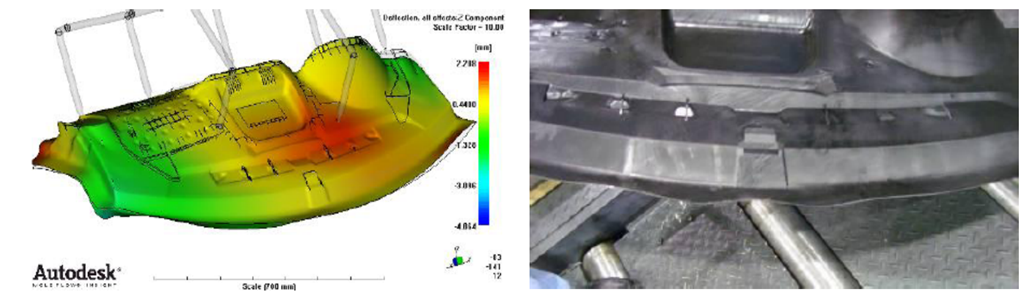
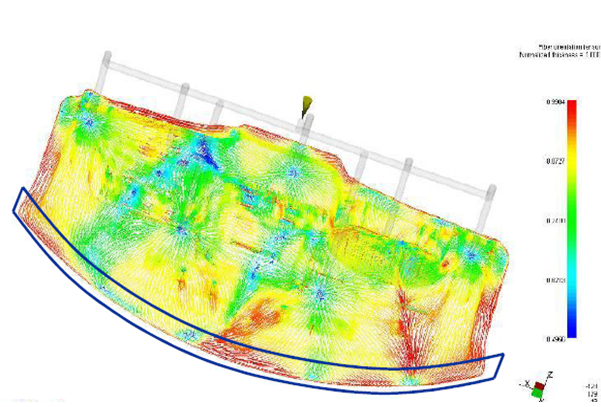
图6 玻纤取向分布
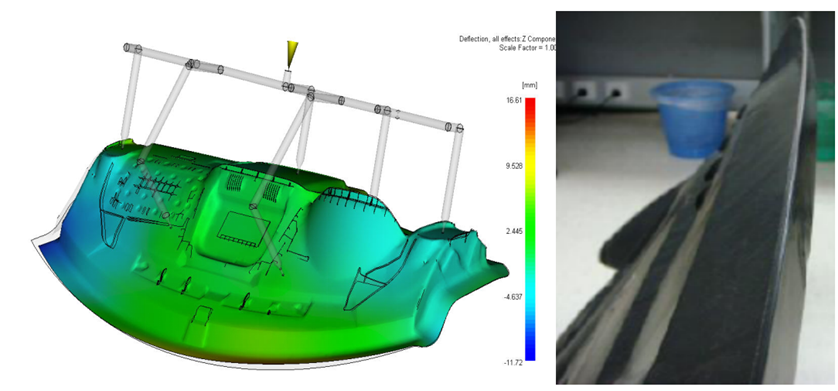
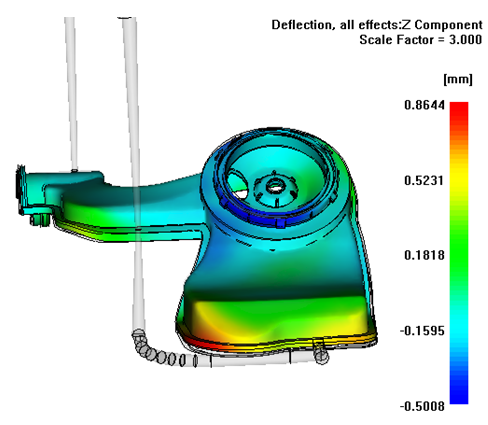
2. 油箱盖模流分析:变形要求控制在0.8mm以下:
1)材料:PA66+35%GF
2)原始浇口设计:原始浇口设计,变形达到2.1mm,无法满足客户要求。
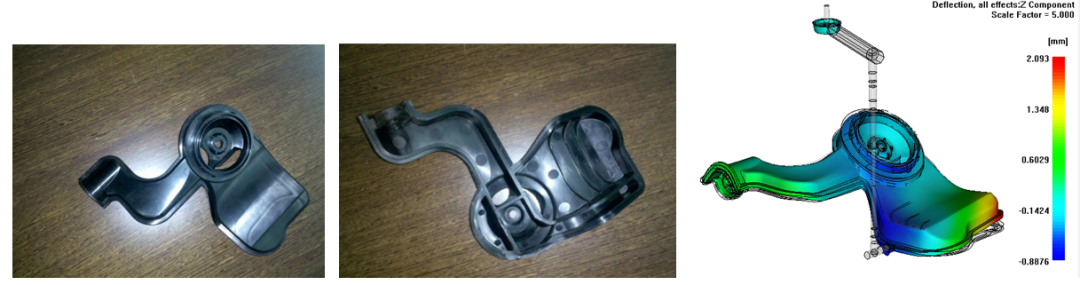
图9 原始浇口设计
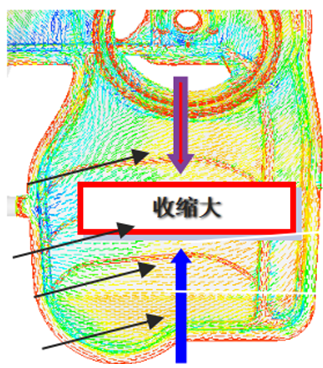
3. 风扇罩模流分析:材料是PP+30%GF,由于材料含玻纤,变形较大,通过优化玻纤取向来降低翘曲变形。
1)原始浇口位置设计及翘曲变形分析:主要变形原因是玻纤取向不均引起的。
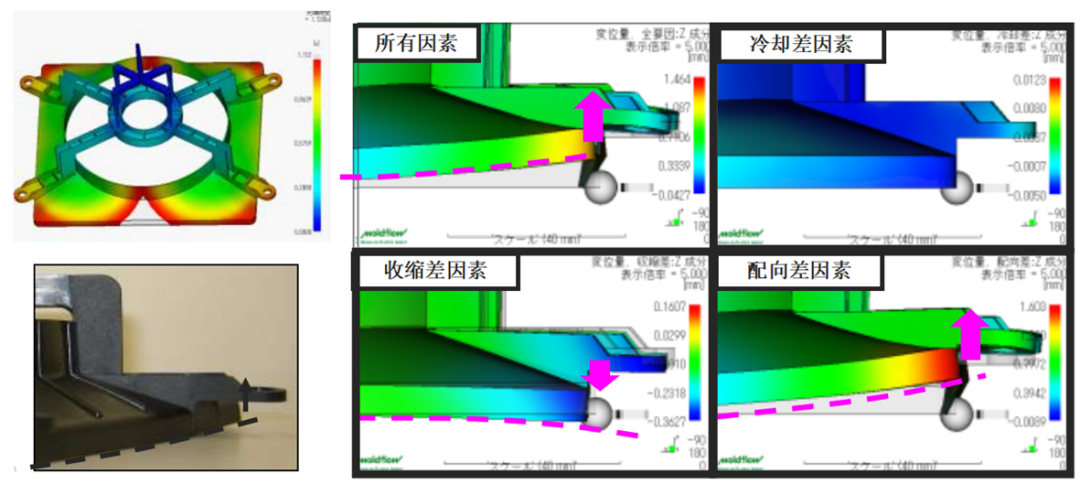
图13 原始浇口位置及翘曲变形
2)玻纤取向不均引起翘曲变形:玻纤取向不均引起的翘曲变形。
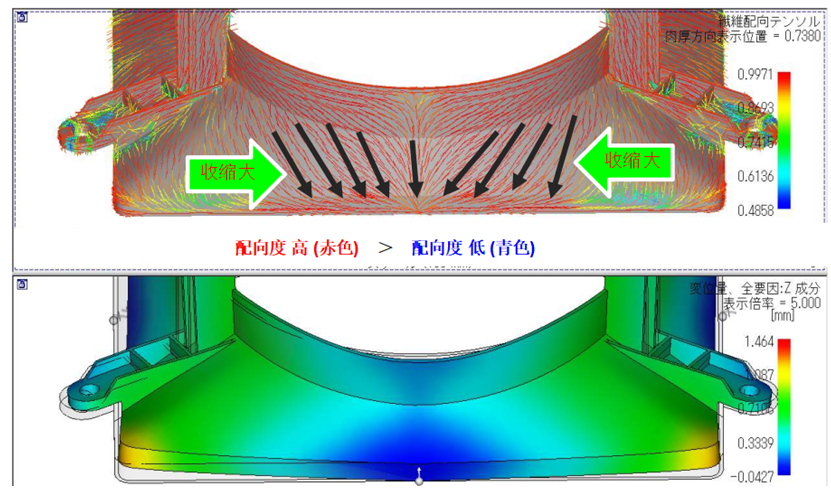
图14 玻纤取向分布及起翘曲变形
3)优化浇口位置翘曲变形比较:改善玻纤取向从而降低翘曲变形。方案B翘曲变形最小。
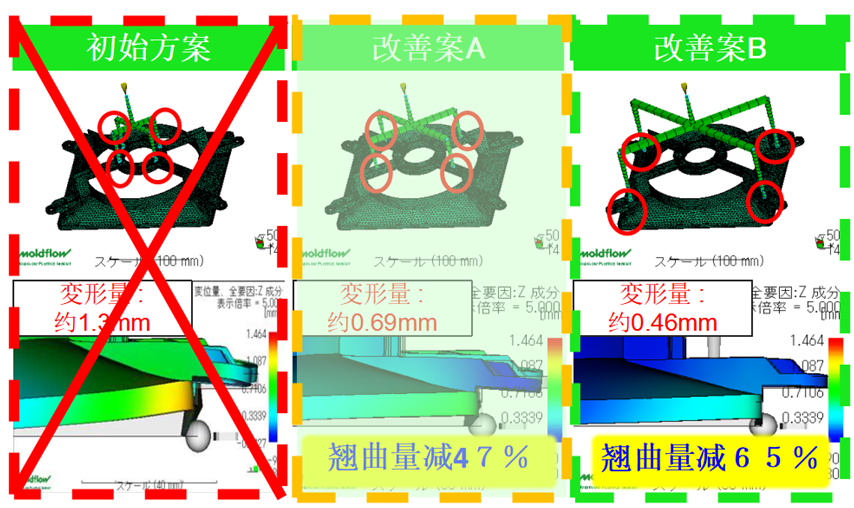
图15 3种浇口位置的翘曲变形
4)改善前后玻纤取向比较分析:
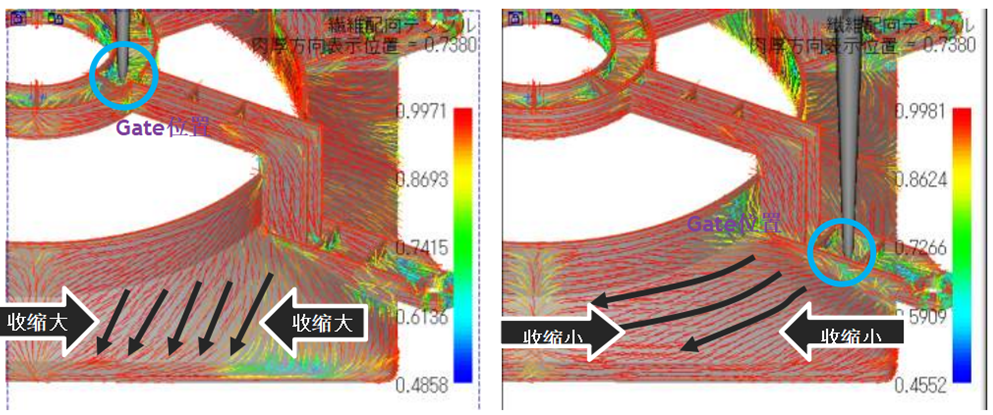
图16 改善前后玻纤取向对比

关于新科益
新科益系统与咨询(上海)有限公司是科益集团于1997年在中国投资成立,是Autodesk中国区金牌合作伙伴、连续14年成为Autodesk在大中华区的制造业最佳代理商,新科益在产品设计、模具优化与制造、Moldflow仿真分析、Powermill加工仿真等领域为用户提供一整套整体解决方案;同时作为ANSYS全球精英级合作伙伴,新科益为客户提供基于Ansys仿真平台多学科的仿真支持,包含:结构、碰撞、流体与热、电磁、光学等全线仿真领域;