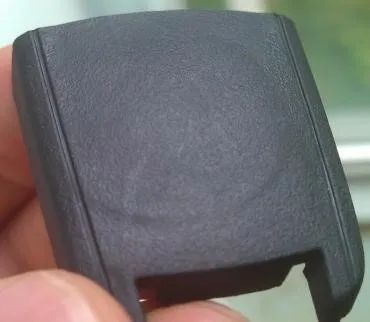
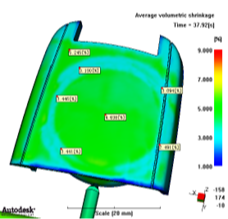
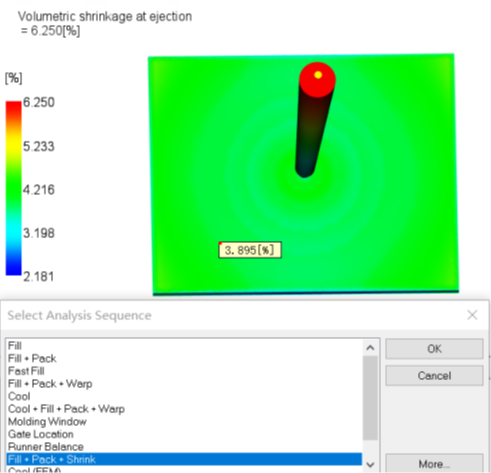
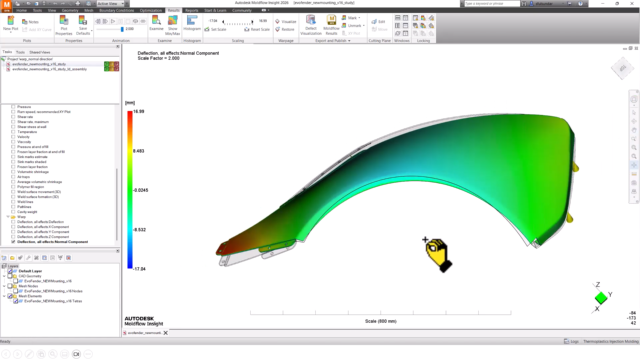
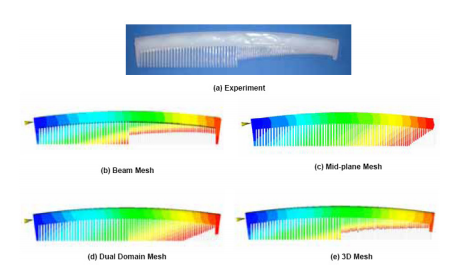
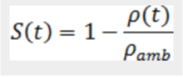体积收缩率是指从保压阶段结束到零件冷却至环境参考温度(默认值为25°C/77°F)时局部密度的百分比增量。
以原始体积的百分比形式显示各个节点的体积收缩率,指从冷却阶段结束 到零件冷却至环境参考温度(默认值为 25°C)时局部体积的减小量(保压阶段包括保压时间和冷却时间)。
体积收缩率主要用于判断缩痕、保压曲线设置、最佳浇口位置
体积收缩率应小于材料的最大观测值且均匀的分布于整个制品来减小翘曲。
——对于各向同性的非结晶性材料,如ABS、PC、PS等,体积收缩应小于或等于三倍的线性收缩。
——对于各向同性的结晶性材料,如PP、PE、PA等,体积收缩应小于或等于一倍的平行方向线性收缩加上两倍横向方面线性收缩。
正的体积收缩率值表示收缩,负的体积收缩率值表示膨胀而非收缩。应避免筋上存在负收缩率,因为这可能导致顶出问题或是有存在披峰风险。
对于3D体积收缩率结果。则需要使用“剖切平面”工具查看,剖切平面通过实体模型显示体积收缩率值。这可以让您了解实体零件内部是否可能发生收缩。
通过对比产品上体积收缩数值的分布,整个零件中的体积收缩率应统一。这对材料的充分保压很重要,能确保零件具有良好的结构和视觉完整性,使用保压曲线使收缩率更统一。
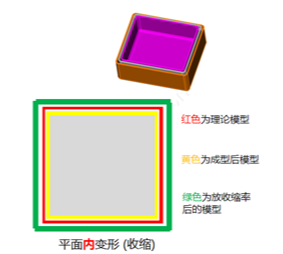
塑料缩水率是指塑料制品在制造过程中,在冷却固化后,由于塑料材料的分子结构变化而引起的尺寸缩小的程度。具体来说,缩水率是指塑料制品在自由状态下的线性尺寸缩小率。
在注塑成形过程中,首先将熔融塑料注射入模具型腔内,充填结束后熔料冷却固化,从模具中取出塑件时即出现收缩,此收缩称为成形收缩。塑件从模具取出到稳定这一段时间内,尺寸仍会出现微小的变化,一种变化是继续收缩,此收缩称为后收缩。另一种变化是某些吸湿性塑料因吸湿而出现膨胀。例如尼龙610含水量为3%时,尺寸增加量为2%;玻璃纤维增强尼龙66的含水量为40%时尺寸增加量为0.3%。但其中起主要作用的是成形收缩。
常见的计算缩水率的方法是线性尺寸测量法,即比较模具实际尺寸和模具中心距离的变化百分比。
缩水率=(模具中心距离-实际尺寸)/模具中心距离×100%
收缩率S由下式表示:S={(D-M)/D}X100%(1)
其中:S-收缩率;D-模具尺寸;M-塑件尺寸。
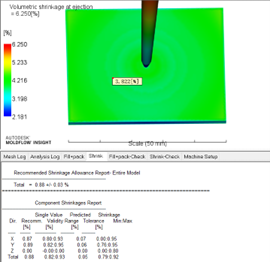
利用Shrinkage模块收缩分析使您能够在考虑使零件成型所使用的材料的收缩特征以及成型条件的情况下,确定用于切割模具的合适收缩容差。
每个注射成型零件都需要有人来选择必须将模具切割至的尺寸。过去,许多精密零件都需要对模具进行大量的修改,才能成功满足容差要求。有时模具报废多次之后才能达到所需的尺寸,使成本大幅度增加而且极大地延长了产品上市的时间。
如上图得出,收缩推荐值为0.88%,即千分之8.8。如果三个方向一起放,则建议的收缩推荐值为0.88%,如果三个方向单独放,则X方向推荐值为0.87%,Y方向推荐值为0.89%,Z方向推荐值为0%。
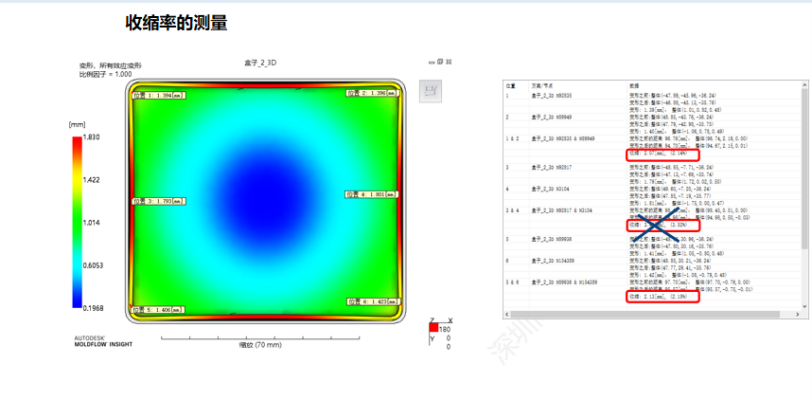
使用变形XYZ方向结果,选取2极点作为测量距离,
得出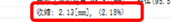
对于没有填充物的材料,沿流动方向的收缩较高
对于有填充物的材料,垂直于流动方向的收缩较高。
综合得出,体积收缩率结果更多地应用于测量缩水痕与收缩分布合理,从而得出更佳的变形。缩水率结果则是主要测量分析后所针对的缩水率,为模具设计时所需的缩水率作为参考。
声明:我们尊重原创,也注重分享。公众号发表或转载的部分图片、音频、视频、文章等来源于网络,因无法一一和版权者联系,如版权者认为涉及侵权,或不应无偿使用,请及时联系我司予以删除。
1.本网站中的文章由用户上传发布,版权归原作者和著作权人所有。该文观点仅代表作者本人,软服之家系信息发布平台,软服之家仅提供信息存储空间服务。
2.本网站用户上传的资讯内容及文章,尽可能注明出处,但不排除来源不明的情况。如果您觉得侵犯了您的权益,
请通知我们更正或删除。若未声明,则视为默许。由此而导致的任何法律争议和后果,本站不承担任何责任。