在离散制造领域,工艺规划、NC 程序编制与试切验证长期被视作极度依赖专家经验的“黑盒”与瓶颈环节。随着多品种、小批量、快速迭代的柔性制造需求日益剧增,传统依赖人工编制工艺、手写或半自动生成 NC 代码、再依靠物理试切的模式,在效率、成本、设备安全与响应速度上面临着前所未有的挑战。
一张看似简单的机械图纸,实则交织着几何轮廓与深度的制造语义——加工特征(外圆、内孔、端面、螺纹等)、技术要求(尺寸公差、粗糙度、形位公差)、工艺属性(材料、热处理、表面处理)以及复杂的几何拓扑关系。
让机器不仅“看懂”图纸上的字符,更能“理解”背后的制造语义,并据此自主做出严谨的工艺决策、生成安全高效的 NC 程序,最终在数字孪生空间中完成无风险的虚拟仿真与验证,是离散制造走向真正智能化的核心议题。
近期,能科围绕某行业标杆客户的真实场景需求,成功落地AI赋能工艺规划项目。项目通过多模态图纸理解,将非结构化图纸精准转化为标准化制造特征数据;再以多个专业 Skill 协同完成知识匹配、特征聚类、加工方法分配与工序规划;并进一步贯通后端 NC 生成与数字孪生仿真,完整打通了“图纸 → 特征 → 工艺 → NC → 数字孪生仿真”的全流程数字主干线。
破局传统工艺规划
从“图像识别”到“制造语义理解”
工艺规划领域长期以“加工特征”作为工艺规划的基本单元。然而,过往的自动化方案大多将图纸识别、工艺规划、NC 编程与加工验证割裂为四个互不相通的“数据孤岛”:
前端“硬识别”
依靠传统 OCR 与几何解析提取尺寸与轮廓,但无法理解这些尺寸在加工层面意味什么;
中端“硬套规”
依靠人工编写固定规则拼凑工艺路线;
后端“断链编程”
编程人员需要二次理解图纸,重新选择刀具与切削参数,再手工或借助 CAM 软件拉拽生成 NC 代码;
末端“物理试切”
依赖试切或简单的轨迹预览,占用昂贵的机床工时,且极易因人为疏漏造成设备撞刀或超干涉。
环节之间的语义断层与验证缺失,导致数据无法流畅传递,规则库随复杂度呈指数级膨胀。打通全链路的关键,在于构建一条贯穿设计、特征、工艺、制造与验证的统一语义链路:
图纸(设计态) → 制造特征(语义态) → 加工方法(决策态) → 工序/工步(结构态) → NC 代码(执行态) → 数字孪生(验证态)
在此次项目实施过程中,能科创新性地引入多模态大模型与 AI Agent(智能体)技术,将加工特征从“静态的数据结构”升维为“具备动态推理能力的语义桥梁”,彻底改变了传统工艺规划、NC 编程与验证的落地范式。
拒绝“盲人摸象”
四层推理破解特征提取难题
01 为什么单纯靠 OCR 无法直接解决特征提取?
OCR 仅解决了“字符是什么”的识图问题,这在机械图纸理解中仅仅是冰山一角。加工特征由多段文本、几何轮廓、尺寸引线、符号位置等元素共同定义。
例如在典型的轴类或箱体类图纸中,单纯提取出“Φ42”,机器无法判断它对应外圆、内孔还是端面;提取出“Ra1.6”,也无法知晓其作用于哪一段表面;更无法自动把“10”和前述直径关联成一段具有完整制造语义的轴段。
02 四层推理的具体实现路径
为了打破这一僵局,本项目构建了四层递进式推理架构,将非结构化图纸层层解析为标准制造数据:
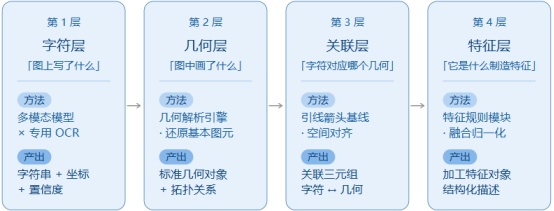
字符层(图上写了什么)
多模态模型与专用 OCR 协同,提取文字、符号、粗糙度标号为带空间坐标的离散元素,输出“字符串 + 坐标位置 + 置信度”。
几何层(图中画了什么)
几何解析引擎将线段、圆弧还原为标准几何对象,并计算相邻、包含、共轴等拓扑关系。
关联层(字符对应哪个几何)
借助引线、箭头与符号引出点,将字符与几何对象精准对齐,生成“Φ42 指向该外圆段、Ra1.6 作用于该表面”的关联三元组。
特征层(它是什么制造特征)
4.特征规则模块综合前三层结果,融合归一化为标准化加工特征对象(如:“Φ52 外圆,长 10mm,粗糙度 Ra1.6,公差 ±0.02”)。
闭环校验保障机制:在每一层均设置独立的语义校验环节,确保偏差“可定位、可修复”,最终输出机器可直接处理的标准化制造数据集。
四大专业 Skill 协同
Agent 构建智能工艺中枢
如果说图纸解析回答了“零件有什么”,工艺生成则需要解答“应该怎么加工”。项目将极其复杂的工艺决策任务拆解为 四大专业 Skill,由智能体动态调度:
数据解析与特征标准化 Skill
将不同设计源头的异构数据统一映射至标准制造特征模型,补全尺寸、公差、定位基准、材料等属性,提供统一的“工业语言”。
典型工艺路线智能匹配 Skill
将散落在卡片、数据库及老专家脑中的经验结构化,基于零件类型、特征组合、材料、精度等维度进行高维相似度检索,让历史经验直接成为当前决策依据。
加工特征聚类工艺分组 Skill
对加工方式相近、空间位置相邻、加工条件相似的特征进行聚类合并,避免工序碎片化与频繁换刀,实现从“特征级理解”到“工序级规划”的跨越。
特征加工方法智能分配 Skill
综合考虑公差、粗糙度、毛坯状态与设备能力,匹配最优加工链(如:外圆 → 粗车 → 半精车 → 精车)。
智能体进一步求解“先加工什么,后加工什么”等基准与装夹逻辑,最终自动输出结构化 BOP(Bill of Process,工艺过程清单),涵盖工序内容、顺序、定位基准、设备需求与刀具量具配置。
核心突破
NC 代码智能生成与数字孪生虚拟仿真
在完成结构化 BOP 编制后,传统模式往往会在“数控编程”与“现场试切”环节卡壳。在本项目中,能科将智能化触角延伸至生产执行前端,通过数字孪生(Digital Twin)与虚拟仿真(Virtual Simulation)技术,实现了“代码智能生成 → 虚拟空间首件试切 → 零风险下发”的全闭环。
01 基于工艺语义的 NC 代码智能生成
智能体直接消费结构化 BOP 数据,结合企业特定机床的控制器系统(如 Siemens、FANUC、Heidenhain 等)及其代码规范,实现驱动级的代码自动编制:
l 刀具与切削参数自动推荐
结合特征材料、硬度与余量,自动从企业刀具库中推荐最优刀片材质、刀柄型号,并基于工艺知识库精准计算主轴转速、进给速度与切削深度。
l 刀路轨迹与指令流无缝映射
将工步级的加工动作自动转化为高效的刀轨策略,直接输出符合标准化要求的 G 代码。
02 数字孪生赋能的虚拟仿真与零风险验证
在 NC 代码下发真实机床前,项目在数字空间构建了与物理车间高度镜像的数字孪生环境,完成毫秒级高精度虚拟仿真:
l 零风险干涉碰撞检查
在虚拟空间完成“首件虚切”,毫秒级检测刀具-工件、刀柄-夹具、机床主轴-台面等潜在碰撞与过干涉风险,真正实现“隐患零入车间、试切零占用机床”。
l 形貌演化与过切/欠切分析
实时模拟切削过程中的毛坯材料去除,对比设计 CAD 模型进行几何残余(欠切)与过切分析,精准校验零件尺寸精度。
通过“智能生成 + 数字孪生仿真”双轮驱动,NC 程序一次上机成功率提升至 95% 以上,将传统数控编程与试切准备周期缩短了 60% 以上。
激活工业数据飞轮与全闭环生态
本项目的成功,其意义远不止于“少编几张卡片、少写几段代码、少做几次试切”。
传统模式下,核心能力绑定个体经验,面临 “经验难以跨人复用、人员变动易流失、无法跨产品族共享” 三大痛点。能科打造的新链路将核心能力彻底沉淀至数据、知识、规则、模型与 Agent 五大数字资产上。
这种沉淀对象的转变,带来了真正的 “工业数据飞轮”:
能力可复用
面对新零件、新变型时无需重新建模,实现从图纸到加工程序的快速响应;
闭环可进化
虚拟仿真数据与物理车间现场反馈的加工数据(如刀具实际磨损、实际工时、过载预警),持续反哺特征库、切削参数库与 Agent 决策模型,让系统越用越聪明;
架构可扩展
规则库、知识库、NC 生成模版与数字孪生仿真算法均可解耦独立升级。
让 AI 读懂图纸是起点,让 AI 做出工艺决策是关键,让 AI 自动生成代码并在数字孪生空间完成虚拟仿真验证,才是贯通数字主干线、真正走向智能制造的那一大步。 能科将继续深化特征、知识、NC、数字孪生与 Agent 技术的融合,把工厂里积累多年的经验沉淀成可复用、可进化的智能生产力。
化繁为简
让复杂工艺规划与 NC 编程变得更简单
智胜智造
让每一道制造工序与数字孪生验证都更智能
| 文章作者:原 航
| 排版执行:孙凯丽