小服AI
前言
2026可靠性应用技术国际论坛,岁月倏忽,已过许久。两日的行业盛会虽已落幕,但现场热烈的思维碰撞、专家输出的硬核干货、直击行业痛点的深度分享,以及诸多让人豁然开朗的瞬间,依旧让各位参会同仁记忆犹新。
为延续论坛长效价值,让每一次专业分享、每一场思想碰撞持续赋能行业同仁,我们精心整理了2026可靠性应用技术国际论坛嘉宾讲稿,对讲稿进行总结,希望可以给您带来帮助。
导语

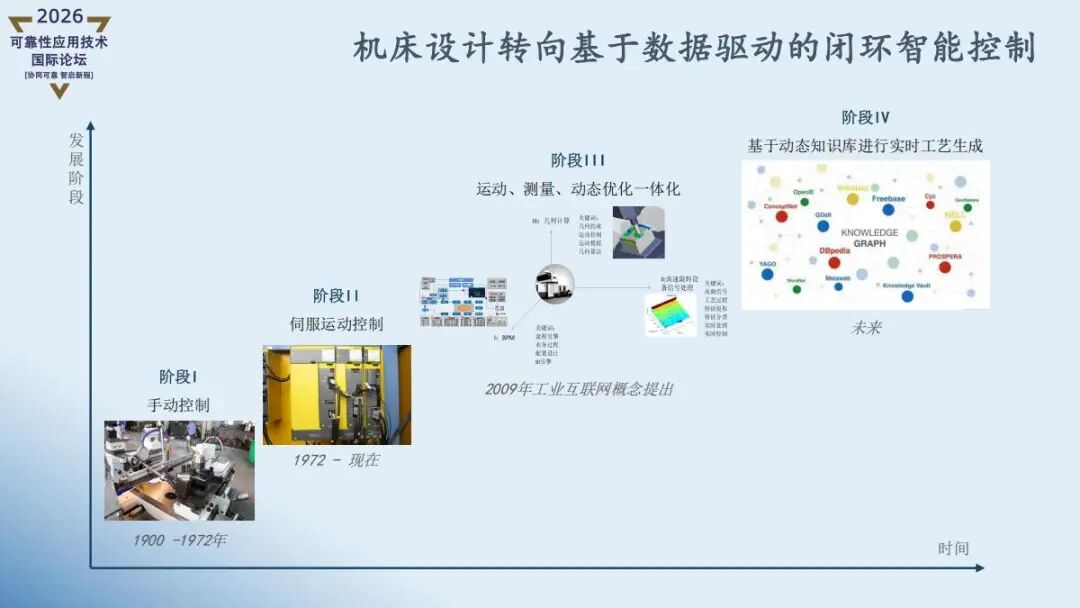
制造业的黄金法则:造得出来是能力,造得可靠才是本事。机床正在从“执行指令”进化成“感知-决策-执行”的智能体。余世阁老师在2026可靠性论坛上展示了西格数据基于四大传感维度的数智化应用——把“开环切削”变成“闭环控制”。
嘉宾介绍
余世阁,江苏西格数据科技有限公司创始人/总经理。2008 年 07 月毕业于江苏大学,获质量统计工程硕士学位,后于清华大学完成 EMBA 深造。拥有 MBB(黑带大师)认证及 ASQ注册可靠性工程师资格。具备 10 年世界 500 强企业稳健性工程经验,深耕可靠性设计与过程优化;围绕工业数智化应用创业 9 年经理,聚焦垂直精密加工领域的工业 AI 应用,致力于将数据科学与可靠性工程融合,推动智能制造落地。余先生兼具深厚的统计学、可靠性工程理论功底与丰富的工业实战经验,擅长从系统层面识别并解决复杂工况下的可靠性难题,为精密加工行业提供稳健、可持续的数据智能解决方案。
一、核心痛点与破局思路
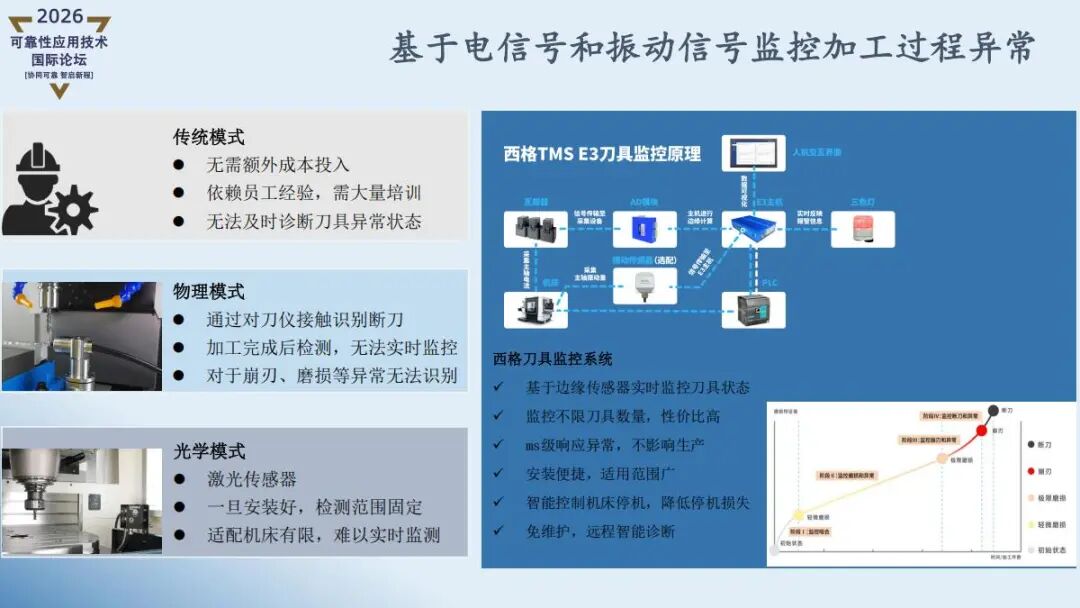
传统机加工面临三大模式困境:
-
传统模式:依赖员工经验,需大量培训,无法及时诊断刀具异常
-
物理模式:通过对刀仪接触识别断刀,加工完成后检测,无法实时监控崩刃、磨损
-
光学模式:激光传感器安装后检测范围固定,适配机床有限,难以实时监测
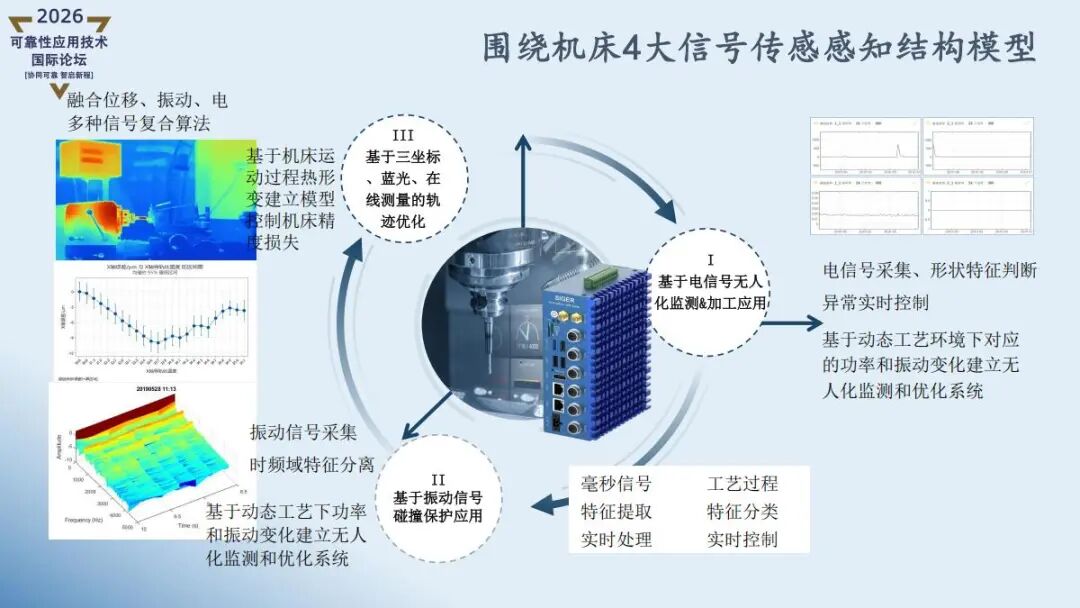
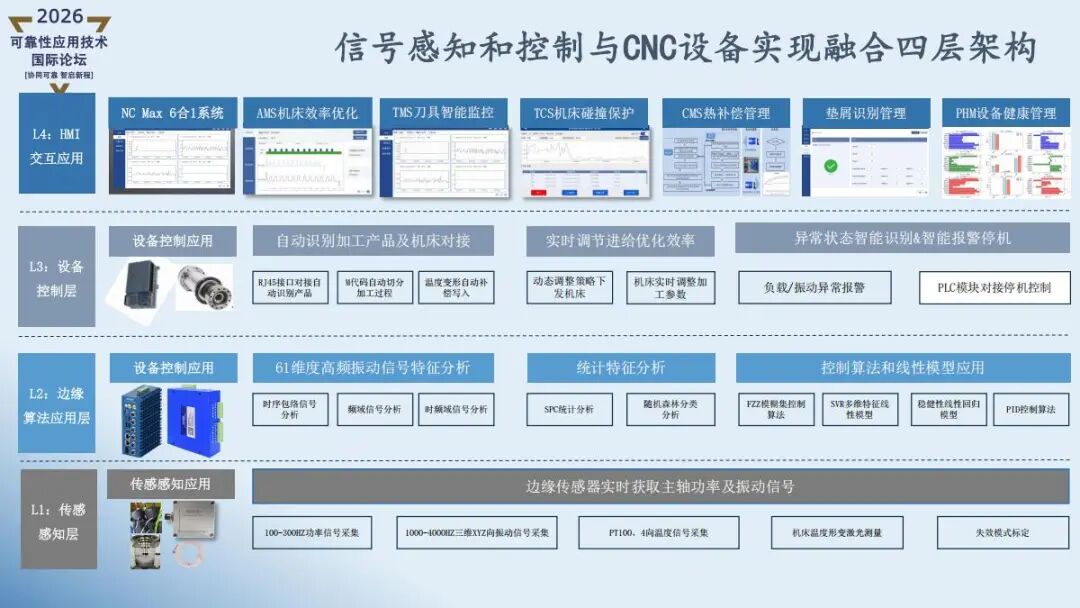
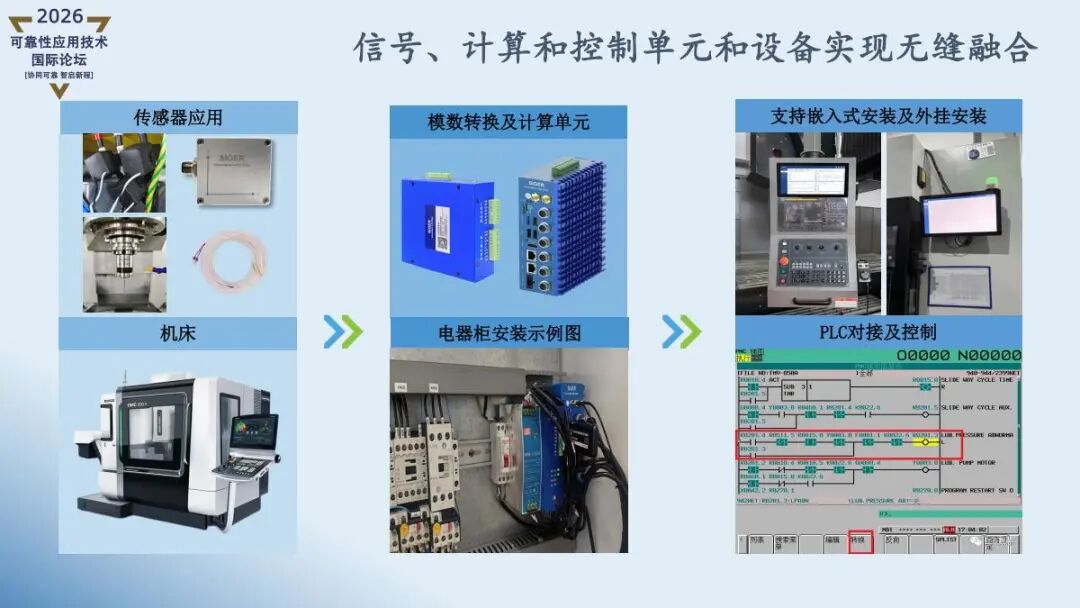
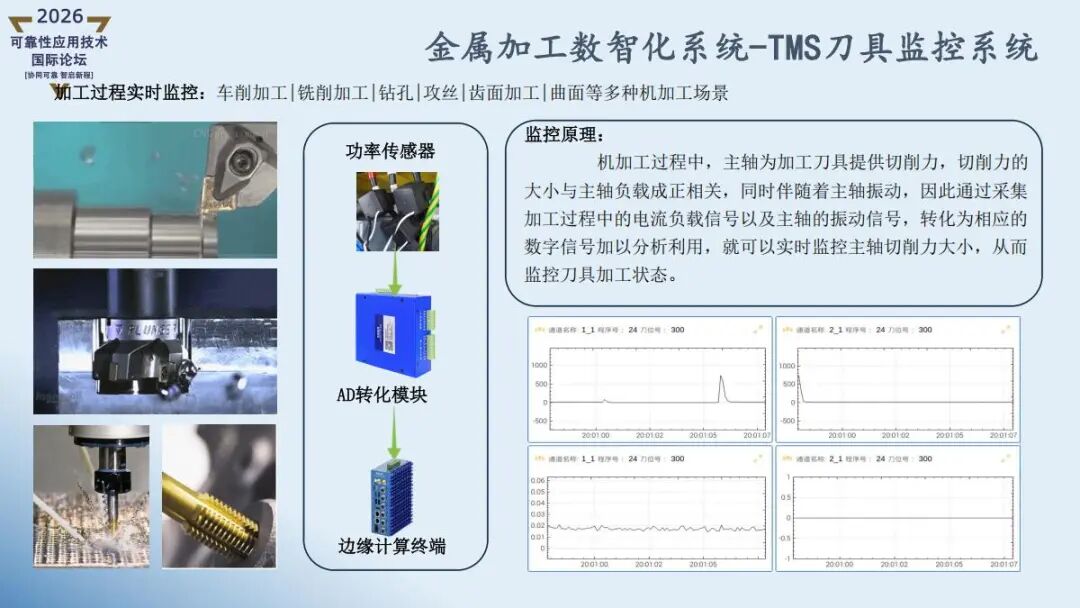
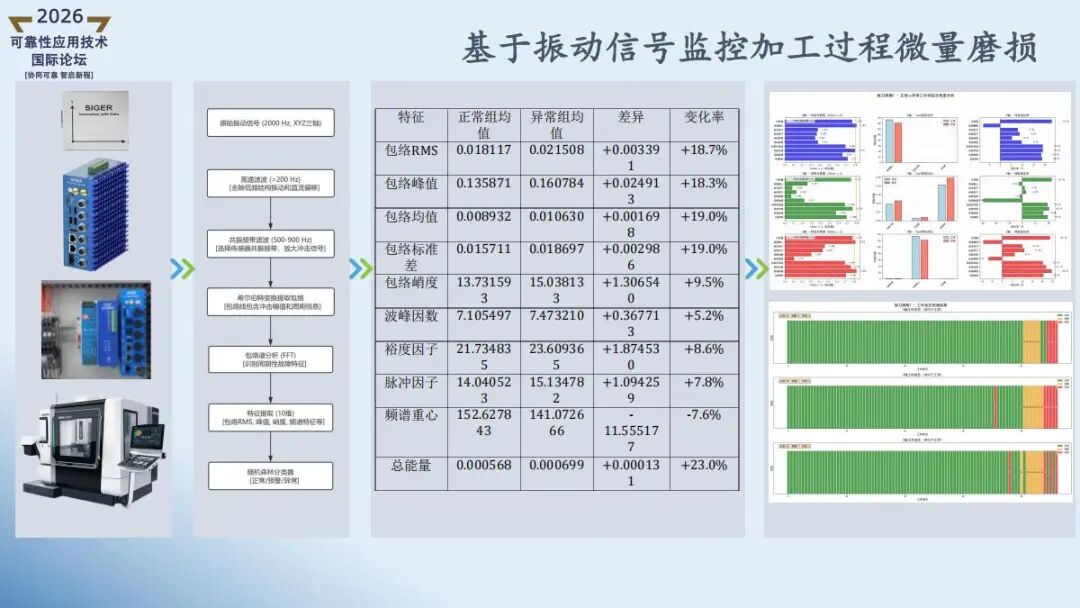
破局思路:通过采集主轴负载信号和振动信号,转化为数字信号实时分析,监控切削力大小,从而监控刀具加工状态。
二、四大核心系统
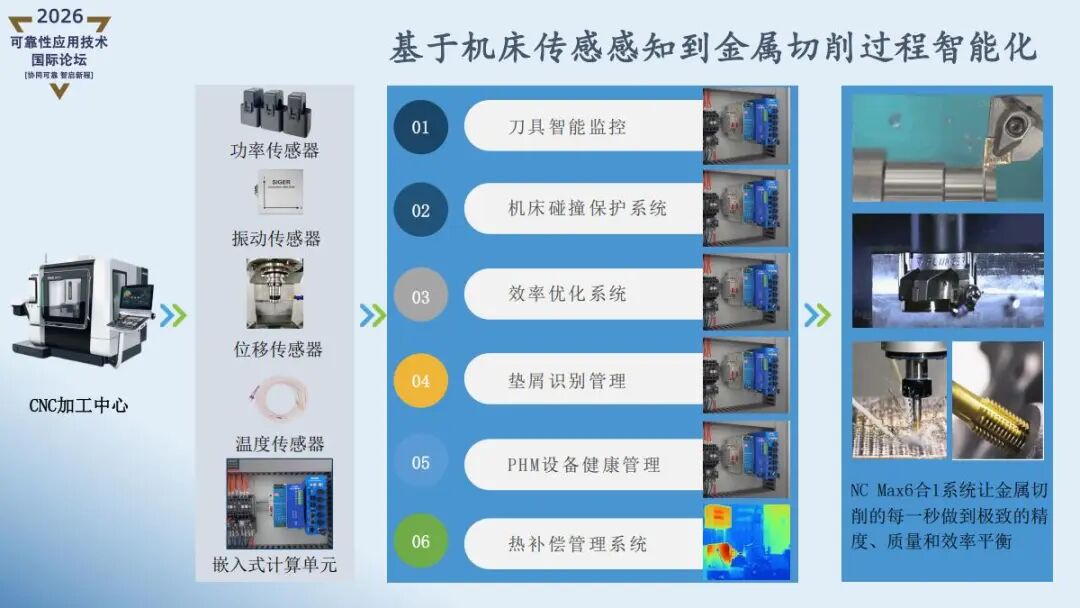
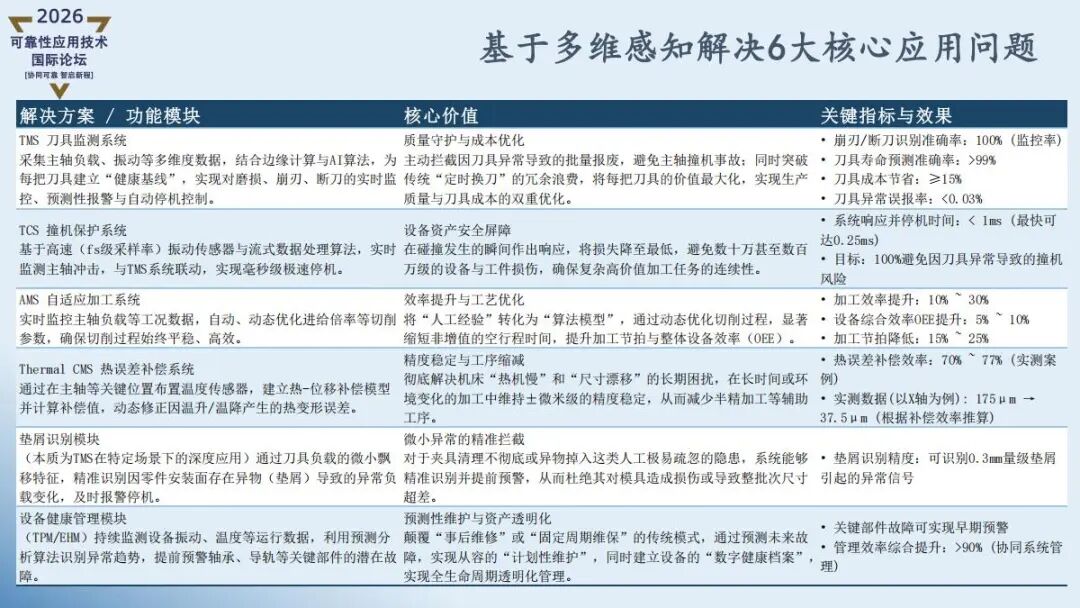
TMS刀具监测系统
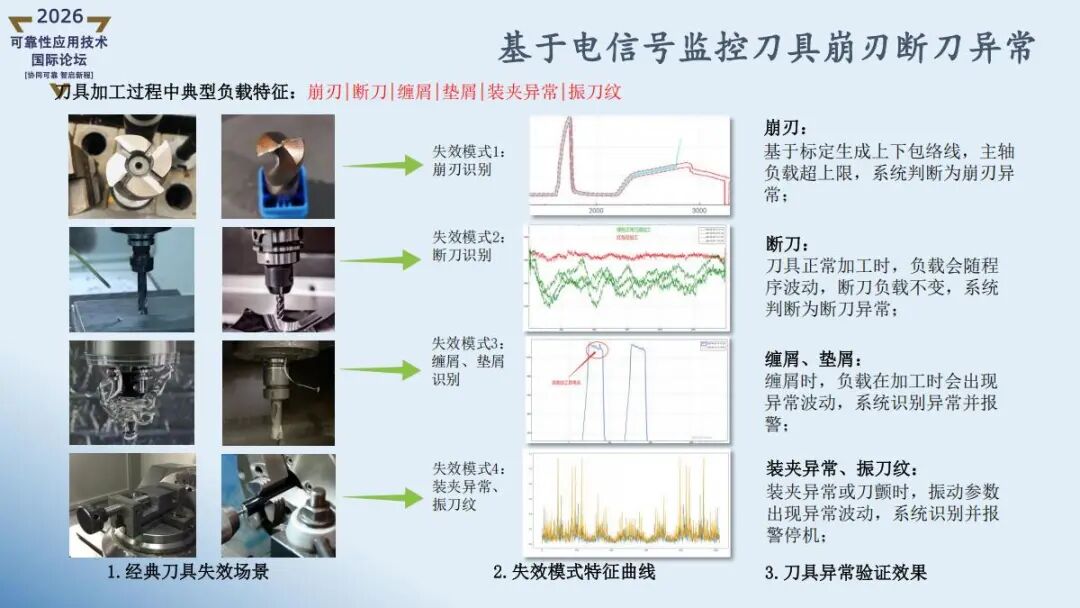
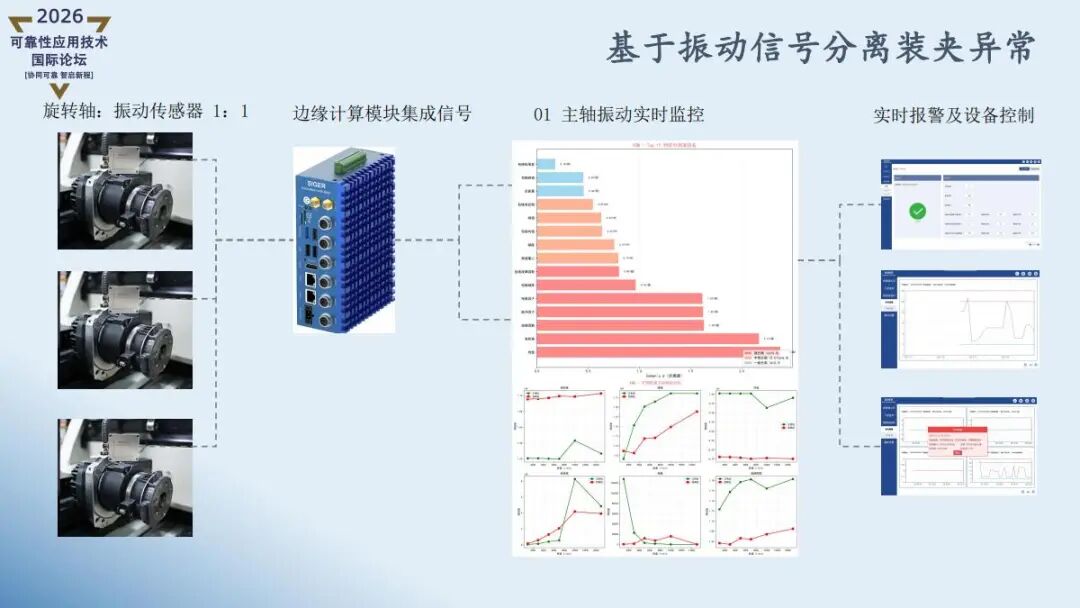
加工过程中,主轴为刀具提供切削力,切削力与主轴负载正相关,同时伴随振动。通过采集电流负载信号和振动信号,实时监控崩刃、断刀、缠屑、垫屑、装夹异常、振刀纹等典型故障。
-
崩刃:负载超上限包络线 → 报警
-
断刀:负载无波动 → 识别
-
缠屑/垫屑:负载异常波动 → 报警
-
装夹异常/振刀纹:振动参数异常 → 报警停机
效果: 崩刃/断刀识别准确率100%,刀具寿命预测准确率>99%,刀具成本节省≥15%,误报率
TCS撞机保护系统
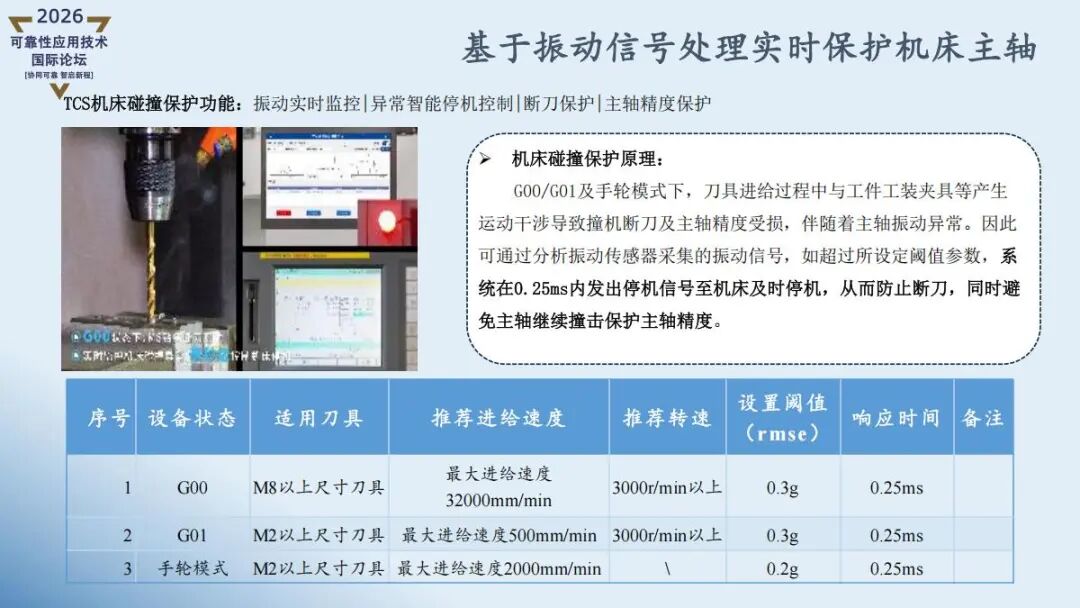
基于高速振动传感器(f5级采样率),在G00/G01及手轮模式下,刀具与工件/夹具产生运动干涉时,振动信号超阈值,系统在0.25ms内发出停机信号,防止断刀并保护主轴精度。
AMS自适应加工系统
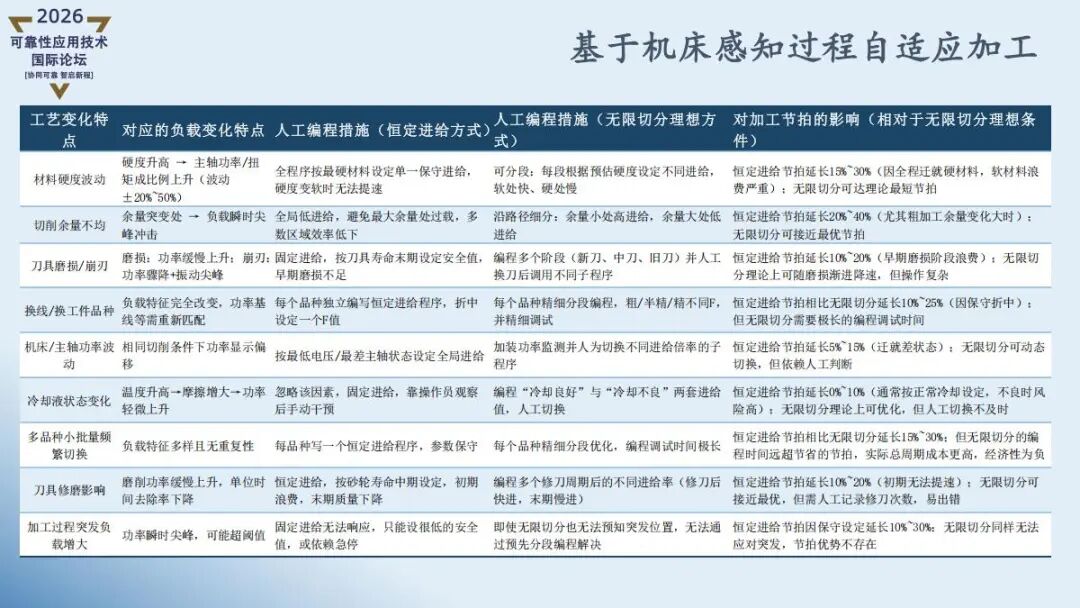
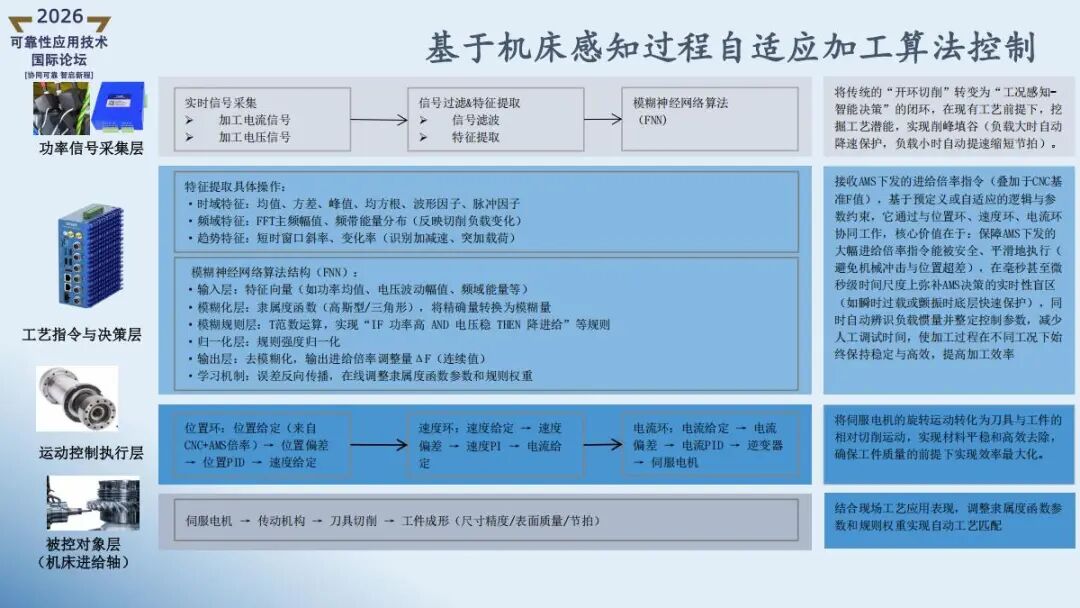
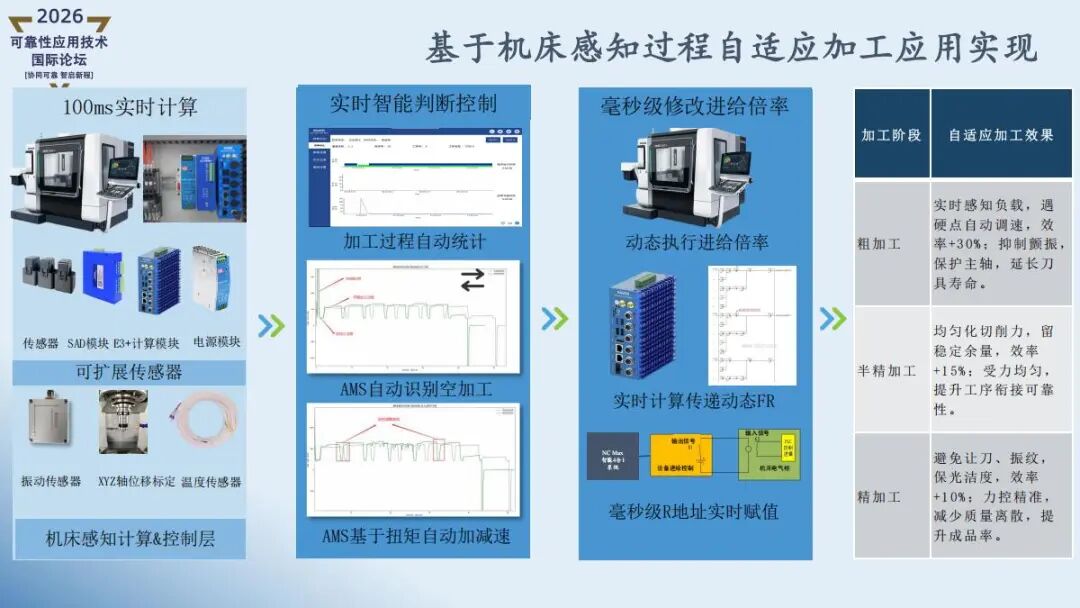
将传统的“开环切削”转变为“工况感知-智能决策”闭环。实时感知负载,遇硬点自动调速,负载小时自动提速,实现“削峰填谷”。
效果: 加工效率提升10%~30%,OEE提升5%~10%,节拍降低15%~25%。
ThermalCMS热误差补偿系统
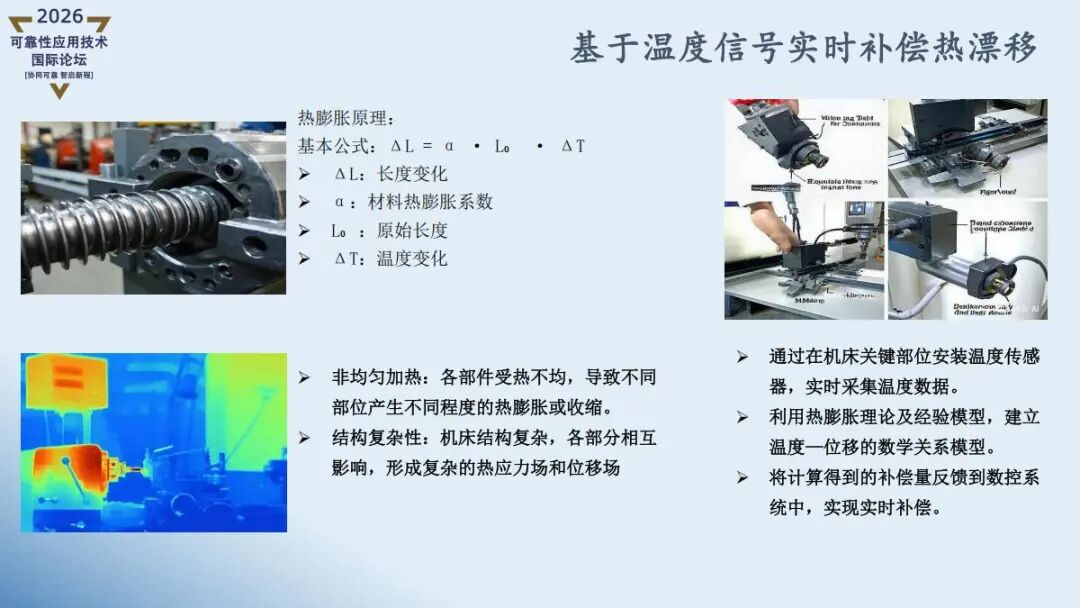
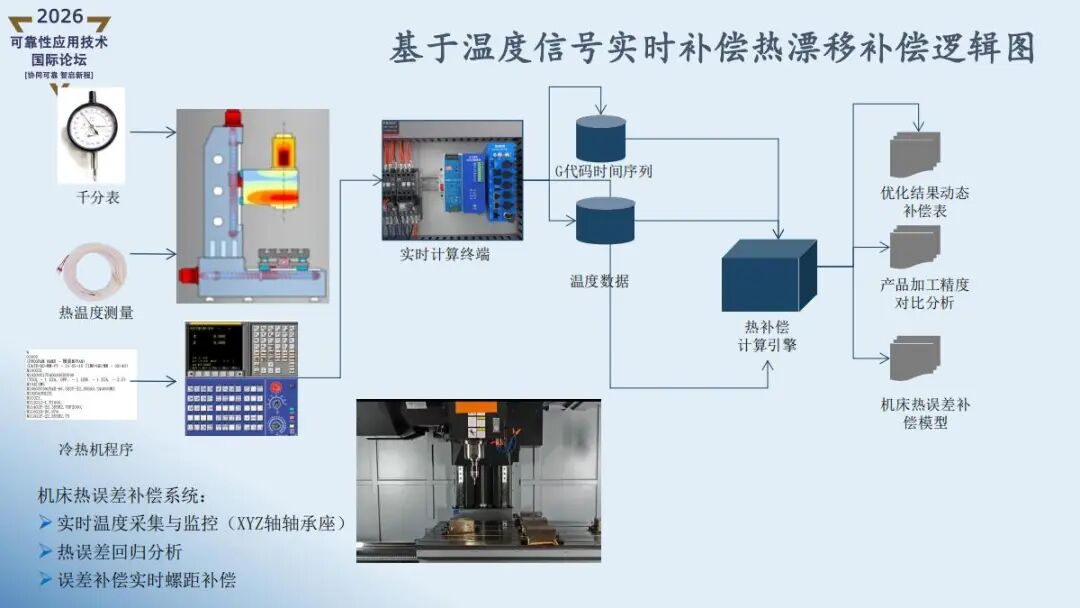
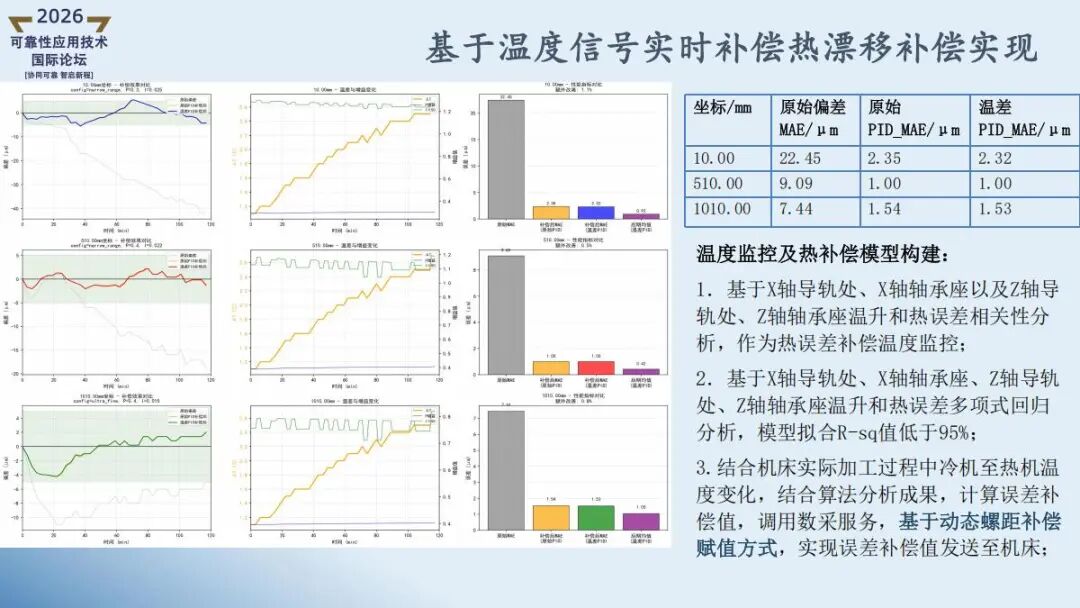
基于热膨胀原理(ΔL = α·L₀·ΔT),在机床关键部位安装温度传感器,建立温度-位移数学模型,实时计算补偿量并反馈至数控系统。
实测效果: 热误差补偿效率70%~77%,X轴偏差从175μm降至37.5μm。
三、附加功能模块
-
垫屑识别模块:识别0.3mm量级垫屑引起的异常信号,杜绝异物损伤模具或导致批量尺寸偏差
-
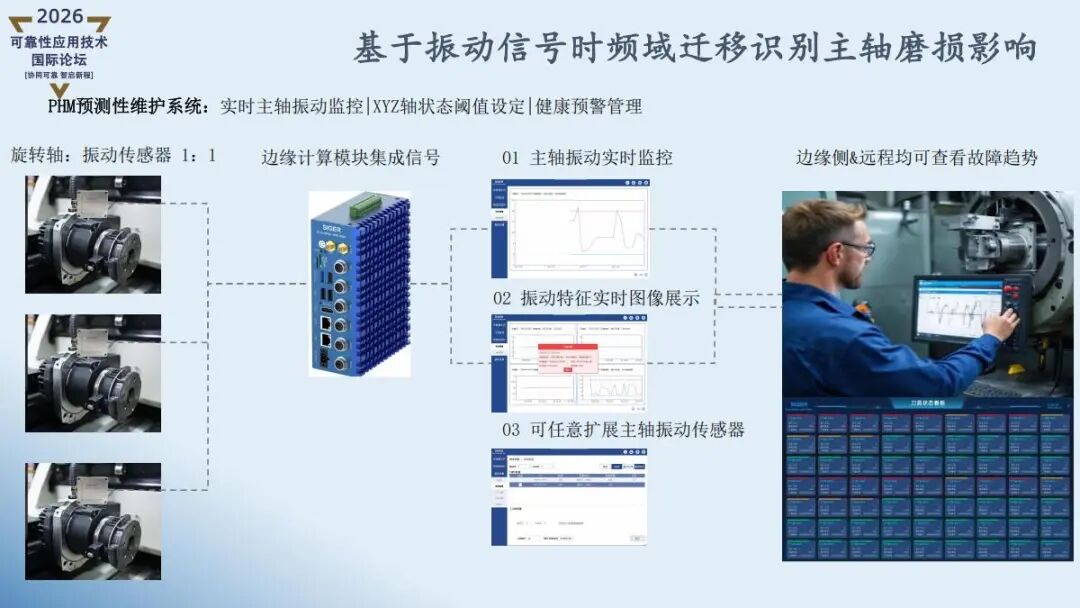
设备健康管理(TPM/EHM) :持续监测振动、温度等数据,提前预警轴承、导轨等关键部件潜在故障
四、写在最后
未来方向:从单机智能到工厂智能
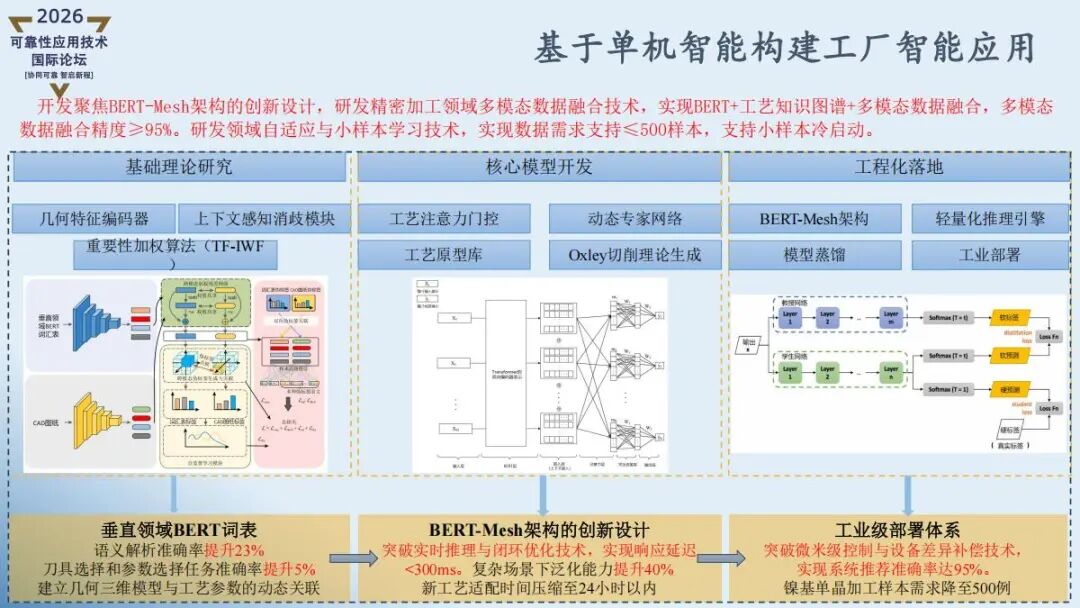
基于BERT-Mesh架构创新设计,研发精密加工领域多模态数据融合技术,实现BERT+工艺知识图谱+多模态数据融合,融合精度≥95%。同时研发领域自适应与小样本学习技术,支持≤500样本的小样本冷启动。
从“凭经验”到“靠数据”,从“事后补救”到“实时控制”——机床多维感知技术正在把加工过程从“开环”变成“闭环”。
讲稿分享