在IATF 16949体系里,“特殊特性”几乎是审核高频项。
很多企业也知道:
图纸上要标识
FMEA里要体现
控制计划里要传递
但真正到了现场,经常会出现一种情况:
操作员不知道哪些是特殊特性;
检验员说不清控制重点;
SPC在做,但没人分析;
FMEA写得很完整,现场却没有真正执行。
最后体系看起来“都有”,但审核一追,就会发现:
特殊特性只是停留在文件上。
真正难的,从来不是画一个符号。
而是:
怎么把特殊特性真正落实到制造过程里。
一、什么是特殊特性?很多人其实一直理解偏了
很多人一听“特殊特性”,第一反应就是:
关键尺寸。
但实际上,IATF 16949里的特殊特性,并不只是尺寸。
真正的定义是:
那些一旦失控,就可能影响安全、法规符合性、功能、装配、性能或者客户满意度的产品特性或过程参数。
这里有两个重点特别容易被忽略:
第一,特殊特性不一定只存在于产品上。
很多过程参数同样属于特殊特性。
比如:
焊接温度
锁附扭矩
注塑压力
热处理时间
这些虽然不是最终产品尺寸,但一旦波动,同样可能导致功能失效。
第二,特殊特性不一定都涉及“安全”。
很多客户抱怨、装配困难、异响、性能不稳定,本质上也可能是特殊特性失控。
所以特殊特性的核心,不是“重不重要”。
而是:
失控后风险有多大。
二、很多企业最大的误区,是把特殊特性当成“文件动作”
很多公司推特殊特性时,第一步就是:
先定符号。
比如:
CC
SC
◆
△
☆
然后:
图纸加符号
FMEA复制过去
控制计划再抄一遍
整个流程看起来很完整。
但问题在于:
现场根本没人真正按“特殊特性”的逻辑去管理。
比如:
控制频率没有变化
异常升级机制没有变化
测量系统没有强化
SPC只是挂在墙上
操作员甚至不知道哪些参数不能随便调整
最后特殊特性虽然“存在”,但和普通特性没有任何区别。
这种情况在审核里特别容易被识别。
因为审核老师真正关注的,从来不是有没有符号。
而是:
特殊特性有没有被“特殊管理”。
三、特殊特性真正的起点,不是控制计划,而是风险分析
很多企业做特殊特性时,经常反过来做。
先定特殊特性
再补FMEA
最后再想控制方法
但真正合理的逻辑应该是:
先识别风险,再确定特殊特性。
因为特殊特性的本质,本来就是风险结果。
真正成熟的企业,通常会从几个来源去识别:
客户特殊要求
法规要求
历史客诉
历史失效案例
保修数据
类似产品经验
DFMEA/PFMEA分析结果
尤其FMEA,是特殊特性最核心的输入来源。
因为很多特殊特性,本质上都是:
高严重度风险。
如果FMEA没有真正分析透,后面的特殊特性往往也会失真。
四、为什么很多企业特殊特性一到现场就失控
因为很多公司只做到了“识别”,没有真正做到“传递”。
特殊特性真正危险的地方,不是没人定义。
而是:
定义以后,没有贯穿整个过程。
真正完整的特殊特性管理,至少应该贯穿这些文件:
图纸
DFMEA/PFMEA
控制计划
作业指导书
检验规范
SOP
培训资料
SPC控制文件
MSA分析资料
很多企业的问题就在于:
工程部门知道
质量部门知道
但现场不知道。
结果就是:
文件里是特殊特性,现场却按普通尺寸在管。
五、真正有效的特殊特性控制,一定离不开这几个动作
很多企业最容易忽略的一件事是:
特殊特性必须配套强化控制。
否则识别没有意义。
真正成熟的控制逻辑,通常会包含几个核心动作。
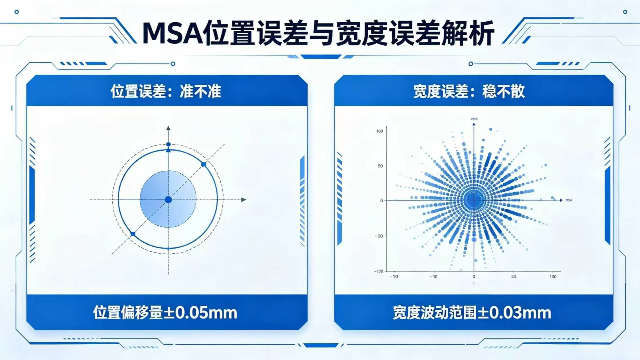
第一,强化测量系统能力。
如果量具本身不稳定,那么特殊特性的控制就失去了基础。
所以:
GRR
偏倚
稳定性
线性
这些MSA项目,往往都需要重点关注。
第二,实施SPC监控。
特殊特性最怕的是:
过程已经漂移,但现场没人发现。
所以关键参数通常需要:
控制图
趋势监控
异常预警
过程能力分析(CPK)
否则问题很容易等到客户抱怨才暴露。
第三,增加防错措施。
真正成熟的企业,通常不会只依赖“人”。
因为特殊特性一旦失控,代价通常非常大。
所以很多企业会增加:
防呆
限位
自动检测
程序锁定
参数权限管理
尽量把风险提前拦住。
六、很多企业SPC做了很多,特殊特性却还是管不住
原因通常不是工具问题。
而是:
没人真正利用数据。
现场特别常见一种状态:
SPC每天都在记录;
控制图每天都在画;
数据也都保存得很好;
但没人分析趋势。
真正有效的SPC,不只是“数据留档”。
而是:
发现过程开始异常时,提前介入。
比如:
连续上升趋势
连续偏向中心线一侧
波动突然变大
CPK持续下降
这些很多时候还没超规格。
但过程已经开始恶化。
真正成熟的企业,会在“不良发生前”先处理趋势。
这才是SPC真正的价值。
七、特殊特性真正怕的,不是没有控制,而是“变化失控”
很多特殊特性原本是稳定的。
后来突然开始波动。
背后往往都和“变化”有关。
比如:
换人
换料
换设备
换模具
改参数
改工艺
改供应商
这些变化如果没有经过风险评估,特殊特性特别容易失控。
所以很多审核老师特别喜欢查:
变更管理。
因为很多重大质量问题,本质上并不是能力不足。
而是:
变更以后,没有重新验证特殊特性。
八、特殊特性真正做得好的企业,现场一定有“风险意识”
审核时其实很容易看出来一家企业特殊特性是不是“真运行”。
最简单的方法就是:
直接问现场。
操作员知不知道哪些参数不能乱调;
检验员知不知道哪些尺寸必须重点监控;
班组长知不知道异常升级流程;
设备人员知不知道哪些参数变更必须重新验证;
如果大家都能快速回答,而且动作一致,说明特殊特性真正落地了。
如果只有体系文件里有,现场没人知道,那基本就是“纸面体系”。
结尾
很多企业一提特殊特性,就觉得重点是:
符号怎么定义;
表格怎么填写;
控制计划怎么更新。
但真正成熟的特殊特性管理,核心从来不是“文件”。
而是:
风险有没有识别;
过程有没有真正控制;
异常有没有提前发现;
变化有没有重新验证;
现场人员有没有风险意识。
因为特殊特性真正值钱的地方,并不是为了审核通过。
而是:
在问题真正流到客户那里之前,企业自己先把风险拦下来。