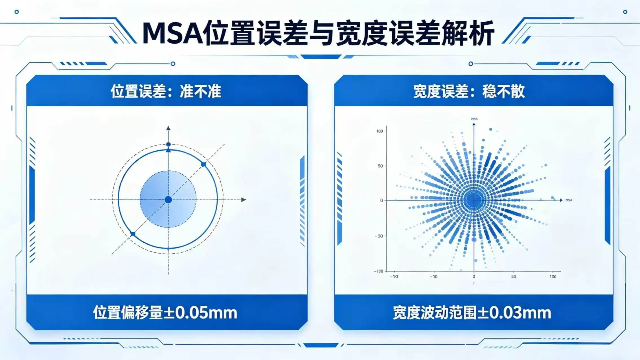
在MSA 测量系统分析中,所有测量误差可划分为两大类别:位置误差(Location) 和宽度误差(Width)。
通俗理解:位置误差对应 “准不准”(准确度),宽度误差对应 “稳不稳、散不散”(精密度),二者也是评估一套测量系统是否合格的核心依据。
一、位置误差(Location Error)—— 衡量「准不准」
位置误差属于系统误差,用来判断测量结果整体偏离真实值 / 标准基准值的程度,直接决定测量准确度。
它由偏倚、线性、稳定性三个指标组成:
1. 偏倚(Bias)
指多次测量的平均值与标准真值的差值。
公式:偏倚 = 测量平均值 − 基准真值
举例:零件真值为 10.00mm,多次测量均值为 10.03mm,那么偏倚为 + 0.03mm。
特点:属于固定偏移,可通过量具校准、调零完成修正。
2. 稳定性(Stability,也称漂移 Drift)
指偏倚随时间推移产生的变化,考核测量系统长期一致性。
举例:量具上午偏倚为 + 0.01mm,下午变为 + 0.04mm,说明量具稳定性不足,出现漂移。
3. 线性(Linearity)
指量具在全量程范围内,偏倚值是否保持一致,判断量程大小对测量偏差的影响。
举例:一把卡尺在 0~50mm 区间偏倚为 + 0.01mm,50~100mm 区间偏倚变为 + 0.03mm,代表量具线性不良。
小结:位置误差综合反映测量值整体偏移量,以及偏差随时间、量程的变化情况。
二、宽度误差(Width Error)—— 衡量「散不散、稳不稳」
宽度误差属于随机误差,体现多次测量数据的离散、波动程度,对应测量精密度。
核心由重复性、再现性构成,二者合并计算为 GRR(量具 R&R)。
1. 重复性(Repeatability,EV 设备变差)
同一操作人员、同一台量具、同一个零件,多次重复测量产生的波动,代表设备本身的固有误差。
举例:单人使用同一把卡尺,反复测量同一个尺寸,得到 10.01mm、10.02mm、10.00mm 等数据,数据间的差异就是重复性变差。
2. 再现性(Reproducibility,AV 评价人变差)
不同操作人员,使用同一台量具、测量同一个零件,各组测量平均值之间的差异,代表人员操作、作业方法带来的误差。
举例:操作员 A 测量均值 10.01mm,操作员 B 测量均值 10.03mm,差值过大则说明再现性不佳。
3. GRR(量具 R&R)
GRR 是综合评价测量系统精密度的核心指标,整合了重复性与再现性:
GRR 判定标准(依据公差 / 过程变异)
- <10%:测量系统优秀
- 10% ~ 30%:基本可接受(根据产品重要程度酌情判定)
- >30%:测量系统不合格,必须优化改进
小结:宽度误差用来判断重复测量是否稳定、不同人员测量结果是否统一。
三、现场落地应用要点
工厂实操中,建议遵循 ** 先校准 “准度”,再优化 “稳度”** 的顺序开展 MSA 分析,标准流程如下:
- 优先排查偏倚:通过调零、校准消除固定偏差,保证测量结果准确;
- 验证线性:确认量具全量程内偏差均匀,避免不同尺寸段测量结果失真;
- 核查稳定性:长期监控量具漂移,保障长时间生产中测量一致;
- 最后分析GRR:评估设备、人员带来的波动,优化测量手法与量具。
简单总结:先把测量 “测准”,再把测量 “测稳”,循序渐进才能搭建合格的测量系统。