小服AI
在测量系统分析(MSA)中,GR&R通常会以一个百分比结果呈现。这个数字,往往直接影响一个测量系统能否被用于生产、检验或过程控制。
很多人都听过一个“经验标准”:
GR&R < 10%:很好
10%~30%:可以接受
> 30%:不可用
但如果只是机械理解这三条线,很容易在实际工作中做出错误判断——要么把还能用的系统直接否掉,要么把风险系统直接放进生产。
真正的问题不在于数字本身,而在于:你到底在评价什么。
一、先搞清楚:GR&R到底在衡量什么
GR&R(重复性与再现性)本质上是在回答一个问题:
这个测量系统带来的“误差”,在整体波动中占多少?
但这个“整体波动”,可以有两种不同理解方式:
一种是基于过程波动(TV),看的是过程控制能力
一种是基于公差(Tolerance),看的是判定能力
同一个测量系统,在不同口径下可能得出完全不同的结论。
这也是很多争议的根源。
二、GR&R<10%:测量系统基本可以“放心用”
当GR&R低于10%时,一般认为测量系统性能较好。
从结果来看,它意味着:
测量误差在整个波动中占比很小
产品差异基本不会被“测量噪声”干扰
接近规格边界时的误判概率较低
在这种情况下,测量系统通常具备以下特征:
设备分辨率充足
操作方法稳定
环境影响较小
人员操作一致性较高
简单说,这种系统已经可以比较可靠地支撑质量判定和过程分析。
但要注意,这并不代表“绝对完美”,只是“足够稳定”。
三、10%~30%:最容易误判的灰区
这是实际工作中最常见、也最容易误用的区间。
很多标准会把它定义为“可接受范围”,但前提是:
必须结合产品特性和使用场景来判断。
可以这样理解这个区间的变化趋势:
接近10%时
测量系统仍然相对稳定,一般产品可以使用
接近20%时
误差开始对边界判定产生影响,风险逐渐上升
接近30%时
测量误差已经足够大,可能影响过程分析和合格判定
这个阶段最容易出现的问题是:
测量值“看起来稳定”,但实际已经开始掩盖真实波动
Cpk被低估或高估
边界零件误判概率增加
此外,这个区间必须同时关注一个指标:ndc(可区分类别数)
如果ndc<5,即使GR&R在30%以内,这个测量系统在分辨能力上也已经不足。
四、GR&R>30%:测量系统已经失去控制意义
当GR&R超过30%时,本质问题不是“精度差一点”,而是:
测量误差已经大到足以影响决策。
可能带来的后果包括:
合格品被误判为不合格,造成浪费
不合格品被误判为合格,流入客户
过程调整被误导,导致越调越偏
此时测量系统已经不适合用于:
产品放行
过程能力评价
质量控制判断
正确做法是:
先暂停使用该系统进行关键决策
区分问题来源:设备还是人为因素
重新进行测量系统改善
改善后重新做MSA验证
五、一个常被忽略的关键点:不只是看GR&R
很多人做MSA,只盯着一个数字,但完整判断其实要同时看:
GR&R百分比(或P/T)
ndc是否≥5
R控制图是否异常
重复性与再现性结构
数据分布是否异常
例如:
GR&R=25%,但ndc只有4
或R图极差为0过多
这种系统即使在“合格区间”,也可能不具备实际使用价值。
六、不同应用场景,标准其实不同
标准从来不是一刀切。
汽车行业关键尺寸通常要求GR&R<10%
一般尺寸可能允许到30%
医疗或高精度行业通常更严格
非关键监控场景要求相对宽松
关键点在于:
标准服务于风险,而不是数字本身。
七、总结:三个区间的本质区别
可以用一句话理解GR&R的三个阶段:
小于10%:测量系统“可信”
10%~30%:测量系统“可用但要看场景”
大于30%:测量系统“已经影响决策”
但更重要的一点是:
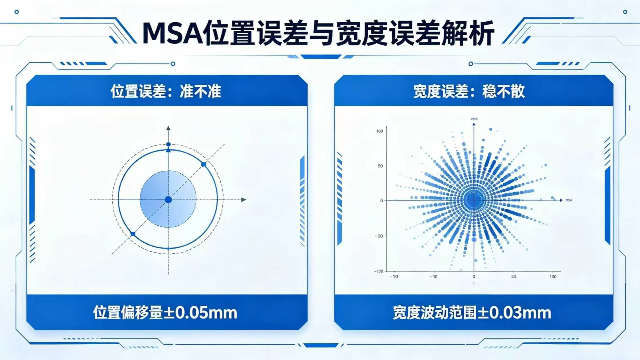
GR&R评价的是“精密度”,不是“准确度”。
即使GR&R很低,如果存在系统偏差或线性问题,同样不能用于产品判定。
最后一句话
GR&R不是一个用来“打分”的指标,而是一个用来判断“你能不能相信数据”的工具。