在很多制造企业中,可以看到这样一种状态:APQP在做、FMEA也有、SPC每天记录、PPAP资料齐全。从表面看,质量工具已经“全覆盖”,但实际结果却并不理想——问题依然反复出现,改善效果有限,甚至有些问题每隔一段时间就会“重新来一遍”。
这并不是工具无效,而是工具被“拆开使用”了。
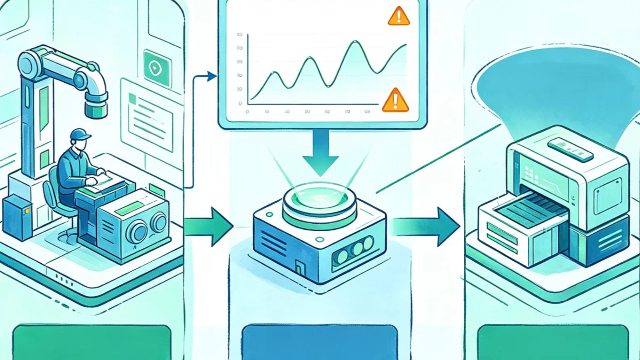
一个典型现象是:每个工具都在运行,但彼此之间没有连接。FMEA识别了一些风险,但这些风险并没有真正转化为控制计划中的关键控制点;控制计划存在,但现场执行更多依赖经验;SPC在记录数据,但这些数据没有反馈到工艺优化;PPAP完成了验证,但后续运行并没有持续跟踪能力变化。
于是形成一种看似“规范”,但实际上“割裂”的状态:工具是齐的,系统却不存在。
从运行角度看,这种模式有几个明显特征。
首先是“信息不流动”。风险信息停留在FMEA里,过程信息停留在SPC里,验证结果停留在PPAP文件里,各自独立,没有形成贯通链条。
其次是“数据不决策”。数据被记录下来,但没有进入分析与管理动作中,无法形成调整与优化的依据。
再次是“问题不闭环”。问题发生后被局部处理,但没有追溯到源头,也没有反向修正前端环节,导致同类问题反复出现。
久而久之,企业会产生一种错觉:工具都在用,但效果越来越有限。
问题的关键在于:单个工具只能解决局部问题,而质量问题本质上是系统问题。
例如,FMEA可以识别风险,但不能保证风险被控制;SPC可以发现波动,但不能决定如何优化;PPAP可以验证一次能力,但不能保证长期稳定。
如果这些工具之间没有连接,它们就只能在各自范围内发挥作用,而无法形成对整个过程的控制能力。
真正有效的质量管理,是让这些工具形成一条连续的逻辑链:
风险在前端被识别,并转化为控制要求;控制在过程中被执行,并通过数据进行监控;数据在运行中被分析,并反向推动优化;验证不仅发生在量产前,也持续存在于量产过程中。
当这些环节被串联起来,工具才从“单点能力”变成“系统能力”。
很多企业之所以效果有限,并不是因为工具不够,而是因为工具之间缺少“关系”。
没有关系的工具,只是并列存在;有关系的工具,才构成系统。
工具解决问题,系统防止问题重复发生。