小服AI
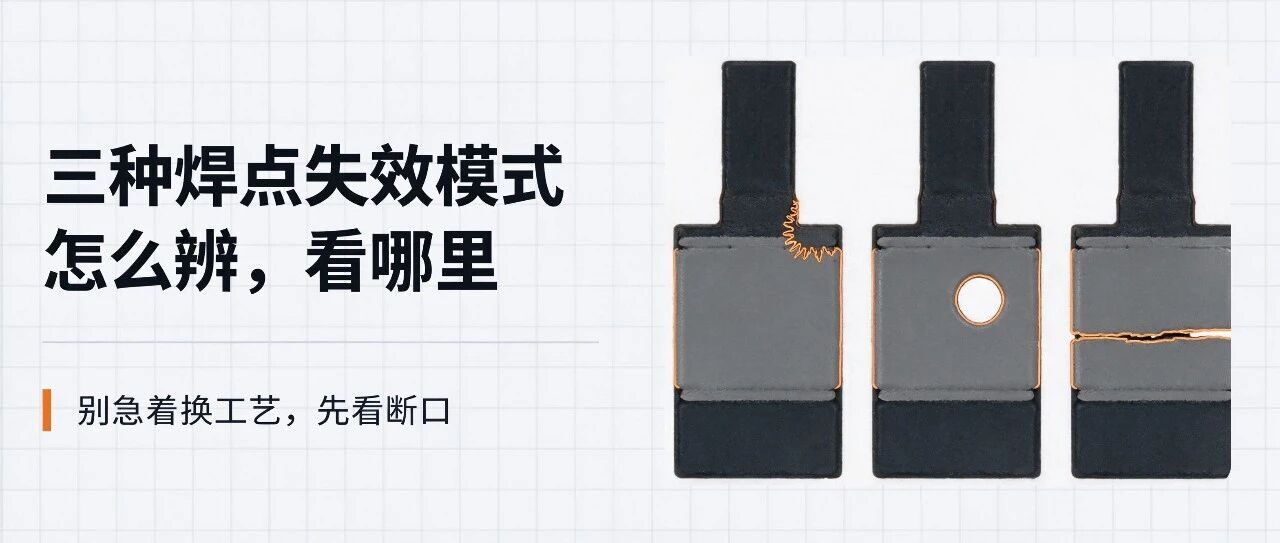
同样是焊点失效,背后可能是热疲劳、振动疲劳或工艺缺陷。三种对策互不相通,用错等于白白做了一轮试验。
先说一个很常见的场面。
产品批量出问题,拆开一看,某处焊点开裂。结论写得很快:“焊点强度不足,建议加强焊接工艺控制。”
这句话听起来无懈可击,实际上什么都没说。因为“焊点开裂”至少对应三种完全不同的机理,而它们的对策互不相通,甚至互相排斥:
如果是热疲劳,加强工艺控制基本没用,关键要改的是结构、材料和温度循环;
如果是振动疲劳,加强工艺控制部分有用,但最该做的是改约束、改共振;
如果是工艺缺陷,那才轮到工艺参数和供应商。
所以“焊点开裂”不是一个结论,只是一个症状。这篇文章讲的是:怎么从三种样子里认出是哪一种。
一、三种模式的机理,先说清楚
第一种
热疲劳
这是最常见、也最容易被误判为“工艺不好”的一种。
机理
焊点把元件和基板连在一起,但两者的热膨胀系数(CTE)不一样。温度一变化,一个想伸长多一点,一个想伸长少一点,中间的焊点就被反复剪切。
这个剪切,每升降一度都在发生,一天可能发生几百次(开机、关机、负载变化)。循环累积到某个程度,裂纹在焊点最外侧(离中性点最远、变形最大的那一角)萌生,然后沿着晶界或界面金属间化合物(IMC)层向内扩展。
它的三个特征,很好辨认:
起裂位置在外侧。不在焊点中间,而在“离约束最远、离元件最远”的那个角。剖面上裂纹常呈斜向扩展,也常沿焊盘与焊料的界面走。
表现是渐进的、间歇的。初期不是完全开路,而是接触电阻变大,信号时有时无。“冷了就好、热了就坏”,是最典型的征兆。现场如果反映“重启一下有时就好了”,几乎可以直接怀疑这一种。
与启停次数强相关。与用了多久相比,它和“启停了多少次”关系更大。同样用了三年,常年不关机的设备可能比每天开关十次的好得多。
它的对策在哪:降低 ΔT(散热、功耗、布局)、减少约束(引脚成形、柔性连接、避免刚性固定)、选 CTE 更匹配的材料、增大焊点尺寸以降低应变、避开温度最高的角落。
注意:以上没有一条是“焊接工艺”能解决的。这就是误判的代价。
第二种
振动疲劳
这种的破坏方式和热疲劳不一样:它的特点是高频、低幅、极多次数的累积。
机理
板在振动下弯曲,焊点被反复剪切或拉伸。单个循环的变形极小,但次数极多,而且频率高,十几分钟就能积累出热疲劳一年才有的循环次数。
它的三个特征:
起裂位置常在焊点根部(fillet 的脚跟处)。也就是元件本体与焊料交界的地方,那里应力最集中。这和热疲劳“从最外侧角起裂”不完全一样,值得在断口上区分。
表现往往是突然开路。没有“热了坏、冷了就好”的过渡期,因为高周疲劳裂纹扩展极快。现场的典型说法是“好好地就不亮了”“过个坑就死了”。
与运输、行驶、使用中的机械冲击强相关。与里程、振动环境、安装方式相关,与温度关系不明显。
它的对策在哪:改变板的模态(加固定点、加固、改支点位置,把共振点移开)、降低响应幅值(减振、缓冲)、让元件“不被板带着弯”(引脚成形做应力释放、避免刚性大件直接贴板)、避免大质量元件悬在板中央。
同样:没有一条是“焊接工艺”能直接解决的。
第三种
工艺缺陷
这一种和前两种的性质根本不同:它不是“用坏的”,是“生下来就带病”。
常见的几类:
空洞(void):焊点内部有气泡,有效承载面积变小,热通路也变差。它本身不一定立即失效,但会显著缩短前两种疲劳的寿命。
虚焊、冷焊:润湿不良,界面没真正形成金属结合。它可能一上电就坏,也可能撑一段时间。
未润湿、立碑、偏移:装配时就错了,属于不合格但漏检出去的。
IMC 层异常:过厚会让界面变脆,过薄或不连续则结合力不足。这属于工艺窗口问题,和温度曲线、焊料、表面处理直接相关。
脆性界面断裂:某些表面处理与焊料组合会出现界面脆化,表现是轻轻一碰就断、断口平齐光亮,完全没有疲劳过程。
受潮与爆米花效应:元件吸潮,回流时内部汽化膨胀,内部已经损伤但外观正常。
它的三个特征:
失效出现得早,而且常呈批次性:同一批、同一条线、同一时段集中出现。
和批次、产线、供应商、工艺参数强相关,和时间、循环次数关系弱。
最重要的一条:它靠疲劳试验发现不了。因为疲劳试验用的件通常是“挑出来的好件”,而工艺缺陷恰恰藏在没被挑出来的那部分里。
它的对策在工艺窗口和供应商:温度曲线、锡膏与助焊剂、表面处理、清洗、烘烤去潮、X-ray 抽检、来料与批次管理、变更控制。
二、三个最常见的误判
误判一:把热疲劳判成工艺问题
后果:改温度曲线、换锡膏、加抽检,做了一圈,下个批次照样坏。
原因:热疲劳是设计层面的应变量问题,工艺只能影响“能撑多久”,不能改变“一定会被反复剪切”这个事实。
判断依据:如果失效与启停次数相关而与批次无关,那就不是工艺问题。
误判二:把工艺缺陷判成疲劳
后果:去做温度循环、做振动台,试验全过,现场继续坏。
原因:疲劳试验用的是挑出来的好件,工艺缺陷不在这批里。
判断依据:如果样件试验很好、现场却早期成批失效,先查批次,别急着加严试验。
误判三:用一种试验去筛另一种机理
最典型的是:用温度循环试验去找振动问题,或者反过来。
后果不只是“没筛出来”,更糟的是误以为筛过了,毕竟报告上写着“通过”。
这里有一条必须写进试验大纲的纪律:
加速试验的外推,只在同一个失效机理内有效。你加速的是什么应力,就只对那种应力导致的失效有发言权。用一个机理的试验去论证另一个机理,结论不成立。而且它不会报错,只会给你一个漂亮的“通过”。
三、混合失效:现实里更常见
必须要说一句实话:三种样子里,纯粹的一种反而少见。
更常见的是叠加:
工艺缺陷(空洞)降低了承载面积,让热疲劳寿命大幅缩短。两个因素共同作用,谁也不能单独解释;
振动疲劳先在根部造出微裂纹,热循环再把它推穿。顺序决定了最终断口长什么样;
热疲劳让焊点变脆,随后一次跌落就彻底断开。
这对分析的意义是:不要满足于找到“一种”机理。有效的做法是问两个问题:
1 哪一个是最先发生的?(起始因素,通常也是根因)
2 哪一个是决定性的?(加速因素,常是压垮的那一步)
先发生的和决定性的,往往不是同一个。对策要针对“最先发生的”那个,试验要验证“决定性的”那个。
最后
焊点之所以值得单独讲,是因为它把所有可靠性问题里最容易混淆的三件事,集中在一个小小的位置上:
先天缺陷、累积损伤、外部损伤。
三者在报告里都写成“焊点开裂”,在产线上都表现为“这块板不工作”,在会议上都变成“要加强质量控制”。而它们真正的区别,藏在断口上、藏在起裂位置上、藏在失效时间的分布里。