适用版本:NX
NX后处理可以输出刀轨理论加工时间,这将方便操作者安排加工任务。如果不做加工时间输出格式的设定,其输出格式默认为分钟,比如:01:15:22秒输出的时间格式为:75.347分钟。如想输出如下图1所示的“小时:分钟:秒”格式,则操作者看起来更直观。具体操作方法如下:
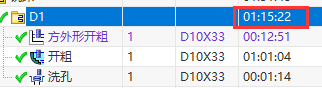
图1

在后处理构造器“程序结束”新建定制命令“PB_CMD_cut_time”,如下图2。
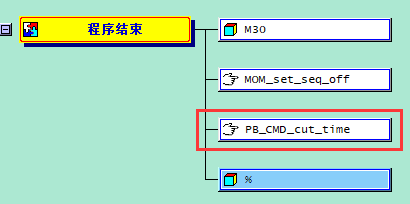
图2
在定制命令“PB_CMD_cut_time”内输入下图3所示的内容,保存后处理,在NX软件内选择刀轨后处理后,其效果如下图4。
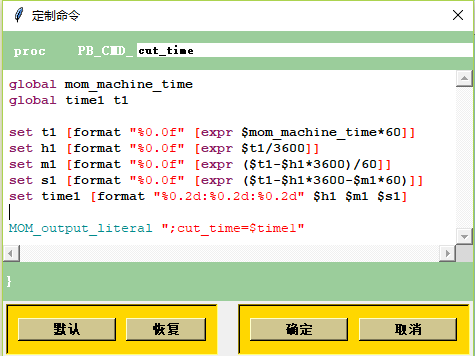
图3
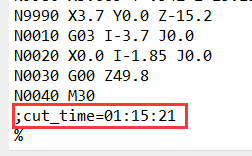
图4
上图3定制命令的逻辑如下。默认后处理切削时间单位为分钟,首先将其单位变化为秒,并将结果存入变量t1;将t1除以3600并取整得到小时,将结果存入变量h1;($t1-$h1*3600)/60并取整,得到的结果为小于59的分钟,结果存入变量m1;($t1-$h1*3600-$m1*60)并取整,其结果为被小时和分钟整除后余下的小于59的秒,结果存入变量s1。将$h1 $m1 $s1联接起来,结果存入变量time1,输出变量time1就是本文呈现的最终效果。