小服AI
电池制造是典型的精密流程型制造业,产线大量非线性负载、冲击性负载、高精度控制设备,是工业领域电能质量问题最突出的行业之一。行业数据显示,锂电工厂 70% 以上的非计划停机、产品良率波动、设备异常损坏,均由电能质量问题直接导致。
功率因数治理
挑战:电池制造厂除常规感性无功来源外,变频驱动设备、化成 、分容充放电设备,整流环节产生滞后无功,且充放电过程中无功双向剧烈波动。
方案:采用“集中 + 分散”相结合的动态无功补偿架构,全厂集中补偿、车间分散就地补偿、对重点设备就
地补偿。
价值:在避免公用部门罚款损失外,能够有效提供配电系统效率、减少损耗节约运行成本。
谐波治理
挑战:产线中大量非线性负载会产生大量谐波电流,导致电网电压波形畸变,不仅影响产品良率、设备寿命,还会引发保护装置误动、电气火灾等重大安全隐患。
方案:采用“源头 + 分散 + 集中”相结合的治理架构;变频器、软起动器、化成柜的输入端,必须配置输入电抗器;谐波源集中的车间,在本地配电母线就地治理,避免谐波扩散至全厂电网;工厂总配电室 0.4kV 母线配置大容量 APF,针对全厂残余谐波进行集中兜底治理。
价值:避免因谐波引起良率下降;引发保护装置误动 / 拒动,造成全线停机,干扰控制与通讯信号,加剧防爆区域安全风险。
电压暂降治理
挑战:电压暂降是指电网电压有效值快速下降至额定值的 10%-90%,持续时间 0.5 个周波 ~ 1 分钟的电能质量事件,行业数据显示,锂电工厂 70% 以上的非计划批量物料报废,均由电压暂降直接导致。
方案:根据实际情况选择:DVR 动态电压恢复器、在线式双变换 UPS、DC-BANK 直流支撑系统,不应只依赖一种方案。
价值:匀浆搅拌、涂布、真空干燥、注液工序对电压暂降极其敏感。采取针对性措施能够避免批量报废的巨大损失。
消防管理
背景
锂离子电池生产领域的快速发展为消防带来了新的任务。生产设施中的锂离子电池制造有着很高的危险隐患。与其他制造工艺一样,该制造工艺的每个步骤都有不同的火灾隐患,而针对每个相关风险都应采取适当的措施。如果没有任何消防措施,热失控可能导致电化学连锁反应,通过火灾、爆炸和有毒气体释放出高能量和高热量,并迅速蔓延到其他锂离子电池和 / 或生产部件。本白皮书仅关注欧洲法律框架内的锂离子电池生产,特别着重于德国。其旨在从消防安全的角度,深入探讨电池的化成和老化这两个最关键的生产工艺步骤。
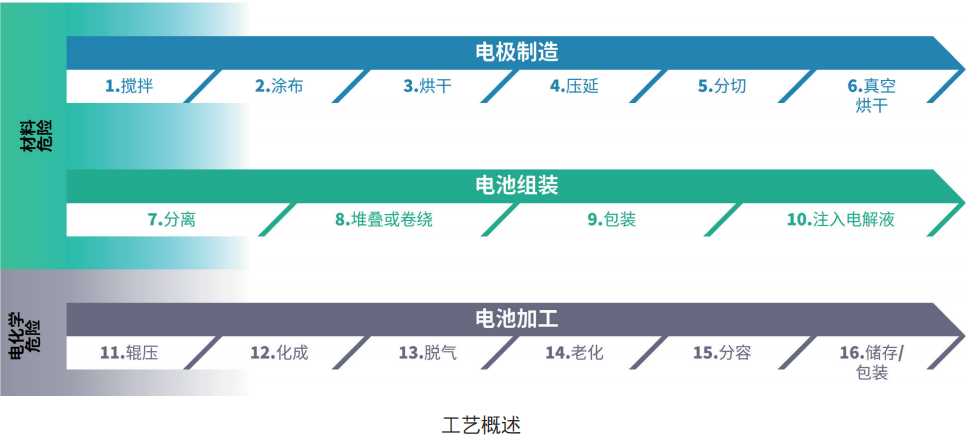
锂离子电池有三种不同的生产形式:圆柱形、棱柱形或袋形。无论哪种类型,其生产工艺都可分为三大工序:电极制造、电池组装和电池加工。图中展示的是通用概述,但请注意,可能并非所有的工艺步骤都适用于每种电池形式。
从安全的角度来看,三大工序可以分为两个危险区:
1. 电极制造和电池组装。在此步骤中,不存在电化学危险,但危险存在于工艺步骤或固有的材料特性中。
2. 电池加工。当电池被注入电解质后,便存在电化学危险的可能性。在本白皮书中,解释了化成(12)和老化(14)这两个工艺步骤。如果您想了解更多关于其他工艺步骤的信息,建议您阅读我们的技术报告:
《针对锂离子电池生产的基于风险的消防策略原则》。该报告涵盖了所有的步骤。
1. 化成
电池化成是对电池进行初始充电和放电的工艺。正是在此工艺中,赋予了电池生命。取决于电池的化学性质,这可能需要几天时间。
化成的工艺参数对电池制造商而言非常重要,因此化成的工艺过程通常不对外公开。电池的形式各有不同,但一般而言,化成从预充电步骤开始,然后是完全充电和放电的循环。根据电池制造商不同,会使用不同的技术,如充电到特定的荷电状态(SoC)或脉冲充电。
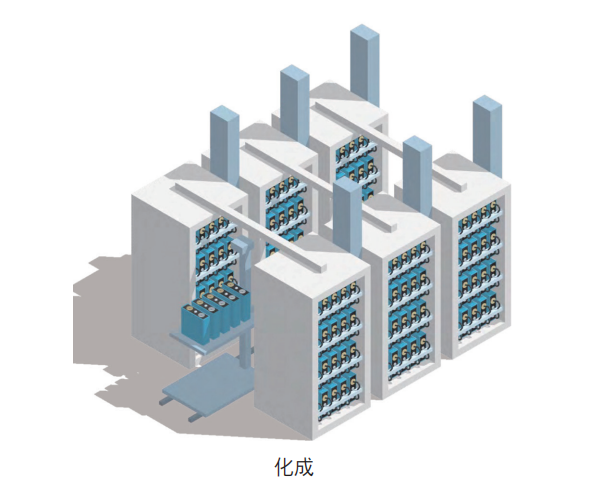
在第一次充电时,即形成了正极上的固态电解质界面膜。此膜对成品电池的功能和质量非常重要。可以通过电压测量来识别缺陷。
锂离子电池的化成工艺通常需要数天或更长时间。在这个工艺过程中,电池被储存在一个高架存储系统或容器中,并施加电流。制造的电池会经过多次充电和放电。
化成工艺对于在相对于锂电极的低电位下,在正极上形成稳定、有效的固态电解质界面膜是一个必要的工艺步骤,以防止电解质和锂离子不可逆转的消耗。在相对于锂电极的高电位下,在负极上会形成一个类似的夹层,即所谓的负极电解质夹层。这些化成工艺会导致生产率降低,或者由于对空间要求或机械成本较高而导致高投资成本。化成后的电池会自动堆叠放置最多 15 天。
老化
老化工艺是电池生产的最后一步,用于保证质量。在这个工艺过程中,电池被储存在一个高架存储系统中较长时间(最多三周)。在这个工艺过程中,电池会处于由温度区分的不同阶段,因此电池会经过高温(HT)老化和正常温度(NT)老化。
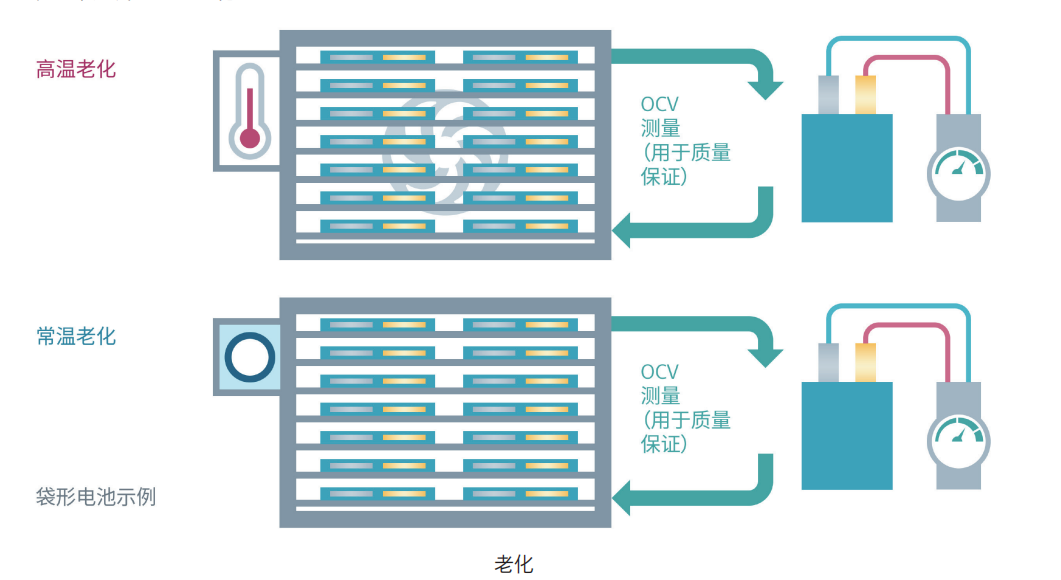
在老化工艺中会定期进行电压和阻抗的测量,以确定电池属性或性能的变化,这些变化将通过在最多三周的时间内定期测量电池的开路电压进行检测。也可以选择在整个老化工艺中不进行持续的监测和测量,而只在开始和结束时进行。
消防管理方案
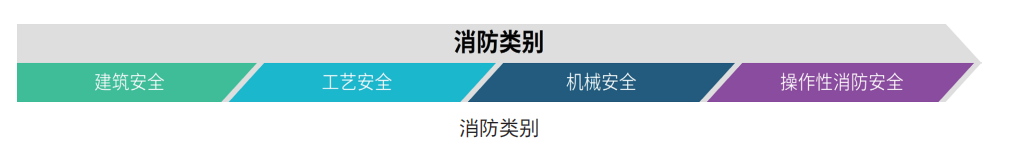
电池生产中的火灾隐患可以通过各种措施来缓解。除了一般结构和技术层面的消防措施外,还可以在机器和工艺方面采取防护措施。在本白皮书中,适用于锂离子电池生产的措施分为四类,如上图所示。
化成
随着第一个充电周期的开始,前几步工艺步骤中的生产错误将会产生非常危险的潜在后果。由于数个电池会同时进行充电和放电,因此会由于较大的电池数量而使火灾的风险增加。在所有的生产工艺中,化成工艺是具有最高风险的工艺步骤,因为这是电池第一次充电和放电,首次出现电化学危险。
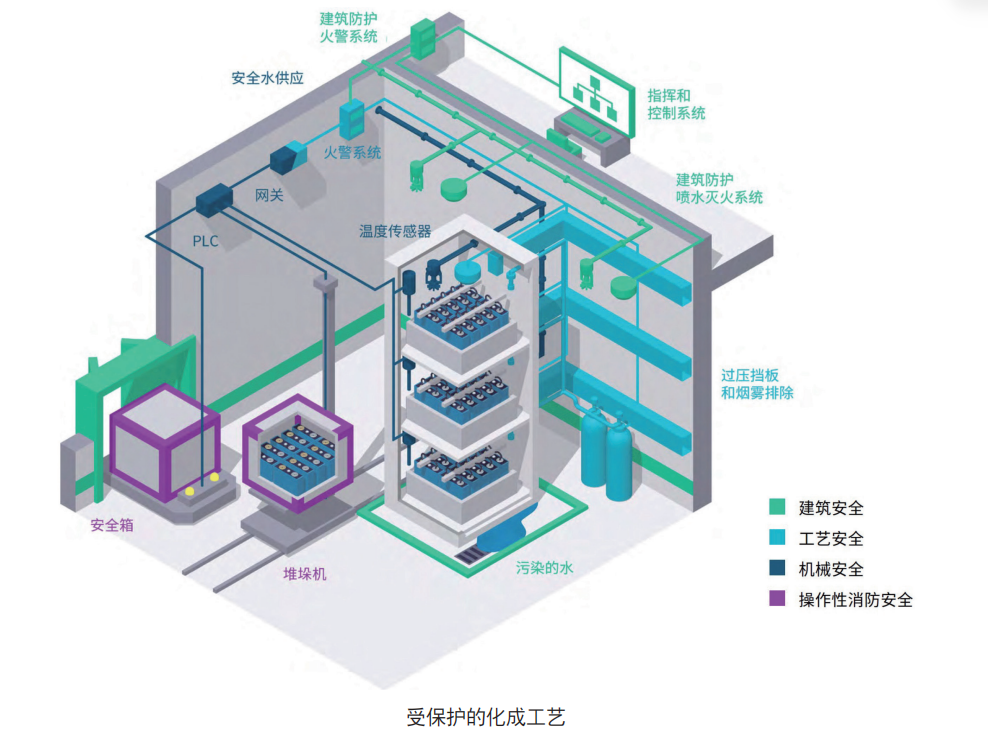
除了电池本身,电池的摆放(高架)也是风险因素之一。上图中的建议措施可以分为四个类别(建筑安全、工艺安全、机械安全和操作性消防安全)。防护措施必须考虑这种高风险水平,并代表针对持续进行的生产工艺提供适当水平安全和可用性的最有效方法。
应采取以下措施:
建筑安全的额外措施
化成工艺必须与其他电池生产工艺分开,并且由于巨大的火灾危险,必须根据各隔间的建筑面积,在加工区内分开。最低的限度是,建议使用耐火墙来隔离和封闭该生产工艺。使用耐火墙进行隔离符合德国示范建筑规范对火灾危险性增加的区域的要求,也符合 VDI 3564 指南的要求。在某些情况下,也可能要求使用防火墙进行隔断。
关于这个生产工艺,可以与储能系统(ESS)进行类比。根据 ESS 的国际标准,即 NFPA 855 标准,需要有120 分钟耐火等级的结构隔离。即使基于美国规范和标准的耐火等级不能直接与德国或欧洲规范和标准的耐火等级进行比较,这是由于分析结构部件或建筑产品耐火等级的测试程序不同,但是 120 分钟这个值仍然代表了有用的参考点。
FM- 全球数据表 5-33 是另一个适用于 ESS 的标准,规定了与不可燃建筑构件之间以及相邻机架的过道面之间的最小隔离距离为 1.8 米(6 英尺)。
一般而言,结构安全包括需要考虑限制危险材料和 / 或设备的数量,并尽可能减少该数量。
建议将火灾探测系统与自动灭火(如气体灭火)系统连接起来。
对于化成工艺而言,在建筑层面合适的灭火系统是喷水灭火系统(水灭火系统)。这些灭火系统可归类于工艺和 / 或机械安全。因此,其不再被视为建筑安全下的额外措施。
工艺安全
工艺安全的决定性因素是使用特殊的火灾探测器,及早并精确地探测废气排放。到达火灾探测系统的信号被转到 PLC 控制,以便关闭化成工艺,并且通常用于立即激活氮气灭火系统。灭火剂的排放防止了爆炸性环境的形成。必须注意化成箱的密封性以及化成塔内的空气流动 —— 这两个条件是有效气体灭火系统的必要前提。
机械安全
为了确保即使气体灭火系统失效也能满足《机械指令》的要求,必须为高架仓库提供一个温控水灭火系统。然而,这应该是所有措施中万不得已使用的最后一项,以避免灭火水对机器造成损坏。建议将火灾探测系统与自动灭火系统相连接。气体灭火系统通过减少或取代氧气,是一种非常有效的措施。
操作性消防安全
为了确保对所有员工和环境的保护,必须针对受影响锂离子电池的安全处理进行规范。如果可能的话,受影响的锂离子电池要用堆垛机拣出,从受影响的区域移除,并进行适当处理。通过这一过程的自动化,可以将人身伤害的风险降到最低。
老化
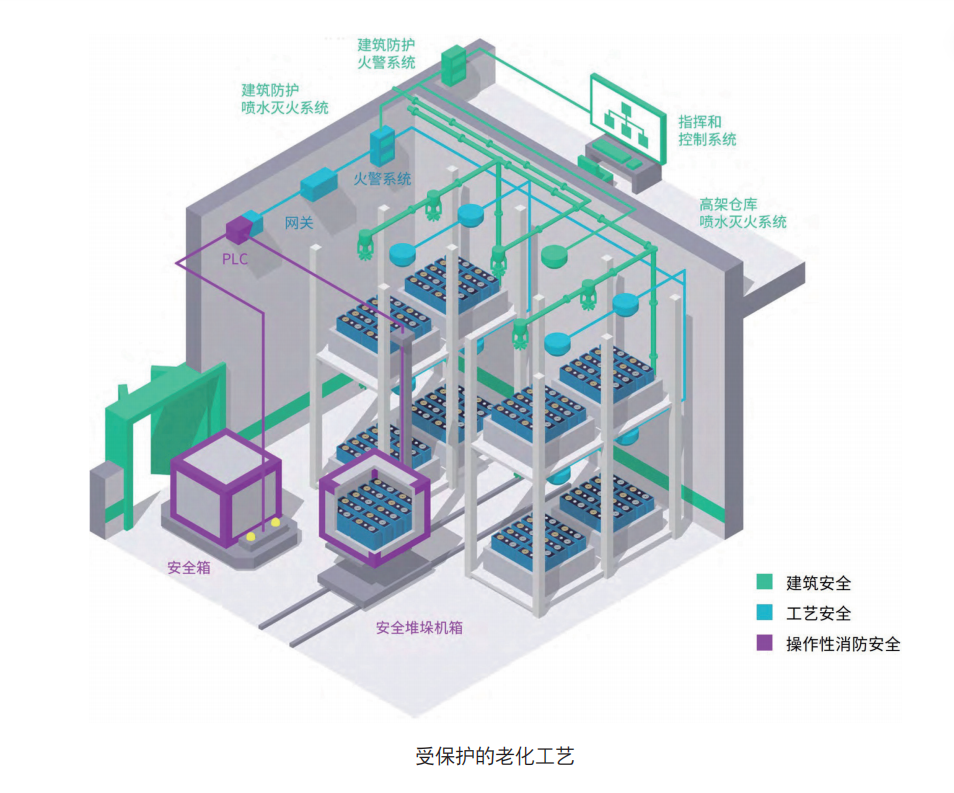
由于不会进行实时的电压和阻抗测量,所以很难检测到热失控。显然,之前受损的电池可能在之后的化成工艺中显露出问题,但仍然有一个较低的概率,那就是经过化成工艺之后的电池在老化工艺步骤中显露出问题。然而,由于老化工艺中的电池数量非常大,因此在这个步骤中仍存在相当大的火灾风险。因此,需要采取适当的措施。
应采取以下措施:
建筑安全的额外措施
老化工艺必须与其他电池生产工艺分开,并且由于巨大的火灾危险,必须根据各隔间的建筑面积,在加工区内分开。最低的限度是,建议使用耐火墙来隔离和封闭该生产工艺。使用耐火墙进行隔离符合德国示范建筑规范对火灾危险性增加的区域的要求,也符合 VDI 3564 指南的要求。在某些情况下,也可能要求使用防火墙进行隔断。
以下指南仅用作参考,因为在老化工艺中,不会发生进一步的充电;然而,这个工艺本身存在锂离子电池的加热和冷却,而且无法通过 PLC 监控,因此有着非常高的风险。以下指南可作为建议采用。
关于这个生产工艺,可以与储能系统(ESS)进行类比 —— 与化成工艺步骤类似。根据 ESS 的国际标准,即NFPA 855 标准,需要有 120 分钟耐火等级的结构隔离。即使基于美国规范和标准的耐火等级不能直接与德国或欧洲规范和标准的耐火等级进行比较,但是 120 分钟这个值仍然代表了有用的参考点。
FM- 全球数据表 5-33 是另一个适用于 ESS 的标准,规定了与不可燃建筑构件之间以及相邻机架的过道面之间的最小隔离距离为 1.8 米(6 英尺)。
一般而言,结构安全包括需要考虑限制危险材料和 / 或设备的数量,并尽可能减少该数量。
在消防评估中,老化区域必须设计成高架仓库。为了限制热失控导致的火灾蔓延,例如,由于锂离子电池缺陷导致的热失控,建议安装自动灭火装置。对于老化工艺而言,合适的灭火系统是喷水灭火系统;因此,除了天花板防护外,每个架子都必须配备喷水灭火喷嘴。对于喷水灭火系统的尺寸,应考虑 NFPA 855 标准和 VdSCEA 4001 技术规定。
工艺安全
工艺安全的决定性因素是使用合适的火灾探测器,及早并精确地探测受影响锂离子电池的废气排放。必须确保各个火灾探测器在老化机架内位于准确的位置。到达火灾报警系统的信号被转到 PLC 控制,以便激活堆垛机。
操作性消防安全
为了确保对所有员工和环境的保护,必须针对受影响锂离子电池的安全处理进行规范。如果可能的话,受影响的锂离子电池必须用堆垛机拣出,从受影响的区域移除,并移到指定区域进行适当处理。这一程序必须在检测发现后迅速进行,以避免机架内的托盘变形,从而导致无法进行移除。从消防安全的角度来看,建议使用金属托盘而非塑料托盘。通过这一过程的自动化,可以将人身伤害的风险降到最低。
如果想了解更多,欢迎联系我们!
申请免费试用:
如您对 Simcenter 及系列软件及解决方案感兴趣,欢迎联系我们