小服AI
在汽车行业里,很多项目的问题并不是发生在量产之后,而是在试生产阶段就已经全面暴露。比如图纸没有问题,但现场根本做不出来;样件验证可以通过,但量产良率持续波动;PPAP资料已经提交,客户却迟迟不放行;PFMEA做了几十页,现场问题依旧不断。这些问题背后,往往都指向同一个核心原因——APQP没有真正落地。
很多企业把APQP理解成“体系文件”或者“客户要求”,实际上,APQP从来不是为了做文件,而是为了在量产前提前识别并消灭风险。它的真正目标,是在SOP之前验证企业是否具备稳定量产能力。
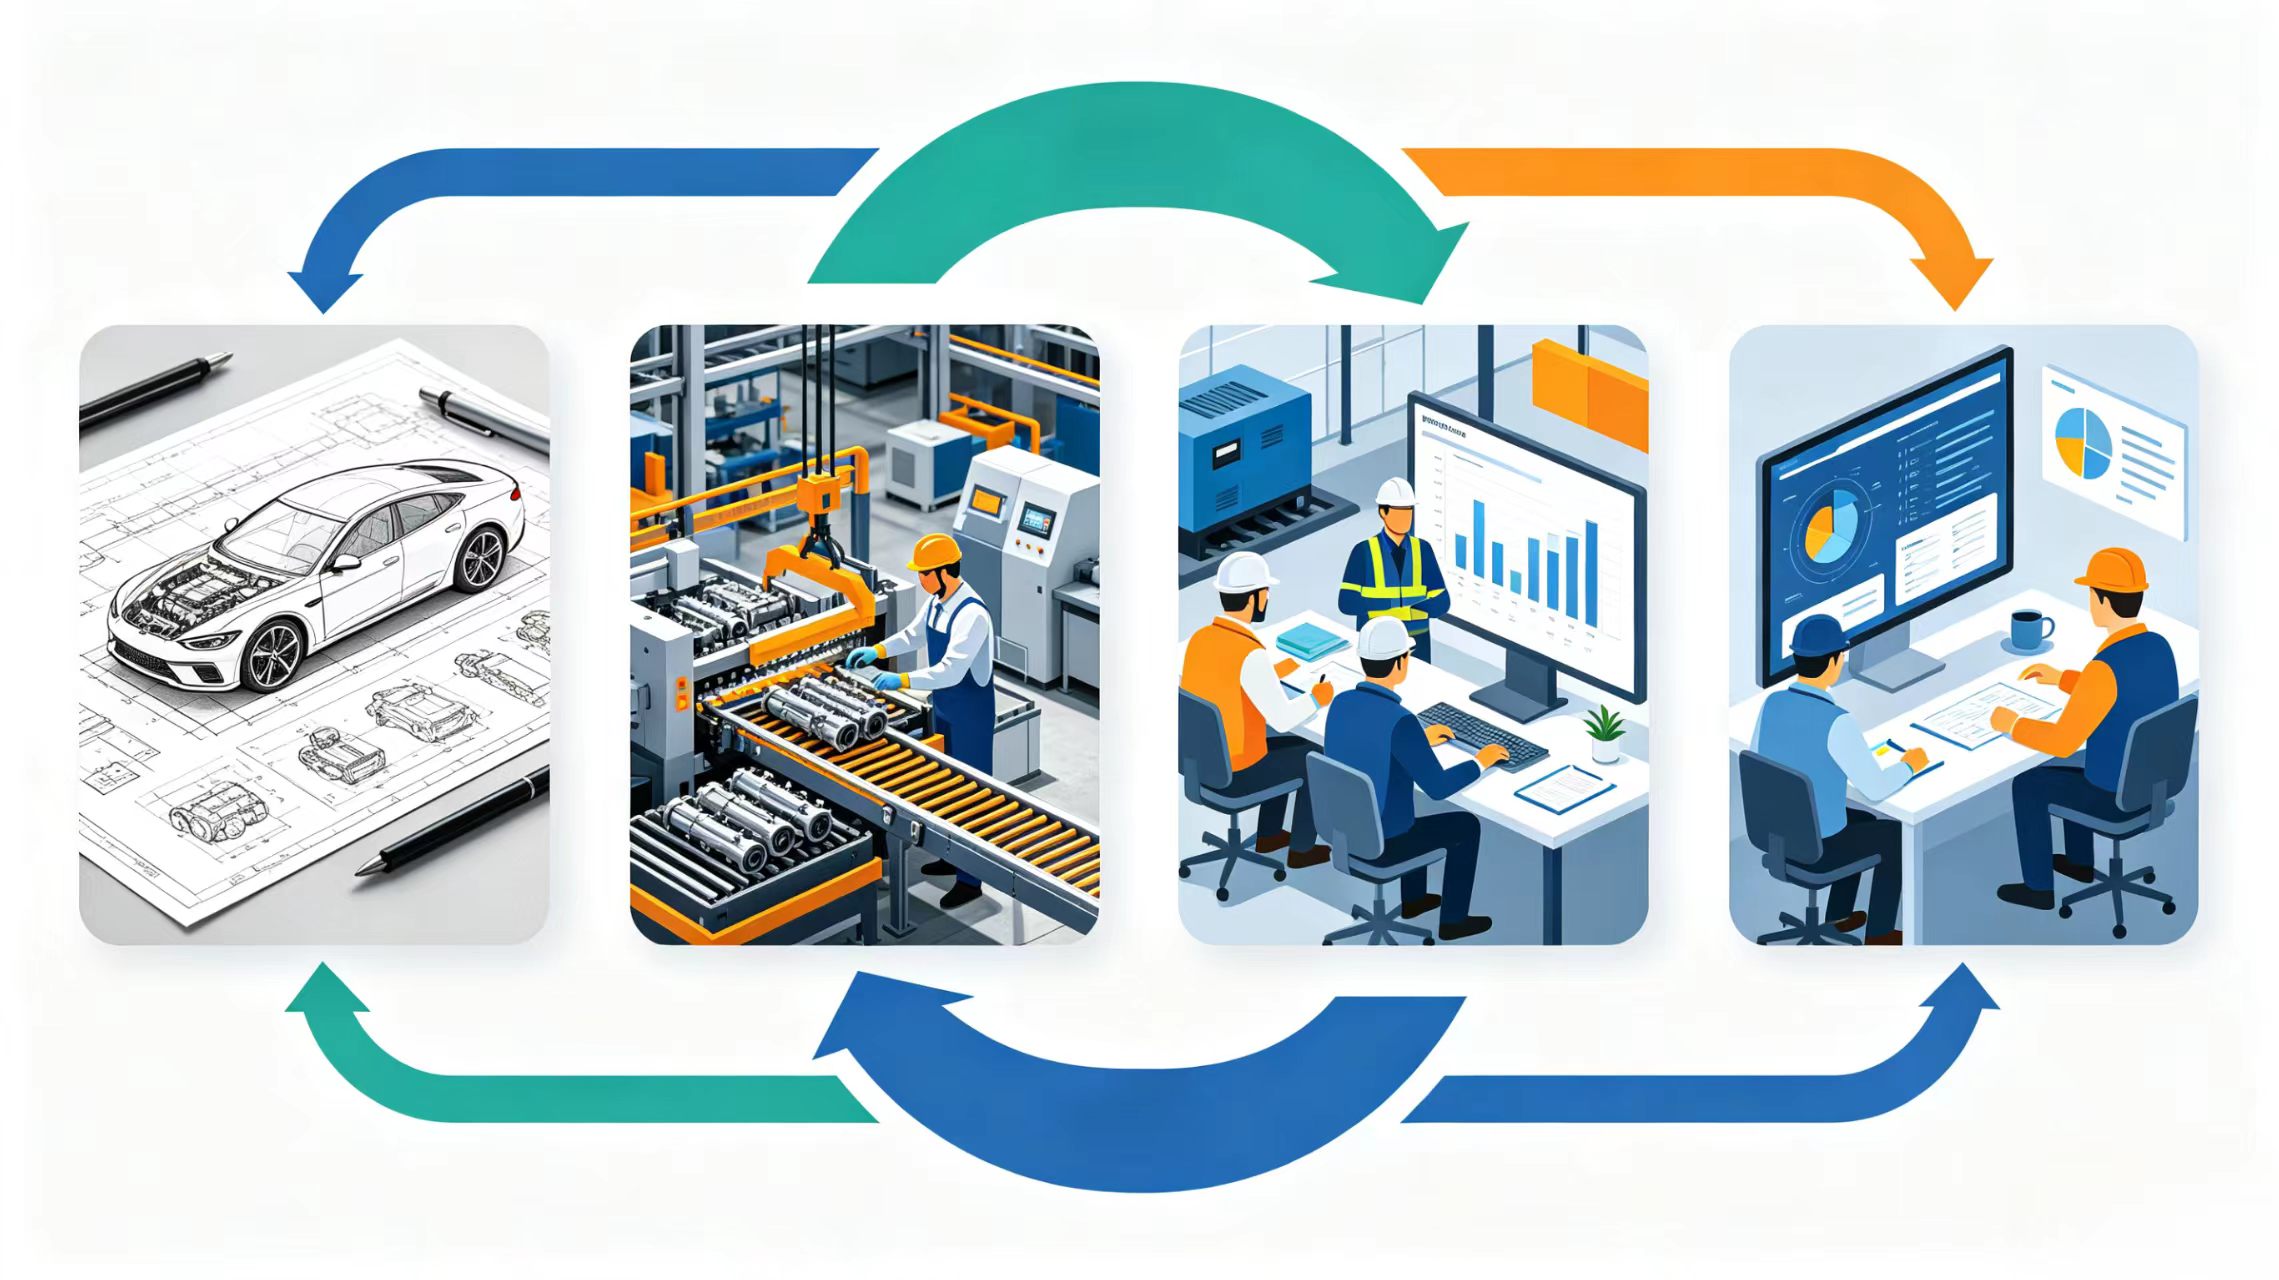
APQP(Advanced Product Quality Planning,产品质量先期策划)是汽车行业最核心的项目质量管理方法之一。它并不是单一质量工具,而是一套贯穿产品开发、制造策划、风险控制、供应链协同以及量产验证的全过程管理机制。简单来说,APQP解决的是“如何把客户需求稳定地转化成量产结果”。
很多企业容易犯一个错误:把“样件成功”误认为“量产成功”。但汽车行业真正难的,从来不是做出一个产品,而是持续、稳定、低波动地批量制造。因此,APQP之所以被划分为五大阶段,本质上是因为项目风险会随着开发深入逐步暴露。如果顺序错了,后期的整改成本往往会指数级增加。
举一个非常典型的例子:研发阶段没有充分考虑装配公差问题,等到试产时才发现工具无法操作、自动化设备无法兼容、检测位置无法覆盖。此时再修改设计,往往意味着模具返工、工装重做、项目延期甚至成本失控。所以,APQP真正的核心逻辑只有一句话:越早识别风险,代价越低。
第一阶段:计划与项目确定
APQP第一阶段的核心,并不是简单地召开项目启动会,而是判断项目是否具备实现客户要求的可行性。很多企业在项目启动后马上进入设计阶段,但成熟企业一定会先做完整的可行性分析。
这一阶段首先需要做的是客户需求识别,包括图纸规范、法规要求、客户特殊要求(CSR)、特殊特性、功能安全以及网络安全要求等。新能源汽车项目还会额外增加高压安全、电池热扩散、EMC以及OTA相关要求。如果输入本身不完整,后续所有工作都会不断返工。
其次,企业需要建立跨职能团队(CFT)。APQP最大的特点之一,就是强调跨部门协同。通常需要研发、工艺、质量、SQE、采购、制造以及物流等部门共同参与,因为汽车行业最常见的问题之一就是“设计能通过,但制造做不到”。
除此之外,项目初期还必须进行完整的可行性评估,包括技术成熟度、制造能力、供应链稳定性、开发周期以及产能规划等内容。如果这些问题在前期没有评估清楚,项目后期很容易进入“边开发边救火”的状态。
第二阶段:产品设计与开发
这一阶段最核心的问题是:产品设计是否真正支持稳定量产。很多产品在实验室阶段表现良好,但一进入批量制造就开始失控,原因往往并不是功能问题,而是设计没有充分考虑制造过程。
这一阶段最关键的工具之一就是DFMEA。很多企业把DFMEA做成“打分表”,实际上它真正的价值在于提前识别设计失效风险。例如新能源汽车中的电池热失控、母排虚焊、高压绝缘失效以及冷却泄漏等问题,如果在设计阶段没有提前识别,后期整改代价极高。
同时,企业还需要识别关键特性,包括CTQ(关键质量特性)、CC(关键特性)以及SC(重要特性)。这些特性会直接决定后续过程控制策略。
此外,DFM/DFA(面向制造设计与面向装配设计)也是这一阶段的重要内容。很多项目失败并不是产品功能有问题,而是现场根本无法高效装配。例如自动化设备无法操作、工具干涉、检测不可达或者人工装配困难等问题,通常都会在试产阶段集中爆发。
第三阶段:过程设计与开发
如果说第二阶段解决的是“产品怎么设计”,那么第三阶段解决的则是“如何稳定制造”。
这一阶段是APQP真正进入制造体系的阶段,其核心任务是把设计要求转化成可控、稳定、可量产的制造过程。
首先需要建立PFD(过程流程图),明确从来料、加工、装配、检测到包装的完整制造流程。没有真实的流程图,后续PFMEA往往只能停留在纸面分析。
PFMEA则是这一阶段最核心的风险分析工具。很多企业最大的误区,就是直接复制模板。真正有效的PFMEA必须建立在真实失效机理基础之上。以电池焊接为例,失效模式可能包括虚焊、飞溅以及焊穿,背后的原因可能是参数漂移、电极磨损或者压力异常,对应的控制措施则需要SPC监控、在线检测、自动报警以及防错拦截。
控制计划(Control Plan)同样是这一阶段的重要输出。很多企业的控制计划只是“检验项目汇总”,但真正有效的控制计划必须回答几个核心问题:控什么、怎么控、多久控、谁负责以及超限后怎么办。尤其是“反应计划”,往往是很多企业最容易缺失的部分。
此外,MSA、SPC以及过程能力分析也是过程开发的重要基础。很多企业过程数据看似稳定,但实际上测量系统本身并不可靠。因此,MSA和过程能力验证是确保过程可信的前提。新能源汽车行业中,很多关键工序通常要求Cpk≥1.67,尤其是激光焊接、高压连接以及电芯装配等特殊过程。
第四阶段:产品与过程确认
这一阶段的本质,是验证企业是否真正具备量产成熟度。需要特别注意的是:试制成功并不等于量产成功。
很多问题只有在连续生产时才会暴露,比如设备热漂移、节拍下降、人员波动以及良率恶化。因此,试生产阶段的重点并不是“能不能做出来”,而是“能否持续稳定制造”。
Run@Rate就是这一阶段最关键的验证活动之一。它要求企业按照真实节拍进行连续生产,从而验证产能、瓶颈、稳定性以及人机料法环的整体匹配情况。很多项目的问题,都会在Run@Rate阶段被彻底暴露。
PPAP提交同样是第四阶段的重要节点。很多企业把PPAP理解成“提交资料”,实际上PPAP真正的意义,是向客户证明企业已经具备稳定量产能力。因此,成熟的PPAP关注的核心并不是文件数量,而是过程能力与风险控制是否真正有效。
第五阶段:反馈、评定与持续改进
很多企业认为SOP之后APQP就结束了,实际上真正的质量管理恰恰从量产才开始。
量产阶段首先需要持续监控质量趋势,包括PPM、客诉、报废率、FTQ以及保修数据等。新能源汽车项目还会重点关注电池SOH、OTA故障以及热事件等特殊指标。
变更管理同样是量产阶段最大的风险之一。包括材料切换、软件升级、工艺调整以及供应商替换等变更,如果缺乏有效控制,很容易引发重大质量问题。很多严重的客户投诉,本质上都是变更管理失效导致的。
此外,企业还需要通过8D、Lessons Learned、FMEA更新以及控制计划更新等方式实现问题闭环。真正成熟的企业,会把历史问题沉淀成组织能力,而不仅仅是解决单个异常。
新能源汽车APQP与传统汽车最大的不同
新能源汽车APQP最大的变化,并不只是“多了电池”,而是产品复杂度和系统耦合度大幅提升。
传统汽车很多失效问题通常是局部性的,而新能源汽车中,软件、硬件、电气以及热管理之间高度耦合,一个问题往往会引发系统级连锁反应。因此,新能源汽车APQP会更加关注功能安全、网络安全、热失控、高压安全、OTA以及软件版本一致性等问题。
这也是为什么新能源汽车项目通常开发周期更长、验证内容更多、风险管理要求更高。
为什么很多企业APQP做了,问题还是不断?
原因其实很简单:很多企业做的是“文件化APQP”。
例如:
FMEA复制模板;
控制计划只有检验项目;
PPAP只关注资料完整;
Run@Rate流于形式;
问题关闭停留在表面。
真正有效的APQP,从来不是“文件数量管理”,而是风险管理。
它真正关注的是:
风险是否被识别、是否被预防、是否被验证、是否被持续闭环。
所以,APQP最终回答的其实只有一个问题:
企业是否具备把客户需求稳定转化为量产结果的能力。
真正成熟的APQP,一定是从客户需求开始,以过程能力结束;不是体系部门一个人的工作,而是研发、制造、质量以及供应链共同参与的系统工程。
优秀的汽车企业,往往并不是问题最少的企业,而是最早发现问题、最快消灭问题的企业。