小服AI
ICAM Virtual Machine:集成式数控机床仿真与后置处理一体化平台
ICAM Virtual Machine(虚拟机床)是加拿大 ICAM Technologies Corporation 推出的数控加工仿真软件,它与 ICAM 的核心后置处理模块 CAM-POST 和控制器仿真器 Control Emulator 共同构成 PSE(Post-Processing, Simulation, Emulation)一体化解决方案。与传统后置处理工具将 G 代码生成与仿真验证分离在不同阶段执行不同,ICAM 的集成 PSE 技术使用户能够在同一平台上并行完成 NC 后置处理、机床运动仿真和 G 代码验证,将编程-调试-优化的迭代周期从数轮压缩到一个持续交互的过程中。
产品架构:三个核心模块的协同
ICAM Virtual Machine 并不是一个独立的仿真查看器,而是与另外两个模块共享同一套机床与控制器数据库的深度集成组件。CAM-POST 负责将各类 CAD/CAM 系统输出的刀具路径文件转换为特定机床可执行的 NC 代码,其内部 QUEST 数据库模板系统内置了超过 200 种常用 CNC 控制器的默认配置,通过问卷向导式界面引导用户完成机床运动学定义、坐标轴系统和位移边界设定。GENER 模块则应用 QUEST 产生的数据库,将刀位文件转换为最终的 NC 程序。
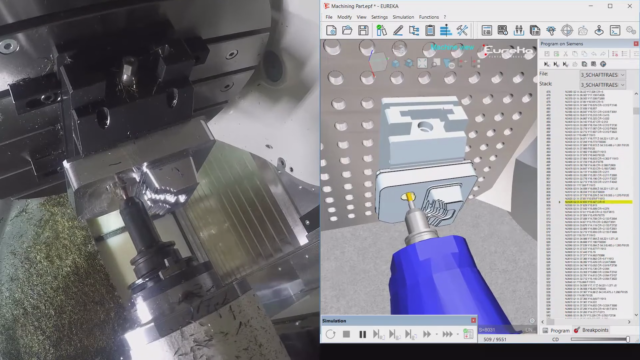
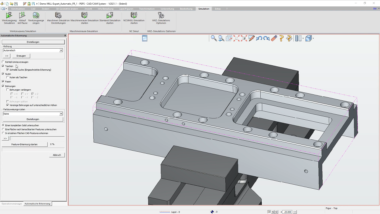
Virtual Machine 作为图形化机床模拟器,直接从 CAM-POST 使用的同一数据库中读取机床模型和控制参数,在后置处理过程中实时呈现机床的运动状态。由于两者共用同一数据源,避免了非集成方案中因两次输入机床参数而导致的数据不一致隐患。Control Emulator(控制器仿真器)进一步将仿真层级延伸到机器码数据(MCD)层面,使 NC 程序员不仅能够观察刀具与工件的几何关系,还能够验证 G 代码在目标控制器上的实际执行逻辑。
集成 PSE 方案的核心优势
传统加工工艺链的瓶颈在于:后置处理生成 G 代码之后才能执行仿真和优化,发现问题后需要返回 CAM 系统手动修改编程,再重新后置处理和仿真——这一迭代循环通常需要多次往复才能达到可接受的结果。ICAM 的集成 PSE 方案从根本上改变了这个流程,它允许用户在后置处理的同时进行仿真验证和 G 代码优化,整个从编程到验证的过程被压缩为一个并行的、自动化的闭环。
更为独特的是,ICAM PSE 具备在后置处理过程中自动避免碰撞的能力。系统在生成 NC 代码的同时检测机床部件、刀具与工件之间的潜在碰撞,并在代码层面进行修正,而非仅在仿真完成后报告问题再交由人工处理。这一能力使 Virtual Machine 从被动验证工具升级为主动式加工安全保障组件。
高级多轴加工与优化功能
针对五轴加工场景中的复杂运动学问题,ICAM 内嵌了多项高级优化功能。RTA(旋转-退刀-绕行)在连续加工中监测旋转轴和线性轴的行进极限,当接近限位时自动执行退刀和姿态重置,避免因轴限位导致的加工中断。RTCP(旋转刀具中心点)编程支持以刀具端点坐标而非控制点坐标输出,由控制器完成运动学补偿计算,简化了五轴程序的传输和调试。局部坐标系转换(LCS)支持平移、旋转、缩放和镜像变换,并可设置为根据刀具方向变化自动激活对应坐标系,使同一套刀路程序能够灵活适配不同机床和装夹方案。
在曲面加工精度方面,CAM-POST 支持 Bezier、NURBS、Polynomial 和 Spline 四种曲线拟合模型,能够将离散刀位点转化为平滑的连续轨迹,减少五轴联动中的速度波动和过切风险。高级线性拟合功能还允许用户以刀具端点及偏转角度为参考进行路径拟合,并可选地对快速运动(RAPID)段施加拟合处理。
调试与开发环境
CAM-POST 为 NC 程序员提供了结构化的宏语言开发环境和 Visual Debugger 调试工具。调试器能够同步追踪刀位文件输入、NC 代码输出、宏指令执行以及后置处理过程中产生的诊断信息,支持断点设置、变量跟踪和单步运行。后置处理程序的修改可以通过 Modification Wizard 简化——该向导仅暴露开发环境中经常需要调整的子集,使日常微调不需要触及完整的宏代码逻辑。多版本后置处理的对比功能通过直接跳转到不同后处理规范的链接实现,配合完整的撤销/重做支持,降低了试错成本。
实际应用:五轴加工中的跨象限问题解决
在 AC 双摆头型五轴龙门加工中心的实际应用中,复杂曲面零件的轮廓铣削经常面临”跨象限”问题——当刀具路径中 C 轴摆角因后置处理算法的最小变动量原则持续向一个方向累加、直至触碰机床行程极限时,系统被迫选择替代角度求解,导致角度突变、刀具轨迹失准,最终造成零件过切。通过在 ICAM 软件中使用 MOVETO 指令的 CAXIS 参数,在分层铣削的非切削分离点处将 C 轴摆角重置为零,可以有效打断角度累加链,消除跨象限现象。试验验证表明优化后的刀轴矢量与摆角变化呈现规律的周期性波动,零件表面质量和加工稳定性均得到明显提升。这一案例说明了 ICAM 对后置处理算法层面的精细控制能力——用户不仅获得了一个后置处理工具,更获得了一个可以深入干预求解逻辑的开发平台。
选型考量
ICAM Virtual Machine 及其 PSE 方案的核心定位是为以五轴和多轴加工为主的制造企业提供从后置处理到机床仿真再到 G 代码验证的一体化工具链。其最大差异化价值体现在集成度——后置处理、仿真和控制器仿真三者共享统一数据库,而非在独立工具之间传递数据文件。对于已经在使用 CATIA、NX 等主流 CAM 系统且机床种类多、控制系统多样的企业,ICAM 的 200 多种控制器模板可以显著减少为每台机床单独开发后置处理程序的投入。同时,如果企业当前的加工瓶颈集中在后置处理与仿真的反复迭代上,集成 PSE 的并行工作模式可能带来明显的时间节省。
需要指出的是,Virtual Machine 本身是 CAM-POST 后置处理器的扩展组件,其功能价值需要在完整的 PSE 体系内才能充分体现。选型时建议结合实际机床类型、数控系统品牌和典型零件的加工复杂度进行评估。如需获取更多用户使用反馈和行业实践案例,可以在软服之家平台上查阅相关产品评测和对比分析。